


산업 제조

융합 필라멘트 제조(FFF)에서 압출은 원시 폴리머를 정밀한 형상으로 가져오는 엔진입니다. 프린터는 가열되거나 연화된 재료를 노즐(본질적으로 다이)을 통해 밀어내 층층이 증착해 부품을 만듭니다. 압출이란? 압출은 재료(통상 열가소성 수지)를 저장 용기보다 작은 다이를 통해 강제로 통과시킵니다. 백 프레셔(back pressure)가 연화된 필라멘트나 펠릿을 밀어내며, 배출된 스트림이 다이의 정확한 기하학을 취해 균일하고 제어된 흐름을 만듭니다. FFF 3D 프린팅에서 압출이 필수적인 이유 재료가 떨어지는 게 아니라 밀려나가므로
제조 기업은 CAD 파일로 부품을 설계·생산합니다. 설계가 확정되면 CAD 모델을 3D 프린터에 업로드해 원자재로부터 부품을 제작합니다. 신속 시제품 제작(rapid prototyping)은 이 워크플로를 활용해 정식 양산 전 테스트 가능한 기능성 시제품을 빠르게 만드는 분야입니다. 신속 시제품 제작이란? 신속 시제품 제작은 CAD 파일로부터 시제품을 신속하고 비용 효율적으로 제작하는 3D 프린팅 기술 세트를 말합니다. 목표는 설계 의도 검증, 핏과 기능 평가, 개발 주기 초기에 잠재적 문제 식별입니다. 신속 시제품 제작 vs
로스트폼 주조(lost-foam casting)는 폴리스티렌 폼을 정밀 금속 부품으로 바꾸는 정교하면서도 놀랍도록 단순한 제조 기술입니다. 공정은 금형 캐비티에 폴리스티렌 펠릿을 채우는 것으로 시작합니다. 용융 금속을 붓으면 열로 폼이 팽창·기화해 금속이 채우는 공동을 남기며 고체 주물을 형성합니다. 이 방법은 정확성과 효율성으로 항공우주와 자동차 분야에 널리 쓰입니다. 로스트폼 주조의 장점 1. 단순성 (Simplicity) - 인베스트먼트 캐스팅 같은 다단계 공정과 달리 로스트폼은 폼 삽입과 금속 주입 두 가지 핵심 작업만 필
나사(헤드, 생크, 팁 구성)는 세상에서 가장 보편적인 패스너입니다. 많은 나사가 완전 나사산 생크를 가지지만, 상당수는 부분 나사산 바디로 설계됩니다. 이 설계 선택을 이해하는 건 최적 하중 지지 성능에 의존하는 전문가에게 필수적입니다. 생크(Shank)란? 생크는 헤드와 팁을 연결하는 가늘고 긴 축입니다. 완전 나사산 나사에서 생크 전 길이에 정의된 피치로 나선형 능선이 있습니다. 이 구성으로 나사를 재료 깊숙이 박을 수 있습니다. 반면 부분 나사산 생크는 매끄럽고 나사산 없는 구간(일반적으로 끝부분 1/4)을 가지며 나머지
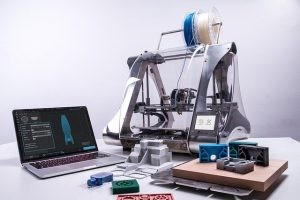
적층 제조에서 래프트(raft)와 브림(brim) 선택은 프린트 품질, 접착력, 후공정 노력에 큰 영향을 미칩니다. 둘 다 기반 구조 역할을 하지만 서로 다른 목적을 가지며 프린트 부품과 다른 기계적 상호작용을 보입니다. 래프트란? 래프트는 처음 증착되는 3층 평평한 메쉬입니다. 부품 초기 층보다 약간 크게 만들어 베드 휨이나 불균일한 레벨링을 보상하는 안정적 기반을 제공합니다. 래프트가 모델 바로 아래에 위치하므로 처음 몇 층 전반에 강한 접착을 유도합니다. 브림이란? 래프트와 달리 브림은 프린트 초기 둘레를 둘러싸는 단일 층
선반은 정밀 터닝부터 미세 샌딩까지 금속 가공의 근간입니다. 밀링 머신과 달리 공작물을 회전시키고 고정된 공구로 깎습니다. 터렛 선반(turret lathe)은 이 원리를 채택하면서도 빠르고 교체 가능한 공구 시스템으로 차별화됩니다. 터렛 선반 개요 터렛 선반은 터렛(turret, 자동 다중 공구 홀더)을 사용해 회전하는 공작물에 절삭 공구를 직접 공급하는 금속 가공 기계입니다. 터렛 덕분에 작업자는 공작물이나 공구를 스핀들에서 분리하지 않고 최대 12개 이상 공구를 몇 초 만에 전환할 수 있습니다. 터렛 선반의 이점 공구 교체
신뢰할 수 있는 디지털 모델 제작은 성공적 3D 프린팅의 초석입니다. 프린터가 층층이 재료를 쌓기 전 객체 기하학이 디지털 파일(통상 STL 또는 OBJ)로 정의되어야 합니다. 전문가와 취미가 모두에게 질문은: 무엇이 가장 통제력, 정확도, 최종 프린트가 의도와 일치한다는 확신을 주는가입니다. 컴퓨터 지원 설계 (CAD) CAD는 3D 프린팅 가능 모델 생성의 업계 표준입니다. 솔리드웍스(SolidWorks), 퓨전 360(Fusion 360), 오토데스크 인벤터(Autodesk Inventor) 같은 소프트웨어로 사용자는 정밀
바인더 젯 3D 프린팅: 공정, 이점, 한계 1990년대 중반부터 바인더 젯은 가장 초기이자 다재다능한 3D 프린팅 기술로 두각을 나타냈습니다. 미세 분말 베드에 액체 바인더를 증착해 장난감 피규어부터 정밀 엔지니어링 부품까지 레이어별로 고체 객체를 만듭니다. 본 가이드에서는 작동 원리, 핵심 장점, 빛나는 시나리오와 부족한 시나리오를 다룹니다. 바인더 젯 3D 프린팅 작동 원리 바인더 젯(드롭-온-파우더)은 잉크젯 스타일 헤드로 분말 베드에 결합제를 분사합니다. 프린트 헤드가 플랫폼을 가로지르며 바인더가 분말을 선택적으로 고체화해
금속 부품을 녹, 부식, 마모로부터 보호하는 건 많은 산업의 핵심 과제입니다. 가장 효과적인 해결책 중 하나는 열분사(thermal spraying)인데, 가열되거나 용융된 코팅을 공작물에 증착하는 기술군입니다. 그중 플라즈마 스프레이(plasma spraying)는 정밀도, 다양성, 우수한 보호 특성으로 돋보입니다. 아래에서 플라즈마 스프레이 작동 원리, 효과가 뛰어난 이유, 최대 수혜 응용 분야를 분석합니다. 플라즈마 스프레이란? 플라즈마 스프레이는 원료(보통 액체나 분말)를 플라즈마 제트에 분사해 녹이는 고에너지 코팅 공정입
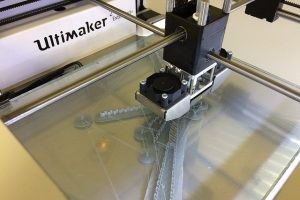
적층 제조 지형을 탐색할 때 선택적 레이저 소결(Selective Laser Sintering, SLS)은 기초 기술로 자주 등장합니다. 미세 분말 베드에 레이저 빔을 조사해 공정을 선택적으로 입자들을 융합시켜 물리적 금형 없이 층층이 고체 구조물을 만듭니다. 선택적 레이저 소결 핵심 원리 1980년대 텍사스 대학 연구자들이 처음 시연한 SLS는 가장 초기이자 다재다능한 3D 프린팅 방법 중 하나가 되었습니다. 일반적인 셋업은 연속파 이산화탄소 레이저가 분말 소재 얇은 층 위를 스캔합니다. 레이저 에너지는 표적 영역만 소결 온도에
3D 프린팅 세계를 탐색할 때 슬라이싱(slicing)이라는 용어는 모든 대화에 등장합니다. 프린터가 분말이나 액체 재료로 빌드하든 상관없이 슬라이싱은 디지털 모델을 기계 판독 가능 명령으로 변환하는 필수적 다리입니다. 이 글에서는 슬라이싱이 실제로 무엇인지, 어떻게 작동하는지, 왜 신뢰할 수 있는 고품질 프린트에 필수적인지 파헤칩니다. 슬라이싱이란? 슬라이싱은 CAD로 만든 STL 파일을 3D 프린터가 따를 수 있는 일련의 정밀 명령으로 변환하는 전용 소프트웨어 사용을 말합니다. 대부분의 프린터는 STL 파일을 직접 해석할 수
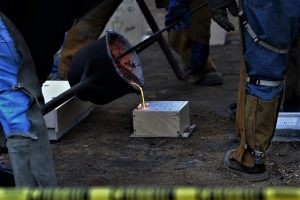
성형(molding)은 가열되거나 용융된 재료를 다이 캐비티에 도입해 다이 형상을 거울처럼 복제한 부품을 만드는 근간 제조 기술입니다. 영구 금형 주조(permanent mold casting)는 내구성 있고 재사용 가능한 금형을 사용해 동일한 금형에서 수많은 고품질 부품을 생산할 수 있게 차별화됩니다. 영구 금형 주조 개요 단순히 영구 몰딩(permanent molding)이라고도 하는 이 공정은 알루미늄, 구리, 강철, 철, 흑연, 납 같은 견고한 금속이나 합금으로 만든 금형을 사용합니다. 금형은 예열(통상 400°F ≈ 20
많은 소비자는 식료품이 어떻게 도착하는지 생각해 본 적 없지만, 슈퍼마켓은 현대 적시 생산(Just-In-Time, JIT) 제조로 진화한 관행의 발상지였습니다. 칸반(Kanban) 개념은 소매업에서 시작해 제조업으로 확대되었고, 토요타, 포드, GM 같은 기업은 필요할 때만 부품을 주문해 비용이 많이 드는 재고를 없애고 공급업체에 효율을 강요하는 풀 시스템(pull system)을 구축했습니다. 고금리와 비싼 자금 조달 시기에는 이 자동차 제조사들이 재고 보유 부담을 피하는 게 필수적이었습니다. 1990년까지 칸반은 린 생산(l
원자번호 30번, 아연(zinc)은 상온에서 적당히 부서지기 쉬운 청백색 금속입니다. 면역 기능과 대사 조절을 지원하는 필수 미네랄로 가장 잘 알려져 있지만, 아연의 독특한 금속적 특성은 많은 산업 합금의 초석이 됩니다. 내식성 합금에 포함되면 아연은 부식 속도를 극적으로 낮춥니다. 산화에 면역은 아니지만, 연구에 따르면 아연은 동일 조건에서 강철보다 약 30배 느리게 부식됩니다. 이 우수한 저항성 덕분에 부품이 현저한 열화 없이 열악한 환경에서 생존할 수 있습니다. 낮은 융점 아연의 상대적으로 낮은 융점(약 419°C)은 납땜
3D 프린팅(3D printing)과 적층 제조(additive manufacturing)는 종종 혼용되지만 실제로는 기술 범위가 다릅니다. 3D 프린팅은 물체를 층별로 쌓아 올리는 데 초점을 맞춘 적층 제조의 특정 부분집합인 반면, 적층 제조는 다양한 방식으로 재료를 추가해 물체를 만드는 더 광범위한 공정을 포괄합니다. 3D 프린팅이란? 3D 프린팅은 CAD 소프트웨어 지시에 따라 폴리머(주로), 금속, 합금, 세라믹 등 재료를 연속 층으로 증착해 물리적 객체를 만듭니다. 밀링 같은 절삭 가공이 재료를 깎아내는 것과 달리 3D
융합 필라멘트 제조(Fused Filament Fabrication, FFF)는 필라멘트 프리폼 제조(filament free-form fabrication)라고도 불리며, 오늘날 가장 널리 채택된 3D 프린팅 기술입니다. 가열된 노즐을 통해 연속 필라멘트 플라스틱을 압출해 층층이 쌓아 올려 놀라운 정밀도로 부품을 만듭니다. #1) 지배적인 3D 프린팅 공정 SLA, SLS, DLP 등 다양한 적층 제조법이 있지만 FFF가 선두입니다. 시장 조사에 따르면 전체 3D 프린팅 작업의 거의 50%가 FFF를 사용해 접근성과 다재다능함을
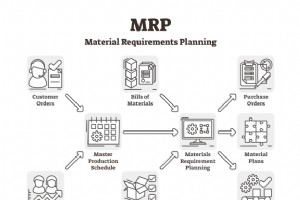
단순한 숟가락부터 복잡한 우주선까지 모든 제조 제품에는 기초 문서인 도면(blueprint)이 있습니다. 도면이 설계 의도를 담는다면, 자재 명세서(Bill of Materials, BOM)는 그 설계를 현실화하는 데 필요한 모든 부품을 나열합니다. 단일 부품에는 보통 정식 BOM이 없습니다. 대신 도면의 비고(notes)란에 원자재와 필요한 2차 공정이 기록됩니다. 여러 부품이 결합되면 조립 도면(Assembly Blueprint)이 생성되고, BOM은 너트, 볼트, 접착 테이프까지 포함한 모든 구성품과 수량의 확정 목록이 됩니
3D 프린팅이 제조업을 재편하는 가운데, 멀티 머티리얼 적층 제조(multi-material additive manufacturing)가 그 변화의 최전선에 있습니다. AMFG에 따르면 전 세계 3D 프린팅 소재 시장은 2029년까지 약 5억 달러에 달할 것으로 전망되어 기술의 상업적 영향력 증대를 입증합니다. 멀티 머티리얼 3D 프린팅이란? 멀티 머티리얼 3D 프린팅은 단일 장비에서 한 번의 빌드 중 두 가지 이상의 서로 다른 재료를 증착할 수 있게 해 전통적 적층 제조를 확장합니다. 프린터는 필라멘트, 레진, 금속 분말 사이를
성형(molding)은 액체 재료(주로 플라스틱, 고무, 기타 폴리머)를 가열 후 금형 캐비티에 붓거나 주입해 냉각·경화시켜 캐비티의 정확한 형상을 띠는 완제품을 만드는 근간 제조 기술입니다. 최종 목표는 같지만 재료를 배치하고 경화시키는 방식에서 압축 성형(compression molding)과 사출 성형(injection molding)은 뚜렷한 차이를 보입니다. 압축 성형이란? 압축 성형은 예열된 재료를 밀폐된 금형 캐비티 안에서 동시 열과 압력으로 경화시킵니다. 공정은 원자재(시트, 슬래브, 사전 성형 인서트 형태)를 캐비
전자빔 용융(Electron Beam Melting, EBM)은 금속 부품을 층별로 제작하는 고정밀 적층 제조 기술입니다. 진공 챔버 내부에 집속된 전자빔을 조사해 분말을 녹여 앞서 증착된 층과 융합시켜 강하고 결함 없는 부품을 만듭니다. EBM이란? EBM은 고에너지 전자빔으로 금속 분말을 녹이는 적층 제조 방식입니다. 공정은 산화를 방지하기 위해 진공 하에서 수행되며, 빔이 2,500°C 이상의 온도에 도달해 소재의 완전한 융합을 보장합니다. EBM vs 선택적 레이저 소결(SLS) EBM과 SLS 모두 열로 부품을 성형하지
산업용 장비


