산업 제조

터닝(Turning)은 금속 부품 성형을 위해 제조업 전반에 쓰이는 기초 가공 기술입니다. 밀링과 달리 고정된 절삭 공구가 회전하는 워크피스에서 소재를 제거하며 최종 형상을 점차 깎아냅니다. 터닝의 중요성과 뉘앙스를 조명하는 5가지 핵심 사실을 소개합니다. #1) 터닝은 세계에서 가장 오래된 가공 공구 중 하나를 사용 터닝은 선반(lathe)에서 수행됩니다 – 워크피스를 잡고 회전시키며 공구는 고정된 수평 기계입니다. 선반은 기원전 1300년까지 거슬러 올라가 산업 역사상 가장 오래된 정밀 공구 중 하나입니다. 오늘날에도 고품질
완성된 3D 프린트 파트에서 희미한 반복 선을 본 적 있나요? 이 선들이 바로 링잉(ringing)(또는 고스팅(ghosting))입니다. 가장 정밀한 프린트조차 망칠 수 있는 흔한 표면 결함입니다. 링잉 발생 원인과 제거법을 아는 것은 완벽한 마감을 원하는 프린터 소유자에게 필수입니다. 링잉이란? 링잉은 프린트된 객체 표면에 얇은 고스트 같은 선으로 나타나는 미묘한 파동 아티팩트입니다. 일반적으로 프린터 모션 시스템이 급격한 속도나 방향 변경 후 진동할 때 발생합니다. 결과적 진동이 노즐로 하여금 소재를 약간 어긋난 위치에 적
앨리게이터 시어(Alligator shears), 일명 크로커다일 시어(crocodile shears)는 판금, 철근, 빔, 파이프에 정밀하고 깨끗한 절단을 제공하는 특수 절단기입니다. 독특한 힌지 입 설계로 강력한 유압 실린더가 직선 블레이드를 워크피스에 직접 압착해 칩 발생 없이 일관된 컷을 보장합니다. 앨리게이터 시어 작동 원리 앨리게이터 시어의 핵심은 힌지 프레임입니다: 상부 암이 절단 블레이드를, 하부 암이 소재를 평평하게 고정합니다. 유압 실린더가 작동하면 블레이드가 소재 속으로 수직으로 내려와 깨끗하게 자릅니다. 이
3D 프린팅이 급속 시제품 제작에 혁명을 일으켰지만, 목표가 마이크로미터 단위 부품 제작이라면 전용 기술인 3D 마이크로패브리케이션(3D microfabrication)이 필요합니다. 이 전용 프린터들은 전통적 3D 프린팅의 정밀함에 레이저나 UV 기술의 힘을 결합해 육안으로 보이지 않는 객체들을 만듭니다. 3D 마이크로패브리케이션이란? 3D 마이크로패브리케이션은 전용 프린터로 마이크로 스케일 파트를 레이어별로 제작합니다. 1 마이크로미터는 1미터의 100만 분의 1로, 1인치에 25,400 마이크로미터가 있어 이 공정으로 달성
금속은 제련 후 강도, 내구성, 연성 등 물성 향상을 위해 성형됩니다. 기존 금속 가공은 열에 의존하지만, 실온 또는 근방에서 수행되는 냉간 가공(cold working)은 독자적 이점 세트를 제공합니다. 이 글에서는 냉간 가공 금속을 정의하고 주요 기술을 정리하며, 왜 열간 가공 대안보다 종종 뛰어난지 설명합니다. 냉간 가공 금속이란? 냉간 가공 금속은 재결정 온도(recrystallization temperature) 이하에서 소성 변형된 워크피스를 말합니다. 재결정 온도는 가열 시 새로운 입자 구조가 형성되는 지점입니다.
3D 프린팅은 현대 제조업의 초석이 되었으며, 업계에서 가장 널리 쓰이는 시제품 제작 방법으로 자리 잡았습니다. 제품 설계를 다듬든 새 컨셉을 테스트든 공정은 일반적으로 모델링, 프린팅, 마감 3단계로 진행됩니다. 디지털 파일이 어떻게 유형 시제품으로 변환되는지 각 단계를 분석합니다. 1단계: 모델링 물리적 객체를 만들려면 먼저 디지털 형태로 존재해야 합니다. 엔지니어와 디자이너는 전문 CAD(컴퓨터 지원 설계) 소프트웨어로 상세 3D 모델을 만듭니다. 지오메트리가 완료되면 적층 제조에 적합한 포맷(일반적으로 스테레올리소그래피
가황 고무의 기초 가황 고무는 제어된 열과 황 처리를 통해 경화된 고무를 말합니다. 이 경화 공정에서 엘라스토머 사슬이 가교(cross-link)되어 강도와 탄성이 모두 향상됩니다. 결과적으로 미처리 고무보다 찢김, 변형, 마모에 훨씬 강한 소재가 됩니다. 가황 고무 제조 공정 생산 공정은 몇 가지 핵심 단계를 따릅니다: 황 욕조 준비 – 고무를 황과 선택된 첨가제가 포함된 용액에 담급니다. 착색용 안료와 반응 가속제도 추가될 수 있습니다. 성형 – 가황 고무는 이미 상당히 탄력적이므로 황 욕조 후 원하는 형상으로 성형합니다. 열
대부분 3D 프린팅 기술이 고체 소재를 레이어별로 적층하는 반면, 성장하는 부분 집합인 액체 적층 제조(Liquid Additive Manufacturing)는 액체화된 폴리머를 사용해 객체를 만듭니다. 실리콘 고무나 기타 엘라스토머를 가열해 액체로 압출하면 견고한 파트로 고체화됩니다. 액체 적층 제조란? 액체 적층 제조는 분말이나 필라멘트 고체 대신 액체 전구체(precursor)를 사용하는 3D 프린팅 방법군입니다. 여전히 컴퓨터 생성 CAD 모델에 의존하지만, 압출 헤드가 액체 레진이나 실리콘을 공급하며 적층 시 경화 또는
영구 금형 주조(Permanent mold casting)는 샌드리스 캐스팅(sandless casting)이라고도 하며, 재사용 가능한 강철 또는 흑연 금형을 사용해 복잡하고 고품질의 파트를 생산합니다. 금형이 재사용되므로 여러 사이클에 걸쳐 엄격한 치수 제어와 우수한 표면 마감을 제공합니다. 용융 금속으로 이 영구 금형을 채우는 4가지 주요 기술은 다음과 같습니다: #1 – 중력 영구 금형 주조 중력 주조에서 예열된 금형(일반적으로 300~400°F)은 자체 중력 하에 용융 금속을 캐비티로 흐르게 합니다. 예열로 금속 점도가
바인더 젯 3D 프린팅, 즉 드롭온파우더(drop-on-powder) 프린팅을 접해보셨나요? 이 적층 제조 기술은 속도, 비용, 소재 다양성이 중요할 때 시제품과 완제품 제작의 대안으로 자리 잡았습니다. 바인더 젯 3D 프린팅의 과학, 워크플로, 독자적 장점을 분석합니다. 바인더 젯 3D 프린팅의 기초 1990년대 MIT 연구자들이 발명한 바인더 젯은 액체 접착제로 분말 소재를 레이어별로 융합하는 파우더 기반 공정입니다. 프린터는 파우더 베드에 얇은 바인더 스트림을 분사하고, 바인더가 닿은 곳의 파우더 입자가 건조되면서 결합되어
용접은 열을 가해 금속 부품을 융합하는 대표적 제조 기술입니다. 가열 시 금속이 액화되어 표면이 섞이고, 냉각 시 결합이 경화됩니다. 그러나 콜드 웰딩(cold welding)은 워크피스 온도를 전혀 올리지 않고도 유사한 결합을 달성합니다. 콜드 웰딩 개요 콜드 웰딩은 접촉 용접(contact welding)이라고도 하며, 실온 또는 그에 가까운 온도에서 금속 부품을 접합합니다. 이는 제조 공법 중 드문 접근법입니다. 공정은 진공 챔버 내부에서 두 동일한 금속 표면을 눌러 수행합니다. 대기 중 산소 부재와 고진공이 표면 산화물을
고무 패드 성형(Rubber pad forming)은 고무 기반 공정처럼 들리지만 실제로는 정교한 금속 가공 기술입니다. 엔지니어링된 고무 패드를 사용해 판금을 구부리고 성형하면서 표면 마감을 해치지 않습니다. 고무 패드 성형 이해 딥 드로잉(deep-drawing)의 한 형태인 고무 패드 성형은 제어된 압축력으로 판금을 굽히는 데 탁월합니다. 절삭 공정과 달리 금속의 표면 무결성을 보존하면서 복잡한 윤곽을 구현합니다. 공정 작동 원리 판금은 정밀 다이(아래)와 일련의 고무 패드(위) 사이에 고정됩니다. 프레스가 작동하면 패드가
3D 프린팅이 대중화되어 글로벌 시장 규모가 2012년 44억 달러에서 210억 달러 이상으로 성장했습니다. 이 기술은 대기업과 취미 생활자 모두에게 시제품과 완제품 생산을 가능케 하지만, 고스팅(ghosting)이라 불리는 미묘하지만 비용이 큰 결함도 발생시킬 수 있습니다. 고스팅이란? 링잉(ringing)이라고도 하는 고스팅은 프린트 표면에 희미한 물결 무늬 선으로 나타납니다. 멀리서는 거의 보이지 않지만 자세히 보면 정렬되지 않은 돌출 선들이 정밀도 부족을 드러냅니다. 고스팅의 영향 고스팅은 치수 정밀도와 표면 품질 모두를
다이 캐스팅은 정교하게 설계된 몰드 캐비티에 용융 금속을 주입해 복잡한 금속 부품을 탁월한 치수 정밀도로 생산하는 현대 제조업의 초석입니다. 대체 성형 방법이 존재하지만, 다이 캐스팅은 비교할 수 없는 정밀도를 제공합니다. 이 중요한 공정에 대한 다섯 가지 핵심 통찰을 소개합니다. 1. 용융 금속에 의존 모든 다이 캐스팅 기술은 용융 금속으로 시작합니다. 소재는 액화될 때까지 가열된 후 몰드에 강제 주입됩니다. 이 단계로 부품이 원하는 형상과 내부 구조를 갖춥니다. 2. 1800년대까지 거슬러 올라가는 역사 현대 기술로 여겨지지
산업용 적층 제조의 고성능 세계에서 선택적 열 소결(Selective Heat Sintering, SHS)과 선택적 레이저 용융(Selective Laser Melting, SLM)은 복잡하고 고강도 파트 제작을 가능케 하는 핵심 기술입니다. 용융 적층 모델링(FDM)만큼 주류는 아니지만, 물성과 치수 정밀도가 가장 중요한 상용 생산에서는 SHS와 SLM이 필수적입니다. 선택적 열 소결(SHS)이란? 1980년대 텍사스 대학교 연구팀이 개발한 SHS는 프리필드 파우더 베드를 선택적으로 가열해 객체를 만듭니다. 열 헤드가 특정 구
3D 프린팅은 기발한 장난감부터 고성능 자동차 부품까지, 잉크 대신 고체 소재를 사용해 3차원 객체를 레이어별로 제작합니다. 로보캐스팅(Robocasting), 즉 로봇 소재 압출(Robotic Material Extrusion)은 산업 현장에서 널리 채택된 특수 변형입니다. 로보캐스팅이 정확히 무엇이며, 다른 3D 프린팅 방식과 어떻게 차별화되는지 알아봅니다. 로보캐스팅 개요 로보캐스팅 또는 로봇 소재 압출은 프린트 헤드에서 원료를 레이어별로 적층해 객체를 만듭니다. 마치 용융 필라멘트 적층(FFF)처럼 프린터가 소재를 직접
순수 티타늄만으로도 인장 강도에서 강철과 견줄 만하지만, 엄선된 금속 및 원소와 합금하면 더 높은 성능을 끌어낼 수 있습니다. 티타늄 합금은 우수한 강도, 맞춤형 강성, 탁월한 내식성을 겸비해 항공우주, 의료 기기, 방산 분야에서 필수적입니다. 티타늄 합금이란 정확히 무엇인가? 티타늄 합금은 주로 티타늄에 알루미늄, 바나듐, 몰리브덴 같은 금속이나 산소, 질소 같은 비금속 원소를 블렌딩한 것입니다. 합금 원소는 정확한 비율로 첨가되며, 혼합물은 용융, 주조, 제어된 조건 하 냉각을 거쳐 원하는 미세 구조를 고정합니다. 티타늄 합
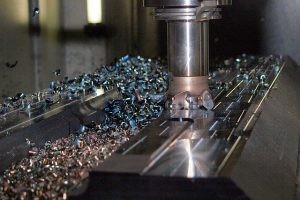
회전하는 절삭 공구를 갖춘 밀링 머신은 단단한 워크피스에서 소재를 빠르고 효율적으로 제거할 수 있습니다. 워크피스는 고정된 후 절삭 공구에 노출됩니다. 밀링 머신은 선반과 달리 회전하는 절삭 공구를 사용합니다. 선반은 고정된 절삭 공구를 쓰지만, 밀링 머신은 워크피스에 압착되면서 회전하는 절삭 공구를 씁니다. 모든 밀링 머신이 이 원리를 따르지만 여러 유형이 존재합니다. 수직 밀링 머신 수직 밀링 머신은 절삭 공구의 수직 배향으로 정의됩니다. 절삭 공구는 수직 스핀들에 장착되어 상하 이동합니다. 낮추면 워크피스에 압입되어 소재를
제조사들은 점점 더 3D 프린터를 이용해 CAD 파일에서 직접 시제품을 제작합니다. 시간 절약 접근법인 급속 시제품 제작(Rapid Prototyping)은 기존 방식의 대안으로 자리 잡았습니다. 속도에 초점을 맞춰 품질과 설계 충실도를 유지하면서 거의 즉각적인 생산을 가능케 합니다. #1) 1970년대 기원 통념과 달리 급속 시제품 제작은 현대의 발명이 아닙니다. 그 뿌리는 1970년대 벨 연구소(Bell Labs)로 거슬러 올라가며, 엔지니어 조셉 콘돈(Joseph Condon)이 디지털 파일에서 회로 기판을 제작할 수 있는
3D 프린팅은 디지털 설계를 레이어별 소재 적층으로 물리적 파트로 변환합니다. 대부분의 장비가 압출 방식을 쓰는 반면, 파우더 베드 퓨전(Powder Bed Fusion, PBF)은 전혀 다른 방식을 씁니다: 고에너지 레이저나 전자빔으로 미세 금속 또는 폴리머 파우더를 융합합니다. 파우더 베드 퓨전이란? PBF는 빌드 플레이트 위에 얇고 균일하게 파우더 층을 펴는 것으로 시작합니다. 컴퓨터 제어 레이저나 전자빔이 표면을 스캔하며 CAD 모델에 따라 영역을 선택적으로 가열합니다. 파우더가 융점 또는 소결점에 도달하면 입자들이 결합
산업용 장비