산업 제조
제조 시설은 원자재를 완제품으로 변환하기 위해 정밀 절단 기술에 의존합니다. 그중 하나가 롤 슬리팅(roll slitting)으로, 대형 롤을 더 좁고 관리하기 쉬운 폭으로 자르는 제어된 전단 작업입니다. 롤 슬리팅 개요 롤 슬리팅은 슬리터(slitter)라는 전용 기계를 사용해 마스터 롤(원래의 넓은 폭 롤)을 더 작은 치수로 트리밍합니다. 슬리터의 블레이드나 절단면이 롤의 가장자리를 깎아내면서 제품의 코어 무결성을 보존합니다. 로그 슬리팅 vs 리와인드 슬리팅: 차이점은? 워크플로에 따라 롤 슬리팅은 두 가지 주요 모드로 수

배관과 HVAC에 널리 쓰이는 구리 튜브는 강도, 내구성, 천연 내식성을 겸비합니다. 100% 재활용 가능한 수명 주기로 현대 인프라의 지속 가능한 선택지입니다. 구리개발협회(Copper Development Association)에 따르면 구리는 100% 재활용 가능하여 환경적 이점이 큽니다. 1. 원료 구리 제련 여정은 고온로에서 원료 구리를 2,400°F(1,300°C) 이상으로 가열하는 것으로 시작됩니다. 이 용해 공정은 금속을 액체로 만드는 것뿐만 아니라 니켈, 아연, 황 같은 미량 불순물을 제거합니다. 결과는 파이프 생
금속 가공 산업에서 보호 코팅은 녹과 부식 방지의 필수 요소입니다. 강철, 알루미늄, 은, 주석, 카드뮴 부품을 보호하는 가장 신뢰받는 방법 중 하나가 인산염 처리(phosphatizing)입니다. 인산염 처리란? 인산염 처리(phosphating)는 인산을 사용해 금속 부품 표면에 내구성 있는 결정질 층을 형성하는 화학 처리입니다. 산이 표면층에 온화하고 제어된 부식을 일으키지만, 그 결과 생성된 인산염 결정이 장벽 역할을 하여 기저 금속을 추가 산화로부터 보호합니다. 인산염 처리가 중요한 이유 균일하고 고밀도의 인산염 코팅을
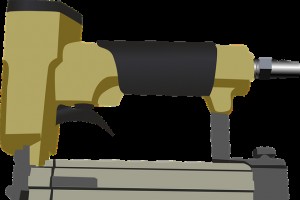
네일러(nailer)라고도 불리는 네일 건(nail gun)은 물체나 공작물에 못을 박기 위해 설계된 휴대용 전동 공구입니다. 일반적으로 압축 공기, 인화성 가스, 전자석으로 구동됩니다. 전통적인 망치 대신 네일 건을 사용하면 못을 빠르고 편리하게 박을 수 있습니다. 네일 건에 익숙하더라도 다음 사실들은 놀랄 수 있습니다. #1) 네일 건은 1950년대에 등장했다 최초의 네일 건은 1950년대 등장해 주로 바닥 시공용으로 건설사에 도입되었습니다. 초기 모델은 분당 40~60발 발사, 매거진당 400~600발 장전 가능했다고 위키피
제조 현장에서 밀링(milling)과 연삭(grinding)은 모두 공작물에서 재료를 제거하는 두 가지 핵심 가공 공법입니다. 공통 목표를 공유하지만, 각 기술은 작동 방식이 다르고 다양한 금속, 합금, 복합재에 걸쳐 뚜렷한 용도를 가집니다. 밀링이란? 밀링은 밀링 머신에서 수행되는 제어된 절삭 공정입니다. 머신의 회전 커터가 고정된 공작물에 압력을 가해 점진적으로 재료를 제거합니다. 커터 방향에 따라 두 가지 주요 범주로 나뉩니다: 페이스 밀링 (Face milling): 커터의 절삭 날 모서리가 공작물에 결합해 평면이나 복잡
나사는 건설, 제조, 일상 수리에서 체결의 근간입니다. 안전한 체결의 열쇠는 드라이브 시스템, 즉 공구와 결합하는 나사 머리의 패턴입니다. 올바른 드라이브 선택은 견고한 결합을 보장할 뿐 아니라 토크 극대화, 마모 감소, 나사 머리 손상 방지에도 기여합니다. #1) 필립스 헤드 (Phillips-Head) 1930년대 미국 엔지니어 존 P. 톰슨이 개척한 필립스 나사는 자가 중심 셀프 센터링 십자형 모양으로 시장을 지배합니다. 4점 설계로 드라이버가 더 넓은 면적에 결합해 높은 토크를 전달하면서 공구 미끄러짐을 방지합니다. 자동차
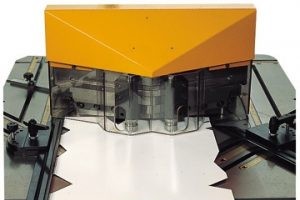
노칭(notching)은 펀치 프레스를 사용해 판금 가장자리를 따라 재료를 선택적으로 제거하여 원하는 치수와 형상을 얻는 정밀 금속 가공 기술입니다. 노칭 작동 원리 노칭은 펀치 프레스로 수행되는 전단(shearing) 작업입니다. 공작물을 단단히 고정한 후 펀치가 다이를 구동하여 바깥쪽 가장자리에서 재료를 전단합니다. 결과는 펀치-다이 세트의 프로파일과 일치하는 더 작고 정확한 형상의 공작물이 됩니다. 일반적인 노칭 방식 각 방식은 금속 부품의 특정 부위를 대상으로 합니다: 튜브 노칭 (Tube Notching) - 중공 튜
못과 볼트부터 교량과 골조 부재까지, 아연도금 철강(galvanized iron)은 현대 건설의 필수 소재입니다. 17세기 기원을 거쳐 최근에는 전통 강철과 다른 합금의 신뢰할 수 있고 비용 효율적인 대안으로 인기가 급증하고 있습니다. 아연도금 철강이란? 아연도금 철강은 보호용 아연 층으로 코팅된 일반 철강입니다. 아연은 희생 금속(sacrificial metal) 역할을 하여 아래쪽 철강 대신 부식되며 부재의 구조적 무결성을 보존합니다. 이 단순하면서 강력한 장벽이 수분과 산소가 기저 금속에 도달하는 것을 차단하여, 그렇지 않으
밀링 머신과 달리 선반(lathe)은 공작물을 회전시키고 고정된 절삭 공구를 대향시켜 절삭, 샌딩, 널링, 드릴링, 터닝을 수행하는 공작기계입니다. 공작물을 단단히 고정한 후 회전시키면서 공구가 재료를 제거합니다. 선반은 고대 이집트(기원전 4000년)로 거슬러 올라가지만, 현대 금속 선반은 오늘날 정밀 제조의 필수 장비입니다. 금속 선반 (Metalworking Lathe) 상세 금속 선반 또는 메탈 선반은 금속과 그 합금(강철, 알루미늄, 구리, 철 등) 가공을 위해 특별히 설계되었습니다. 절삭 공구를 고정하고 공작물을 회전시
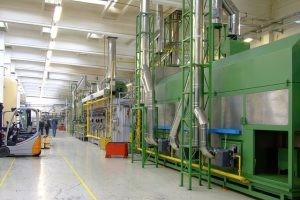
보링(boring)은 공작물에 이미 존재하는 구멍을 정밀하게 확대하는 가공 작업입니다. 선반, 밀링 머신, 전용 보링 장비 중 어디에서 수행하든 목표는 동일합니다. 주변 재료의 무결성을 유지하면서 깨끗하고 정확한 확대를 달성하는 것입니다. 단일 패스 보링 (Single-Pass Boring)이란? 단일 패스 보링은 절삭 공구가 구멍을 단 한 번만 통과합니다. 이 기술은 주철 부품에 처음 대중화되었으며, 이전에는 표면 마감과 치수 정밀도를 저하시켰던 다중 패스의 필요성을 없앴습니다. 그 효율성의 열쇠는 다이아몬드 도금 공구에 있습니
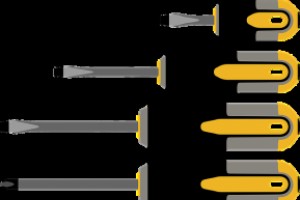
드라이버는 나사 체결, 해체, 조임, 풀기에 쓰이는 기본 공구입니다. 길고 넓은 축이 나사 머리를 물려 회전시켜 나사 위치를 조정합니다. 기본 설계는 익숙하지만, 이 도구의 진화와 다양성에는 흥미로운 통찰이 담겨 있습니다. #1) 중세 시대까지 거슬러 올라간다 고고학적 발굴로 드라이버가 15세기부터 존재했음이 확인되었습니다. 독일과 프랑스에서의 기록된 사용을 시작으로 유럽 전역으로 퍼져 수많은 업종에서 필수 도구가 되었습니다. #2) 6가지 이상의 드라이브 타입 지원 필립스 헤드가 가장 흔하지만, 드라이버는 6가지 이상의 구별되
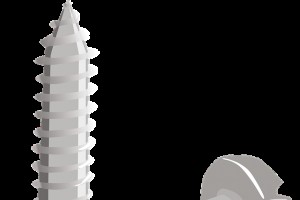
나사는 나사를 정의하는 나선형 능선을 형성하는 두 가지 주요 방법, 나사산 성형(thread forming)과 나사산 압연(thread rolling)으로 생산됩니다. 둘 다 나사산을 만들지만 목적, 기술, 대상 부품에서 차이가 있습니다. 각 공정의 세부 내용과 제조·엔지니어링에서 중요한 차이점을 정리합니다. 나사산 성형 (Thread Forming)이란? 나사산 성형은 너트나 예비 드릴 홀 같은 공작물 내부에 나사산을 만드는 정밀 공정으로, 재료를 깎아내지 않습니다. 나사 압연 다이라는 특수 공구를 기계로 재료에 압입시켜 금속을
블로우 성형(blow molding)은 가열된 수지를 공기나 불활성 가스로 팽창시켜 중공 플라스틱 부품을 만드는 정밀 제조 기술입니다. 재료가 팽창하면서 공동이 형성되고, 냉각되어 형상이 고정되며 가볍고 견고한 부품이 완성됩니다. 압출 블로우 성형 (Extrusion Blow Molding) 업계의 주력 공정입니다. 용융된 플라스틱을 원형 다이를 통해 밀어내 관 형태의 패리슨(parison)을 만듭니다. 압축 공기가 원통형 금형 내부의 패리슨을 팽창시켜 균일한 중공 부품을 생산합니다. 실온 냉각 후 이젝트되어 트리밍과 마감 공정으
제조 분야에서 분체도장(powder coating)과 전통적인 도장(painting)은 가장 널리 채택된 표면 마감 기술입니다. 둘 다 금속 등 기재에 보호층을 형성하지만, 재료, 적용 방식, 성능 결과에서 근본적인 차이가 있습니다. 이러한 차이를 이해하면 내구성, 심미성, 환경 규제 준수 측면에서 최적의 마감을 선택할 수 있습니다. 분체도장이란? 분체도장은 미세한 건식 입자인 분말을 정전기적으로 공작물에 분사하는 방식입니다. 도포 후 오븐에서 경화하면 분말이 녹아(열가소성) 또는 화학적으로 가교 결합(열경화성)하여 균일하고 단단
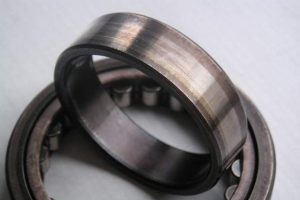
버니싱(burnishing)은 매끄러운 공구로 공작물 표면을 문질러 정제하는 정밀 변형 기술입니다. 연마나 호닝만큼 널리 알려지지 않았지만, 표면 결함 제거와 마감 품질 향상이라는 독보적인 이점을 제공합니다. 1. 버니싱은 매우 매끄러운 마감을 만든다 연마된 공구를 재료 표면에 미끄러뜨리면 표면 요철(asperities)이 압축되어 기존 연마에 버금가는 마감이 생성됩니다. 매끄러움 정도는 가압력, 재료 경도, 공구 형상에 따라 달라집니다. 자동차 부품의 경우 버니싱으로 표면 거칠기를 Ra 1.6µm에서 Ra 0.2µm까지 낮출 수
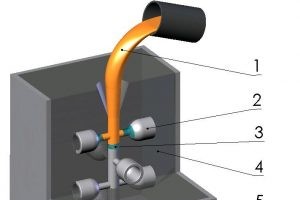
증발 패턴 주조(evaporative-pattern casting) 세계에서 로스트폼(lost-foam)과 풀몰드(full-mold) 기법은 복잡한 금속 부품 생산에 널리 사용됩니다. 둘 다 용융 금속이 주입될 때 패턴이 기화한다는 원리를 공유하지만, 패턴 재료, 금형 구조, 일반적인 용도에서 차이가 있습니다. 로스트폼 주조란? 로스트폼 주조는 발포 폴리스티렌 폼 패턴을 모래 금형 내부에 배치하는 것으로 시작합니다. 용융 금속의 열로 패턴이 가열되면 기화하여 공동을 남기고, 즉시 금속이 채워집니다. 별도의 코어나 금형 라이닝이 필
페이싱(facing)은 공작물의 끝단이나 숄더에서 재료를 선택적으로 제거하여 정확한 치수와 매끄러운 마감을 얻는 가공 공정입니다. 사용하는 기계에 따라 선반(lathe) 또는 밀링 머신(milling machine)에서 수행할 수 있습니다. 선반 페이싱 (Lathe Facing) 선반 페이싱은 터닝(turning)이라고도 하며, 공작물이 회전하는 동안 선반의 고정된 절삭 공구가 단일 평면에서 절삭하여 공작물의 직경을 줄이고 평평하고 대칭적인 면을 만듭니다. 선반은 엄격한 공차를 유지할 수 있어 축, 스핀들, 베어링 등 원통형 또는
원자번호 13번, 은백색의 알루미늄은 제조업 전반에서 폭넓게 사용되는 금속입니다. 가벼운 무게, 높은 강도, 천연 내식성이라는 독특한 조합 덕분에 자동차 부품부터 주방용품까지 필수적인 소재로 자리 잡았습니다. 그러나 많은 사람이 이 다재다능한 금속에 대해 여전히 잘못된 인식을 가지고 있습니다. #1) 희귀한 금속이다? 알루미늄은 사실 지구 지각에서 가장 풍부한 금속으로, 전체 구성의 약 8%를 차지합니다. 원소 상태로는 드물게 존재하지만, 300종이 넘는 광물(주로 보크사이트)에서 추출됩니다. 이러한 광물 매장지의 광범위한 분포
인베스트먼트 주조(로스트왁스 주조라고도 함)는 자동차, 항공우주, 스포츠 장비, 의료 기기 등 산업 전반에서 사용이 증가하고 있는 높이 평가받는 금속 제작 기술입니다. 이 공정은 뚜렷한 이점을 제공하지만, 채택 전 제조업체가 저울질해야 할 구체적인 과제도 제시합니다. 인베스트먼트 주조란? 인베스트먼트 주조는 원하는 최종 형상과 일치하는 왁스 모델을 먼저 조각하여 금속 부품을 만듭니다. 왁스 패턴을 세라믹 슬러리로 코팅하여 건조되면 단단한 쉘을 형성합니다. 세라믹 층이 경화된 후 왁스를 녹여 배출하여 원래 모델을 반영하는 캐비티
제조 기업은 원자재를 완제품으로 변환하기 위해 조이닝(Joining)과 포밍(Forming) 공정 모두에 의존합니다. 둘 다 사용 가능한 부품을 만드는 것을 목표로 하지만, 근본적으로 구별되는 기술입니다. 조이닝 공정이란? 조이닝 공정은 두 개 이상의 부품을 융합해 새로운 통합 객체를 만듭니다. 별도 부품에서 소비자 제품을 조립하는 것을 생각하면 됩니다. 거의 모든 소재를 조인할 수 있으며 각 소재 유형마다 여러 방법이 있습니다. 예를 들어 목재 프레임은 못이나 볼트로 결합할 수 있고, 시트 메탈은 용접이나 납땜할 수 있습니다
산업용 장비