산업 제조
3D 프린팅
직접 금속 레이저 소결(DMLS)과 선택적 레이저 용융(SLM) 3D 프린팅 방식은 모두 분말 베드 융합(PBF) 범주에 속합니다. 둘 다 레이저 빔(때로는 동시에 여러 개)을 사용하며 다양한 금속 분말과 호환됩니다. 이런 유사성 때문에 둘을 혼동하기 쉽지만, 한 대 가격이 100만 달러로 다른 쪽의 두 배인 점을 보면 여러 면에서 분명히 다릅니다. 차이점을 알아보세요. DMLS 정의 및 SLM과의 비교 DMLS는 적층 제조 기업 EOS GmbH의 상표로, 금속 부품 제작에 사용됩니다. 1990년대 중반 발명 초기에는 금속 소결만
FDM(용융 적층 모델링)과 MJF(멀티 제트 퓨전, Multi-Jet Fusion)는 모두 3D 프린팅 방식이지만 몇 가지 면에서 다릅니다. 이 글에서는 두 방식을 더 자세히 알아보고, 장단점을 비교하며, 자주 묻는 질문에 답하겠습니다. FDM 정의 및 MJF와의 비교 1988년 스콧 크럼프(Scott Crump)가 처음 개발하고 상용화한 FDM은 오늘날 가장 대중적인 3D 프린팅 방식 중 하나입니다. 얇은 열가소성 필라멘트를 가열된 노즐로 밀어내 층층이 쌓아 부품을 만듭니다. MJF 프린팅(주로 산업 현장에서 사용)에 비해 상
속성DLPFDM 출력 해상도25~300 미크론50~500 미크론 대형 부품 출력 가능아니오예 다양한 소재 색상아니오예 최소 피처 크기100 미크론1 mm 고강도 부품 생산 가능아니오예 등방성 물성 보유예아니오 최소 벽 두께0.1~0.3 mm1 mm 서포트 구조 필요예예 최대 출력 볼륨192 x 108 x 370 mm1000 x 1000 x 1000 mm 표. FDM vs DLP 비교 FDM vs DLP: 기술 비교 FDM과 DLP는 기술과 소재가 완전히 달라 직접 비교하기 어렵습니다. FDM은 열가소성 필라멘트를 가열해

신율(Elongation)은 재료가 변형력(Strain)을 받을 때 늘어나는 측정 가능한 경향입니다. 엔지니어는 표준화된 시험 절차와 아령 모양의 시험편을 사용해 주어진 재료의 특성 신율 거동을 평가합니다. 시험편의 신율은 백분율로 표현됩니다. 길이 증가분을 원래 길이로 나누고 100을 곱해 계산합니다. 신율은 재료의 연성(Ductility), 즉 깨지지 않고 변형되는 능력을 측정하는 지표이므로 중요합니다. 이는 3D 프린팅 가능 소재에서 핵심적인 척도이며, 실제 응용에서 3D 프린팅 부품의 실용적 내구성과 관련이 깊습니다. 이
FDM(용융 적층 모델링)은 폴리머 필라멘트를 사용해 3D 파일의 단면을 그리는 3D 프린팅 기술입니다. 필라멘트를 부분적으로 녹여 서로 결합시킵니다. PolyJet도 3D 프린팅 기술이지만, 수정된 아크릴 레진으로 각 단면의 이미지를 잉크젯 방식으로 인쇄한 후 프린트 헤드에 부착된 UV 라이트로 완전히 경화시키는 방식입니다. FDM과 PolyJet의 큰 차이점 중 하나는 사용 재료입니다. FDM은 일반 플라스틱 필라멘트를 사용하는 반면, PolyJet은 다양한 레진으로 해당 소재를 시뮬레이션합니다. 이로 인해 두 기술 간에 상당
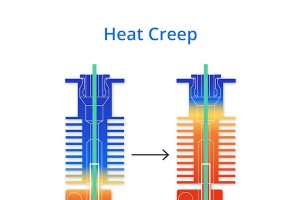
열 크립(Heat Creep)은 FDM(용융 적층 모델링) 및 FFF(용융 필라멘트 제작)와 같은 열 압출 3D 프린팅 공정에서 발생하는 문제입니다. 핫엔드에서 필라멘트 상부로 열이 원치 않게 이동하는 현상을 말합니다. 다양한 원인이 복합적으로 작용할 수 있으므로, 잘 알려진 모든 이슈를 종합적으로 평가하는 것이 중요합니다. 이 글에서는 3D 프린팅에서의 열 크립을 정의하고, 원인을 분석하며, 예방 솔루션을 제공합니다. 3D 프린팅에서 열 크립이란? 열 크립은 핫엔드 전체에 걸쳐 불안정한 열 전달이 일어나 필라멘트가 멜트 존(Me
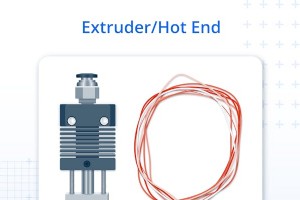
다이렉트 익스트루더는 추가 튜빙이나 보우덴 케이블 없이 필라멘트를 FDM®(융합 증착 모델링) 또는 FFF(융합 필라멘트 제조) 기계의 핫엔드 어셈블리에 직접 공급하는 3D 프린터 익스트루더 메커니즘 유형입니다. 일반적으로 데스크톱 FDM® 다이렉트 드라이브 3D 프린터에서 사용됩니다. 다이렉트 익스트루더는 다음과 같이 구성됩니다: 스테퍼 모터, 드라이브 기어, 핫엔드 바로 위에 장착된 아이들러 암. 모터가 회전하면 드라이브 기어가 필라멘트를 잡고 핫엔드로 아래로 밀어 넣습니다. 여기서 필라멘트는 녹아 빌드 플랫폼에 레이어별로 증착
갠트리 시스템은 3D 프린터, 레이저 커터, CNC 라우터 같은 공작기계를 위한 정밀 모션 시스템을 만드는 접근 방식입니다. 이 용어는 정밀 모션 갠트리를 만드는 다양한 접근 방식이 핵심 측면에서 차이가 나기 때문에 구조의 정확한 정의를 제공하지 않습니다. 갠트리 시스템은 FDM/FFF나 Desktop Metal의 MetalX 시스템 같은 포인트 응용 프린트 시스템에 사용될 수 있지만, OBJET의 것, 바인더 제팅 시스템, 심지어 적층 객체 제조(LOM) 같은 영역 응용 프린트헤드를 지원하는 데도 사용됩니다. 일부 측면에서 로봇
특정 기능을 만족하는 부품을 설계하기 위해서는 소재의 다양한 특성을 아는 것이 중요합니다. 고려해야 할 중요한 특성 중 하나는 소재의 경도(듀로미터)입니다. 듀로미터는 소재의 경도 또는 압입이나 마모에 대한 국소적 변형 저항성을 측정하는 표준화된 방법입니다. 폴리머 소재와 기타 비금속의 경도를 설명하는 데 자주 사용됩니다. 경도(듀로미터)는 무차원 측정값입니다. 특정 소재의 경도는 동일한 스케일을 사용하여 얻은 다른 소재의 경도에 상대적입니다. 다양한 소재의 경도를 정량화하고 비교하기 위해 다양한 듀로미터 스케일이 개발되었습니다.
Revit®과 AutoCAD®는 건축가와 엔지니어의 작업을 지원하고 워크플로를 간소화하기 위해 오토데스크(Autodesk®)에서 개발한 두 가지 CAD(컴퓨터 지원 설계) 소프트웨어 애플리케이션입니다. 두 패키지 모두 다양한 엔지니어링 및 건축 응용 분야에 널리 사용되지만, 두 옵션은 기능과 결과적으로 용도에서 차이가 있습니다. 두 소프트웨어의 주요 차이점은 Revit이 설계 또는 건설 프로젝트의 구성요소를 3D로 개발, 조립, 시각화하는 데 사용되는 3D 파라메트릭 모델링 소프트웨어인 반면, AutoCAD는 부품이나 건물 설계에서
제트 엔진은 공기와 연료를 사용하여 추력을 배기구로 내보내거나 프로펠러나 로터 블레이드에 연결된 샤프트를 구동하는 동력을 생성합니다. 제트 엔진은 콜드 섹션과 핫 섹션으로 구성됩니다. 콜드 섹션에는 흡입구, 바이패스 덕트, 압축기, 디퓨저, 드라이브 샤프트가 포함됩니다. 핫 섹션은 연소실, 터빈, 노즐, 애프터버너, 배기구로 구성됩니다. 제트 엔진은 찬 공기를 흡입하고, 압축하고, 연료와 혼합하고, 연소시킨 다음 배기구를 통해 배출하는 방식으로 작동합니다. 이 문서에서는 제트 엔진의 주요 구성요소를 자세히 다룹니다. 제트 엔진 핫
용융 증착 모델링(FDM) 3D 프린팅에서 히트 크립(heat creep)은 압출기의 핫엔드에서 압출기 어셈블리의 더 차가운 구역으로 열이 원치 않게 위로 전달되는 현상을 말합니다. 이 현상이 발생하면 필라멘트가 의도된 용융 구역 위에서 조기에 연화되거나 부분적으로 용융될 수 있습니다. 이 연화는 필라멘트 팽창을 유발하여 압출기 내부에서 부분적 또는 완전한 막힘을 초래할 수 있습니다. 압출기 막힘을 유발하는 것 외에도, 히트 크립은 일관되지 않은 압출, 저하된 프린팅 품질, 소재 낭비를 초래할 수 있습니다. 이는 특히 열에 민감한
ABS와 PETG는 기계적 특성, 내열성, 프린팅 용이성, 실외 적합성에서 명확한 차이를 보입니다. ABS는 더 높은 강성, 충격 저항성, 하중 지지 강도를 제공하여 까다로운 기계적 응용 분야와 기능성 구성요소를 지원합니다. PETG는 더 큰 유연성과 층간 결합을 제공하여 응력 하에서 크랙을 줄이고 부품 일관성을 개선합니다. 내열성은 ABS가 유리한데, ABS는 100°C 근처에서 구조적 안정성을 유지하는 반면 PETG는 70°C~80°C 근처에서 연화되기 때문입니다. 프린팅 용이성은 PETG가 유리한데, 냉각 중 열 수축에 대한
PETG 3D 프린팅 필라멘트는 폴리에틸렌 테레프탈레이트(PET)의 글리콜 변형 버전으로, 강도, 유연성, 중간 정도의 내화학성으로 알려져 있습니다. PETG는 3D 프린팅 필라멘트 중에서 우수한 내구성과 중간-높은 충격 저항성을 제공합니다. 이 필라멘트는 온화한 환경 조건(수분 노출, 하지만 장기간 UV 노출은 아님)을 견뎌야 하는 응용 분야(보호 인클로저, 기계 부품, 프로토타입, 실외 부품)를 위해 다양한 산업에서 사용됩니다. 기계적 응력 하에서 구조적 무결성을 유지하는 능력과 사용 편의성 덕분에 3D 프린팅에서 필수적인 소재
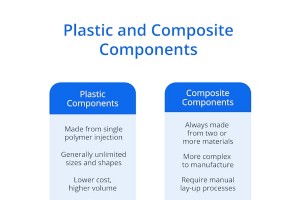
복합소재는 매트릭스와 보강재가 결합된 엔지니어링 블렌드로, 개별 구성요소의 성능을 뛰어넘는 특성을 발휘합니다. 매트릭스는 소재들을 결합시키는 역할을 하고, 보강재는 강도와 내구성을 높이며 기계적 응력 하에서 제어된 변형을 가능하게 합니다. 매트릭스와 보강재 간의 상호작용은 특정 조성에 따라 복합소재의 핵심 특성(인장 강도, 강성, 충격 저항, 장기 피로 저항)을 결정합니다. 복합소재의 유형은 기계적, 열적, 환경적 특성의 균형을 제공하여 다양한 성능 요구사항을 충족시킵니다. 복합 시스템의 선택은 중량, 안정성, 수명과 같은 특성에
전도성 PLA 3D 프린팅 필라멘트는 폴리락트산(PLA)에 전도성 필러(카본 블랙, 탄소나노튜브, 그래핀)를 복합한 소재로, 필러 종류/농도/분산 품질에 따라 전도도 결정. 표준 PLA와 유사한 압출 특성이나 막힘 방지 위해 신중한 캘리브레이션 필요. 전도 경로는 저전압/신호 레벨 용도에 한정, 일반적인 전기 전송용은 부적합. 터치 센서, 회로 프로토타입, 정전기 방지 인클로저 제작에 사용되나 전도도가 낮아 전자파 차폐(EMI 실딩)에는 금속이나 특수 복합체 필요. 전도성 PLA 필라멘트는 구조적 안정성 유지하며 전기 기능 지원하
충격 강도는 갑작스럽고 강한 충격 또는 쇼크 하중 하에서 소재가 균열, 파단, 소성 변형을 저항하는 능력의 척도. 갑작스러운 힘을 견디는 소재 능력을 결정하는 핵심 물성. 고충격/쇼크 하중을 받을 부품 설계 시 잠재적 파손 고려 위해 이 측정값 이해 필수. 충격 강도는 보통 아이조드 시험이나 샤르피 시험으로 정량화. 이들은 지표적 표준 시험으로 소재 등급 분류용이나, 실제 사용 조건 대표하지 못하며 순환/실제 하중 정보 제한적. 본문은 충격 강도 정의, 계산법, 중요성, 영향 요인, 파단 유형 설명. 충격 강도란? 충격과 임펄스
Xometry 협력 엔지니어들이 소재 특성 파악에 사용하는 다양한 충격 시험 중 하나가 아이조드 충격 시험입니다. 소재 반응/거동 판단 다양한 방법 중 아이조드는 진자와 바이스 필요. 아이조드 충격 시험이란? 소재 파괴 전 견딜 수 있는 하중, 즉 충격 저항성 측정 시험. 적합 소재 선정에 도움. 노치 아이조드 시험으로도 불리며, ASTM(미국 재료시험협회)과 ISO(국제표준화기구)에서 표준화(ISO는 약간 더 길고 넓은 시편 요구). 거의 모든 소재 테스트 가능하나 플라스틱/폴리머에 가장 대중적. 필요 도구: 노치 있는 직사각
제조 소재(특히 플라스틱) 선정 시 기술 데이터시트의 열변형 온도(HDT)는 제품이 압력 하에서 형상과 치수를 유지해야 할 때 반드시 확인해야 할 핵심 지표입니다. 열변형 온도(HDT)란? 특정 하중 하에서 고온 시 소재가 변형되기 시작하는 온도. 고온에서 소재가 강성/강직성을 유지하는 능력 측정. HDT 높을수록 고온에서 더 강성 유지, 낮을수록 쉽게 변형. 폴리머/플라스틱에만 해당(금속은 별도 지표: 고온 경도, 크리프 시험 등). HDT는 엔지니어링, 설계, 플라스틱 제품 제조(플라스틱 부품 포함 제품) 다수 산업에서 필수
1. ZBrush와 3D Print Hub 플러그인 준비 내장 3D Print Hub를 가진 ZBrush로 디자이너/아티스트를 위한 강력하고 견고한 STL 변환기 활용. 2. ZBrush 3D Print Hub 플러그인 선택 3D Print Hub 선택. 프로그램 기능 활용을 위한 여러 옵션 표시. 3. STL 파일 가져오기 3D Print Hub 플러그인 선택 후 Import STL File 클릭. 파일 탐색 대화상자 열림. 4. 크기 조정 및 치수 정의 3D Print Hub 기능 실행 후 파트 크기 조정 및 치수 정의.
3D 프린팅