산업 제조
3D 프린팅
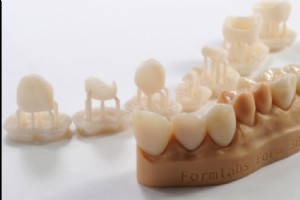
생체적합성(Biocompatibility)은 특정 소재가 사용되는 생물학적 환경에 적절한 반응을 나타내는 능력입니다. 생체적합성 용어는 주로 인체 내부 조직 및 체액과 직접, 단기, 또는 장기 접촉을 목적으로 하는 의료용 소재에 적용됩니다. 의료 및 치과 분야 3D 프린팅에서 생체적합성 같은 특수 특성을 가진 소재들이 의료 환경용 부품 제조에 필수불가결한 역할을 하며 점점 더 중요해지고 있습니다. 3D 프린팅 분야에서 생체적합성 논의 시 생체적합성 소재 또는 바이오머티리얼이 무엇인지 이해하고, 이 소재들을 가공하기 위해 최적화되
많은 3D 프린터 구성품이 12V와 24V 두 가지 옵션으로 제공되며, 3D 프린터 자체도 마찬가지입니다. 이 특성은 익스트루더, 핫엔드 또는 이들 구성품 교체 등 3D 프린터 업그레이드 시 염두에 둬야 합니다. 하지만 이것이 사용자에게 어떤 의미일까요? 12V와 24V는 전압이며, 이 두 옵션이 가장 흔합니다. 더 구체적으로는 출력 전압이며 3D 프린터의 파워 서플라이(PSU)와 관련됩니다. 파워 서플라이는 전기 부하에 전력을 공급하는 장치로, 전류를 받아 열이나 빛 등 다른 에너지 형태로 변환합니다. 3D 프린터에서 PSU는
출력 베드 접착을 결정하는 파라미터들 부품과 베드 간 올바른 접착은 출력 중 실패를 방지하는 데 필수적입니다. 첫 출력 레이어와 플랫폼 표면 간 결합은 두 가지 기본 기능을 수행합니다: 출력 과정 내내 부품을 고정된 위치에 유지해 레이어 시프트나 프린트 헤드 충돌 방지. 부품 냉각 시 발생하는 응력 보상해 부품 분리나 변형 방지. 부품과 베드 간 접착은 주로 네 가지 요소에 의해 결정됩니다. 1. 출력 표면 소재와 출력 소재 간 물리화학적 친화성. 출력 소재와 기판 표면 간 물리화학적 친화성은 고려해야 할 가장 중요한 파라미
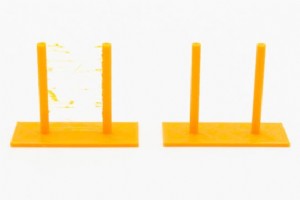
출력 중 익스트루더가 필라멘트를 핫엔드로 밀어 넣으면 필라멘트가 녹아 노즐 구멍으로 압출됩니다. 이 과정에서 노즐 내부에 압력이 생성돼 플라스틱이 노즐 밖으로 밀려나옵니다. 그러나 익스트루더가 필라멘트 당김을 멈추면 노즐 내부 압력이 유지돼 내부와 외부 압력이 평형에 이를 때까지 소량의 용융 플라스틱이 계속 흘러나옵니다. 이 현상으로 인해 소재가 압출되지 않아야 하는 이동 이동 중에 소량의 소재가 계속 나와 부품 표면에 작은 물방울과 가는 실(스트링)이 생깁니다. 이미지 1: 잘못된 리트랙션 설정(좌)과 올바른 설정(우) 효
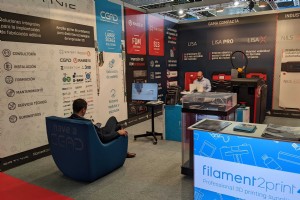
지난주 우리는 빌바오에서 열린 국제 적층 제조 및 3D 프린팅 박람회 (Addit3D)에 참가해 전문 적층 제조 장비 분야 최신 혁신들을 선보였습니다. 그중 Raise3D의 신규 장비들을 선보였는데, Raise3D는 인기 있던 Pro2와 Pro2 Plus 모델의 진화판인 Raise Pro3와 Pro3 Plus로 FDM 기술 3D 프린터 라인업을 확장했으며, 탄소 섬유 강화 필라멘트 3D 프린팅에 최적화된 새로운 E2CF도 공개했습니다. 또한 Sinterit의 신규 SLS 기술 3D 프린터 Lisa X를 선보였습니다. 기존
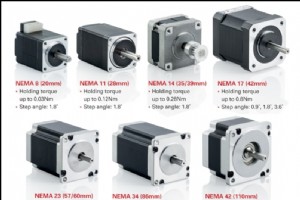
모든 FFF 3D 프린터의 기본 구성품 중 하나는 모터입니다. 프린트 헤드 위치를 제어하는 필요 이동과 익스트루더의 필라멘트 당김을 담당합니다. 사용되는 모터는 스테퍼 모터로, 가장 일반적인 유형은 NEMA 17과 NEMA 23입니다. 이미지 1: NEMA 모터 유형. 출처: motioncontrolproducts.com 양질의 스테퍼 모터는 매우 높은 신뢰성을 가지므로 모터 고장의 주원인은 보통 외부적이며, 주로 파워 드라이버나 연결과 관련됩니다. 스테퍼 모터 스테퍼 모터는 연속 회전 모터의 일종입니다. 회전은 주어진 각
모든 플라스틱은 고온에서 압출될 때 냉각 과정에서 수축을 겪습니다(0.3%~4% 사이). 이 수축이 부드럽고 균일하지 않으면 변형이 발생해 워핑(Warping), 레이어 박리, 부품 치수 변형 같은 문제를 일으킵니다. 소재냉각 시 수축률(%) PLA0.3 - 0.5 PETG0.2 - 1.0 Nylon 120.7 - 2.0 Nylon 6-60.7 - 3.0 ABS0.7 - 1.6 ASA0.4 - 0.7 PP1.0 - 3.0 HIPS0.2 - 0.8 PC/ABS0.5 - 0.7 섬유 강화 나일론0.5 - 1.0 PEEK1.2 -
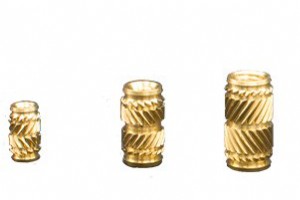
적층 제조는 단일 출력으로 부품 세트 제작이나 나사산 같은 복잡한 형상 구현이 가능하지만, 후자의 경우 플라스틱이라 변형돼 치수를 잃거나 파손될 수 있어 정기적인 조립용으로는 적합하지 않습니다. 3D 프린팅으로 특정 유형 부품을 만들 때 탈착 가능한 부품을 만들거나 대형 부품의 영구 결합을 보장하기 위해 강력한 결합이 필요한 경우가 많습니다. 전통 기술로 제조된 기계 부품이 적층 제조 부품의 지지대가 됩니다. 특히 부품 결합에서 인서트(Insert)가 두드러집니다. 인서트란? 출력 중 너트를 내장하는 대안으로 금속 인서트를 사

FFF 프린팅 기술은 가장 저렴한 3D 프린팅 솔루션이자 신뢰성, 정확성, 사용 편의성을 겸비해 전문가, 학교, 가정용으로 이상적이며 오늘날 가장 널리 쓰이는 3D 프린팅 기술입니다. 시장에 다양한 FFF 3D 프린터가 있지만, 비전문가 사용자들에게 가장 높은 평가를 받는 브랜드는 보통 프루사(Prusa), 크리얼리티(Creality), 플래시포지(Flashforge), 애니큐빅(Anycubic) 3D 프린터입니다. 가성비와 사용 편의성 덕분입니다. 이 프린터들 대부분은 일반적으로 두 가지 형태인 카르테시안(Cartesian)과
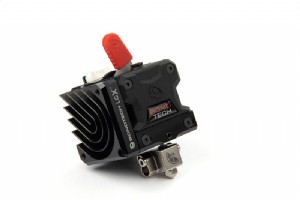
핫엔드는 FFF 3D 프린터의 가장 중요한 구성품 중 하나이자 가장 많이 마모되는 부품입니다. 상태를 주기적으로 점검하고 적절한 유지보수를 수행하는 것이 필수적입니다. 독립형(예: E3D V6)과 콤팩트 헤드 일체형(예: Hemera, LGX FF) 등 다양한 유형의 핫엔드가 있지만, 모두 몇 가지 공통 구성품을 가집니다. 이미지 1: LGX 콤팩트 헤드에 일체형으로 장착된 핫엔드. 출처: bondtech.se 모든 핫엔드에서 찾을 수 있는 구성품은 다음과 같습니다: 노즐: 용융 소재가 압출되는 요소입니다. 히팅 카트리지:
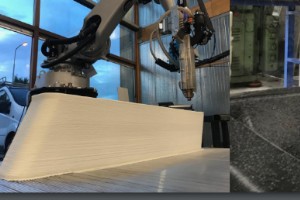
펠릿 프린팅, 즉 용융 과립 적층 조형(FGF)은 주로 사출 성형과 연관되지만, 특히 전문적·산업적 조건에서 FDM 3D 프린팅에도 널리 사용됩니다. 사용자가 기본 폴리머와 첨가제를 펠릿 형태로 선택해 맞춤형 혼합물을 만들 수 있습니다. FGF는 대형 출력과 시제품 제작, 필라멘트 자체 제조에 이상적인 방법론입니다. 펠릿 호퍼와 펠릿 익스트루더(예: 대부분의 대형 3D 프린터나 로봇 암에 장착 가능한 고유량 Dyze Pulsar 펠릿 익스트루더)를 장착한 3D 프린터가 필요합니다. 펠릿 3D 프린팅은 수많은 장점을 제공합니다. 생
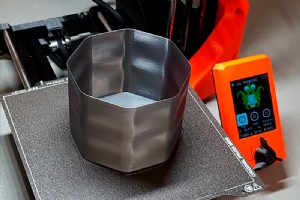
출력을 위한 파일을 준비할 때 기본 파라미터와 작동 원리를 아는 것이 매우 중요합니다. 오늘날 라미네이팅 소프트웨어에서 사용할 수 있는 파라미터 수는 늘어나고 있지만, 소프트웨어와 기술에 대한 깊은 지식이 없다면 기본 파라미터만 수정하는 것부터 시작하는 것이 좋습니다. 세 가지 파라미터 그룹으로 구분할 수 있습니다: 소재 종속 파라미터, 출력 프로필 정의 파라미터, 하드웨어 정의 파라미터. 소프트웨어에 따라 다른 카테고리로 나타나거나 혼합되어 있을 수 있습니다. 하드웨어 정의 파라미터 일반적으로 프린터 노즐과 관련되며, 다른 직
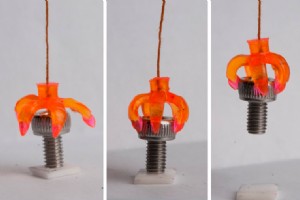
파이프가 균열이나 파손 시 스스로 수리하고, 옷이 날씨나 사용자 활동에 따라 형태를 바꾼다면 어떨까요? 스스로 조립되는 가구, 성장에 맞춰 적응하는 보철기구... 이는 4D 프린팅 기술이 실현하고자 하는 잠재적 애플리케이션의 일부에 불과합니다. 이미지 1: 형태를 변화시키는 4D 프린팅 집게. 출처: Sculpteo. 3D 프린팅은 약 30년 역사를 가지고 있으며, 여전히 신소재와 애플리케이션, 4D 프린팅과 같은 신기술이 등장하는 연구 과정에 있습니다. MIT 자가조립 연구소(Self-assembly Lab)에서는 4D 프
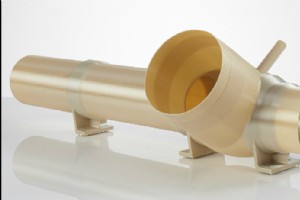
항공우주 산업에서 적층 제조의 진화 항공우주 산업은 매우 까다로운 환경입니다. 지속적인 마모, 고압, 고온 조건을 견딜 수 있는 완벽한 부품이 요구됩니다. 항공기 성능을 높이고, 유지보수 작업을 용이하게 하며, 작업자의 생산성을 향상시키기 위해 강하면서도 내구성이 뛰어나고 경량인 부품을 만들기 위한 끊임없는 혁신과 연구가 진행되고 있습니다. 이러한 필수적인 품질과 신뢰성은 상업용 항공편의 일정 및 예약, 그리고 24/7 상시 대기 태세가 요구되는 군용 항공기의 긴급성과 균형을 맞춰야 합니다. 생산 및 물류 체인에 문제가 발생하면 상
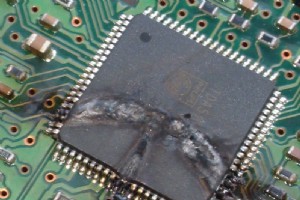
정전기 방전(ESD)은 자연 현상으로, 단락, 절연 파괴, 대전 물체 간 접촉(정전기)으로 돌발적 전류 흐름이 발생합니다. 마찰 대전(Tribocharging)과 정전 유도(Electrostatic Induction)가 주원인. 일상(번개, 머리카락 정전기, 문고리 스파크 등)에서 흔히 경험하지만, 전자 제조·폭발 위험 환경에선 치명적입니다. ESD 위험성과 방호 체계 민감 전자기기(IC, 마이크로칩)는 고전압 전류 통과 시 영구 손상(치명적/잠재적). 인체 모델(HBM), 기계 모델(MM), 대전 장치 모델(CDM) 3경로로 발생
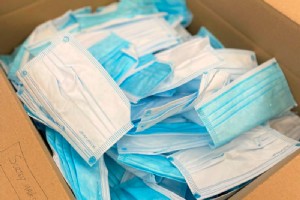
코로나19 팬데믹 시기 월 1,290억 개 마스크 사용 추정, 대부분 일회용. 400년 이상 분해 기간, 75% 매립·해양 유입(UNCTAD)로 생태계 위협. 소각·기존 재활용 불가한 이 폐기물 해결책이 절실합니다. 브리스톨 대학 연구팀의 혁신: 마스크→필라멘트 수술용 마스크를 수거해 3D 프린팅 필라멘트로 재탄생시키는 공정 개발. 결함품(코와이어 불량 등) 1kg 무상 제공받아 검증(IIR 타입 폴리프로필렌, EN14683:2019 인증). 재활용 공정 3단계 열압착 시트화: 귀걸이·코와이어 제거 후 논스틱 종이 사이에 두고 다
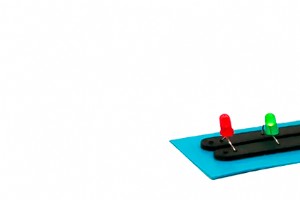
3D 프린터로 전자 부품 내장 파츠를 만들고 싶다면? 센서, 전도성 트레이스, RF 차폐 등 FDM/FFF 전도성 필라멘트가 그 해답입니다. 전자적으로 전도되는 부품 3D 프린팅 전용 개발로, 스위치, 포텐셔미터, LED, 정전식 터치 센서 등 통합 가능. 거의 모든 FDM/FFF 프린터와 호환, 출력 용이. 핵심 응용 분야 정전식 터치 센서 (Capacitive Sensors) 모바일/태블릿 스타일러스 펜 등 휴먼 인터페이스 디바이스(HID) 설계에 최적. 근접·위치·습도·액위·가속도 측정용 센서로도 확장 가능. 전도성 트레이스/
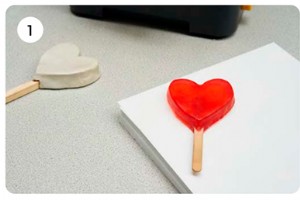
놀이를 통한 교육(에듀테인먼트)은 50년 역사를 가졌으나, 신기술·신장비 덕분에 새로운 학습 방식으로 재탄생 중입니다. STEAM(과학·기술·공학·예술·수학) 역량을 실제 만들고 놀며 체득하는 실전·시각적 학습으로 기를 수 있습니다. 조기 두뇌 자극은 성인보다 습득 속도·효과가 월등합니다. 프로젝트 실현 과정에서 아이들은 복잡한 개념을 실습으로 내면화하며 학습 동기 지속 효과를 얻습니다. 데스크톱 이지-유즈 장비 전문 기업 마유(Mayku)가 개발한 폼박스(Formbox)는 금형(매트릭스)으로 몰드·시제품·패키징 제작하는 열성형기입
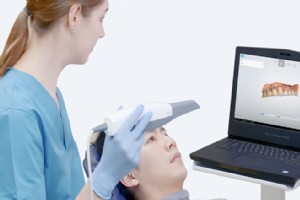
3D 스캐너는 산업, 의료, 치과, 엔터테인먼트, 예술 등 다방면에서 활용됩니다. 현재 구조광(Structured Light) 스캐너가 우수한 해상도·정밀도·속도·가성비로 가장 널리 쓰이나, 삼각법, TOF(비행시간), 접촉식 등 다양한 방식이 존재합니다. 스캔 대상에 따라 최적 장비·보조 도구 선택이 달라집니다. 핵심 고려 요소 3가지를 정리합니다. 1. 스캔 대상 객체 유형 분야별 전용 스캐너 존재: 구강 내 스캐너(치과), 랩 스캐너(치과 기공) 등. 자동차 분야엔 접촉식 스캐너 활용되나, 예술품엔 마찰 손상 위험으로 부적합.
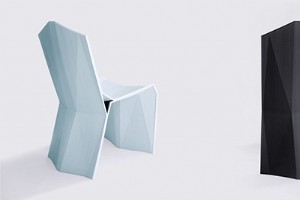
3D 프린팅은 가구·인테리어·데코 분야에서도 강력한 존재감을 드러냅니다. 다양한 기술이 기존 제조법으론 불가능한 복잡 형상, 경량화와 고강도 양립, 독창적 디자인을 가능케 합니다. 3D 프린팅 가구의 5대 강점 디자인 자유도 다양한 소재와 조합으로 기존 공법으론 구현 불가한 복잡 기하학 구조 실현, 강도 유지하며 대폭 경량화. 인체공학(Ergonomics) 용도에 완벽 부합하는 가구 제작 가능. 3D 스캐너 활용 시 사용자 체형에 정확 밀착하는 맞춤형 제작도 용이. 개인화(Personalization) CAD 모델링+3D 프린팅으로
3D 프린팅