산업 제조
3D 프린팅
이 두 전통적인 방식은 많은 공통점이 있습니다. 둘 다 액체 레진을 UV 광으로 경화시키는 적층 제조 공정이며, 층별로 출력한다는 점도 같습니다. 다만 그 방식에는 약간의 차이가 있습니다. 그렇다면 정확히 어떻게 다를까요? 각각 언제 사용하는 것이 좋을까요? 자세히 알아보겠습니다. PolyJet 정의 및 SLA와의 비교 PolyJet 3D 프린터는 2000년 Objet-Geometries에서 처음 개발되었으며, 잉크젯 프린터와 매우 유사하게 작동합니다. 다만 액체 잉크 방울을 분사하는 대신, 광중합체 방울을 한 층씩 분사하여 3D
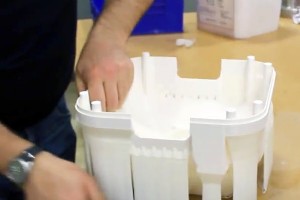
3D 프린트에서 서포트 제거를 위한 10단계는 서포트 배치, 도구 선택, 제거 중 제어된 힘에 대한 명확한 이해로 시작하며, 각 단계는 더 깨끗한 표면 마감과 더 강한 최종 구조에 기여합니다. 3D 프린트에서 서포트를 제거하는 10단계 각각은 효율적인 분리 기술을 사용자를 안내함으로써 더 매끄러운 표면 마감을 보장하고 준비 프로세스를 개선합니다. 예를 들어, 작은 접촉 면적을 가진 파트는 힘 하에서 응력 집중과 파손에 더 취약하여, 손상을 피하기 위해 서포트 제거 중 신중한 취급과 균형 잡힌 압력의 필요성을 보여줍니다. 이 프로세
SLA 정의 및 FDM과의 비교 스테레오리소그래피(SLA)는 광중합체 기반 3D 프린팅 기술입니다. 1980년 Hideo Kodama에 의해 처음 발명되었지만 1986년 Charles Hull에 의해 상용화되고 특허받았습니다. 이 프로세스는 UV 레이저를 스캐닝 미러에 비추어 작동합니다. 미러는 파트의 단일 레이어 단면을 추적하는 패턴으로 레이저 빛을 유도합니다. 이 레이저는 레이저가 고체 표면(빌드 플랫폼 또는 이전 레이어)에 닿는 곳마다 감광성 재료를 중합시킵니다. 각 레이어가 중합된 후 빌드 플랫폼은 일반적으로 파트가 액체에서
속성SLSDMLS 일반적인 레이어 높이SLS100–120 미크론 DMLS30–40 미크론 일반적인 공차 표준SLS±0.015 또는 ±0.002/인치 — 더 큰 쪽* DMLS첫 인치 ±0.005, 이후 인치당 ±0.002 일반적인 빌드 볼륨SLS330 x 330 x 580 mm DMLS250 x 250 x 250 mm 최소 권장 특징 크기SLS1 mm DMLS0.5 mm 파트에 서포트 구조 필요SLS아니요 DMLS예 등방성 재료 특성 보유SLS예 DMLS예 재료 유형SLS폴리아미드, 나일론 같은 열가소성 플라스틱, 금속, 세라
제조업체에게 인장 강도는 제품을 위한 적합한 재료를 선택할 때 가장 먼저 필요한 것 중 하나입니다. 이 기사에서는 그것이 정확히 무엇인지, 다른 유사한 사양과 어떻게 다른지, 어떻게 계산하는지 다룰 것입니다. 인장 강도(Tensile Strength)란? 재료의 인장 강도는 영구적으로 늘어나거나 부러지기 전에 특정 영역에서 얼마나 많은 하중이나 당기는 힘을 견딜 수 있는지를 나타냅니다. 항복 강도(yield strength)가 재료가 원래 모양으로 돌아갈 수 없는 방식으로 늘어나기 직전의 지점이라면, 인장 강도는 그것이 부러지는
3D 프린팅에 관해서는 여러분의 상상력만이 한계입니다. 요즘은 이 공정으로 무엇을 프린트할 수 없나?라고 묻는 것이 무엇이 생산될 수 있는지 끝없이 나열하는 것보다 더 쉽습니다. 3D 프린팅은 간단한 도구를 만들고, 본격적인 건축 모델을 뽑아내며, 심지어 의수를 제작할 수 있습니다. 모든 프린팅 요구가 동일하지는 않으며, 실제로 선택할 수 있는 방법이 꽤 많습니다. 예를 들어, Xometry에서는 아홉 가지 고유한 3D 프린팅 공정을 제공하며 항상 더 많은 것을 추가하는 것을 목표로 합니다. 각 공정마다 고유한 장단점이 있습니다.
SolidWorks 파트 파일(SLDPRT)에서 표준 테셀레이션 언어(때로는 표준 삼각형 언어라고도 함)(STL)로의 변환은 상세한 파라메트릭 모델에서 디지털 제조에 적합한 메쉬 기반 지오메트리로의 직접적인 경로를 생성하는 SLDPRT를 STL로 변환하는 프로세스입니다. SLDPRT 파일을 STL로 변환하면 특징이 풍부한 SolidWorks 파트가 삼각화된 표면 형식으로 변환되어 빠른 견적, 자동화된 제조 가능성 검사, 간소화된 생산 워크플로우를 지원합니다. SolidWorks → STL 변환기는 가볍고 빠른 처리를 위해 메쉬 데이

시작하기 전에 일반적으로 제조를 위해 STEP 파일을 STL로 변환하지 않는 것을 권장합니다. STEP 파일은 단위와 솔리드 데이터와 같은 더 유용한 데이터를 본질적으로 포함합니다. 제조 측면에서, 우리는 최고 프린트 품질을 보장하기 위해 고해상도 메쉬 파일을 생성하는 데 STEP 파일을 사용할 수 있습니다. STEP 파일은 CNC 가공과 같은 절삭 제조 공정에도 일반적으로 필요합니다. Xometry에서 귀하의 STEP 파일은 3D 프린팅, 가공, 시트 커팅 등을 포함한 모든 기반을 커버합니다. 따라서 우리 서비스를 사용할 계획이
압축 영구 변형(Compression Set)은 압축, 열 노화, 하중 해제, 회복 후 엘라스토머에 남는 영구 변형을 설명하며, 이 개념은 고무 씰, 실리콘 가스켓, 열가소성 폴리우레탄(TPU) 패드, 폼 쿠션에 직접 적용됩니다. 압축 영구 변형은 가해진 변형에 대한 미회복 두께의 백분율로 측정되며, 낮은 값은 더 강한 탄성 회복을 나타냅니다. 미국 재료 시험 협회(ASTM) D395는 일반적인 시험 조건(25% 변형, 22시간 노화, 70°C~150°C, 표준 실험실 온도에서 30분 회복 기간)을 정의합니다. 100°C에서 12%
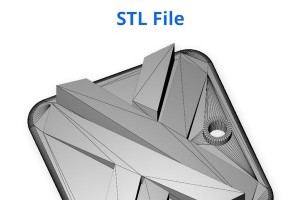
STL(스테레오리소그래피) 파일 형식은 객체를 삼각형 메쉬로 사용하여 외부 표면을 설명하는 3D 모델 파일 유형입니다. STL 파일 형식은 CAD 또는 모델링 소프트웨어에서 프린팅 가능한 지오메트리를 적층 제조에 사용되는 슬라이싱 프로그램으로 전송합니다. 이 파일은 표면 지오메트리를 저장하며 일반적으로 재질 정의, 텍스처, 어셈블리, 공차, CAD 특징 이력을 제외합니다. 다만, 소프트웨어 확장은 비표준 또는 공급업체별 확장에 대해 기본 색상 데이터를 지원합니다. STL 파일 형식은 단위를 정의하지 않아 다른 측정 시스템을 가정하는
3D 프린팅용 OBJ 파일 형식은 Wavefront Technologies에서 개발한 폴리곤 기반 지오메트리를 슬라이싱 소프트웨어로 전송하여 적층 제조에 사용하는 지원되는 3D 메쉬 표준입니다. OBJ 형식은 정점, 면 정의, 선택적 데이터(법선 및 UV 텍스처 좌표)를 저장하기 때문에 일반적인 교환 형식이 되었습니다. OBJ 모델은 슬라이서로 가져와서 메쉬를 분석하고, 필요한 경우 복구한 후 FDM, SLA, SLS 공정을 위한 레이어와 툴패스로 변환합니다. OBJ 파일이란 무엇인가? OBJ 파일은 Wavefront에서 개발한
3D 프린팅의 10가지 응용 분야 개요 3D 프린팅의 10가지 응용 분야는 보철, 자동차 부품, 항공우주 구성 요소로, GE Aviation의 제트 엔진 부품과 NASA의 예비 부품 생산 같은 응용으로 산업 전반(항공우주)에 혁신적 영향을 미칩니다. 3D 프린팅은 의료, 소비재, 패션 등 다른 많은 분야에서도 발전을 이루고 있습니다. 제조업에서 3D 프린팅은 소재 낭비를 줄이고, 긴 설정 시간을 없애며, 저량, 맞춤형, 복잡한 생산 응용에서 생산 효율성을 개선합니다. 3D 프린팅을 통한 프로토타이핑은 개념을 모델로 전환하는 속도를
잉크젯 기술의 기원과 3D 프린팅 적용 잉크젯 기술은 원래 2D 프린터용으로 발명되었습니다. 이 방식은 페이지에 다양한 색상의 작은 잉크 방울을 증착하여 이미지를 생성합니다. 잉크젯 기술의 3D 프린팅 버전은 2D 버전과 크게 다르지 않습니다: 서로 다른 색상이나 광중합체 소재의 여러 방울을 빌드 플랫폼에 증착한 후 UV 라이트를 사용하여 출력된 레이어를 경화시킵니다. 이 공정은 전체 파트가 출력될 때까지 레이어별로 반복됩니다. PolyJet 프린팅은 잉크젯 프린팅의 한 유형입니다. 동일한 유형의 소재와 경화 공정을 사용합니다.
3D 프린터 캘리브레이션 개요 3D 프린터 캘리브레이션 방법론은 동작 제어, 압출 비율, 열 안정성을 조정하여 예측 가능한 치수 정확도를 달성하는 구조화된 공정을 정의합니다. 3D 프린터 캘리브레이션은 베드 레벨링 균일성(~0.02~0.10mm 범위 내), 100mm 명령 길이에서의 압출 정확도, 20mm 캘리브레이션 큐브를 사용한 축 스케일링, ±0.5°C~±2°C 이내로 유지되는 PID 온도 안정성의 체계적인 검증을 포함합니다. 첫째, 일반 출력 온도(PLA 기준 핫엔드 ~190~220°C, 베드 ~50~60°C)에서 가열 베드
SketchUp Free와 SketchUp Pro의 핵심 차이점 SketchUp® Free와 SketchUp® Pro는 특히 3D 프린팅 분야에서 다양한 사용자 요구와 숙련도에 맞춰 제작되었습니다. SketchUp Free는 인기 있는 3D 모델링 도구의 웹 기반 버전입니다. 3D 디자인 세계에 발을 들이는 초보자와 취미 생활자에게 훌륭한 출발점입니다. SketchUp Free는 사용자가 비용 없이 개인용으로 온라인에서 3D 모델을 생성할 수 있게 합니다. 반면 SketchUp Pro는 사용자 친화적인 인터페이스와 필수 도구 세트,
PLA 정의와 PLA+ 비교 PLA 정의와 PLA+ 비교는 기계적 강도와 출력 용이성의 핵심 차이점을 강조하여 사용자가 3D 프린팅 요구에 가장 적합한 소재를 선택할 수 있도록 돕습니다. PLA는 가장 많이 사용되는 열가소성 수지 중 하나입니다. PLA는 옥수수나 사탕수수 같은 천연 원료에서 추출한 젖산 단량체로 만들어지며, 다른 열가소성 수지가 석유 기반인 것과 다릅니다. 폴리락트산은 1845년 테오필-쥘 펠루즈에 의해 축합 중합으로 처음 합성되었습니다. 월리스 흄 캐러더스와 그의 팀이 1932년 PLA를 폴리머 소재로 합성했고,
PLA와 ABS 필라멘트 개요 PLA와 ABS는 가장 일반적으로 사용되는 3D 프린팅 필라멘트지만, 강도, 사용 편의성, 내열성 등 주요 영역에서 차이가 있습니다. 아크릴로니트릴 부타디엔 스티렌(ABS)은 폴리락트산(PLA)보다 강하고 내충격성이 더 좋습니다. 강도와 내구성 측면에서 ABS는 기계적 응력을 받는 부품(자동차 또는 공구 부품)에 이상적입니다. PLA는 강도가 우선순위가 아닌 장식용 또는 비기능성 아이템에 더 적합합니다. ABS는 더 높은 유리 전이 온도를 가져 더 높은 온도에서도 변형 없이 견딜 수 있습니다. PLA는
다양한 3D 필라멘트 덕분에 가능한 응용 분야는 무궁무진합니다. 의료, 로봇, 금속 3D 프린팅, 패션 등 여러 산업의 흥미로운 사례를 자세히 살펴봅니다. 3D 필라멘트의 가능성은 상상을 초월합니다. 최근 의료, 로봇, 금속 필라멘트, 패션 분야에서 주목받는 혁신 사례를 소개합니다. 바이오모델의 위력 모든 수술은 리스크와 복잡성을 안고 있습니다. 종양학 등에서 의사들은 중요한 장기를 피해 수술 경로를 계획해야 합니다. 스캔과 X레이 데이터를 바탕으로 실제 크기와 치수를 구현한 입체 바이오모델을 만듭니다. 바이오모델을 쓰는 이유는?
3D 프린터 사용자라면 플렉스 필라멘트로 독창적인 결과물을 만들 수 있습니다. BCN3D 포트폴리오 중 가장 유연한 소재인 TPU의 특성, 출력법, 활용 사례를 소개합니다. 플렉스 필라멘트 출력은 어렵지 않으며 다양한 응용의 문을 열어줍니다. Zoles, Nissan 같은 제조사 사례를 통해 TPU의 가능성을 확인해 보세요. TPU 플렉스 필라멘트 특성 BCN3D 라인업 중 가장 유연한 소재인 TPU(열가소성 폴리우레탄)는 고무 같은 탄성을 지닌 다용도 필라멘트입니다. TPU는 부드러운 블록과 단단한 블록이 번갈아 가며 결합된 엘라
취약해진 PLA 필라멘트의 징후와 원인, 해결책을 살펴보고, 최적의 컨디션을 되찾았을 때 가능한 다양한 활용 사례를 소개합니다. 취약한 PLA 문제의 해답은 의외로 단순합니다. 올바른 보관이 전부입니다. 조기 발견법, 복구 방법, PLA의 적합한 용도를 알아보겠습니다. 손상된 필라멘트의 증상 표면이 매끄럽지 않고 미세한 기포가 보임 출력 중 언더 익스트루전(재료 부족) 발생 익스트루더 모터가 멈춘 후에도 노즐에서 재료가 계속 흘러나옴 노즐에서 필라멘트 압출 시 지글지글/뽀글거리는 소리 발생 스마트한 보관법 이 모든 문제의 뿌리는
3D 프린팅