산업 제조
제조공정
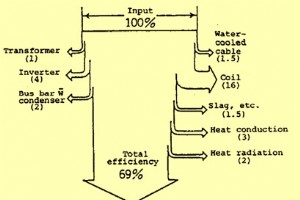
유도로(Induction Furnace)의 개발은 소규모 강 생산자들에게 큰 혜택이 되었습니다. 이 로들은 설치, 조작, 유지보수가 용이합니다. 히트 크기(Heat size)가 작고 투자 비용이 낮아 저용량 강철 공장에서 선호됩니다. 이 로에서는 전자기장이 생성하는 열을 이용하여 차지 재료를 용해하여 강을 생산합니다. 유도로의 구성 유도로는 기본적으로 도가니(Crucible), 유도 코일(Inductor coil), 쉘(Shell), 냉각 시스템, 틸팅 메커니즘(Tilting mechanism)으로 구성됩니다. 도가니는 내화물로 형
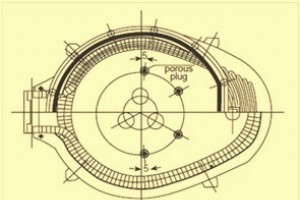
전기로(Electric Arc Furnace, EAF) 제강 기술은 100년 이상의 역사를 가지고 있습니다. 드 라발(De Laval)이 1892년 철의 용해 및 정련을 위한 전기로 특허를 출원했고, 에루(Heroult)가 1888~1892년 사이 페로 합금의 아크 용해를 시연했지만, 제강용 최초의 산업용 전기로는 1900년에야 가동되었습니다. 이후 발전은 급속하여 1910년부터 1920년까지 생산량이 10배 증가하여 1920년에는 50만 톤 이상을 기록했으나, 당시 세계 철강 생산량의 극히 일부에 불과했습니다. 초기에는 스크랩 및
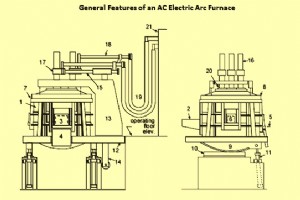
교류 전기로(AC EAF)는 고전류·저전압 전기에너지로 장입물(스크랩 등)을 용해·정련하는 배치식 로입니다. 내화물 라이닝 용기+개폐식 지붕(전극 관통), 3상 교류·3본 흑연 전극(플렉시블 케이블+수냉 구리관 연결)이 기본 구성(Fig 1). 현대적 설계 추세와 메자닌 설치 대형화, 단위 전력 입력 밀도 증대, 로체 이동 고속화로 무전력 시간 최소화가 핵심 트렌드. 현대 제강쇼프는 메자닌(mezzanine) 설치 채택: 로체 상부 레벨에 위치, 플랫폼 지지. ① 하프 플랫폼: 전극 컬럼·지붕 갠트리 힌지 결합, 충전 시 일체 인
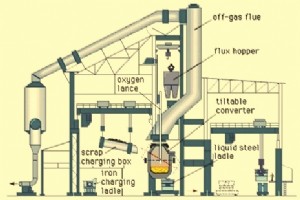
전로(Basic Oxygen Furnace, BOF) 제강은 기본산소제강(BOS)이라고도 하며, 세계 조강의 ~71%를 차지하는 최강·최효율 제강 기술입니다. 1950년대 초 오스트리아 린츠(LD)와 도나비츠 양 제철소에서 개발돼 LD 제강법으로도 불립니다. 공정 변형과 기본 원리 주요 변형: 상부 취련(top blowing), 하부 취련(bottom blowing), 복합 취련(combined blowing). 자열(autogenous) 공정: 고순도 산소(≥99.5%, N₂ 흡수 방지)를 초음속으로 불어넣어 선철(Hot Met
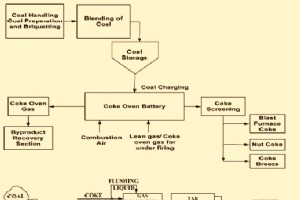
코크스는 고로에서 철광석을 선철(용선)로 환원하는 핵심 원료로, 대부분 고로용으로 쓰이며 주철·비철 제련·화학·강재 카버라이징에도 이용됩니다. 코크스와 부산물(코크스오븐가스, 타르, 암모니아, 페놀, 나프탈렌, 경유, 황)은 적성 석탄을 무공기 상태에서 열분해(탄화)해 얻습니다. 코크스오븐가스는 타르·암모니아(황산암모늄 회수)·페놀·나프탈렌·경유·황 제거 후 연료·증기·발전용으로 활용합니다. 산업 구조와 원료탄 일관 제철소 부설(Integrated): 자사 고로용 고로코크스 주생산. 독립 상인 플랜트(Merchant): 고로·주
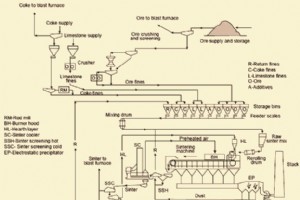
소결과 소결 플랜트 운영의 이해 소결은 미세 광물 입자를 자괴(incipient fusion)로 다공성 괴상 덩어리로 응집하는 공정입니다. 자괴는 혼합물 자체 내 고체 연료 연소열로 발생합니다. 소결 공정은 철 생산 전처리 단계로, 미세 철광석 입자와 2차 철 산화물 폐기물(포집 분진, 밀스케일 등), 플럭스(석회, 석회석, 돌로마이트)를 연소 응집시킵니다. 미세 입자 응집은 고로 조업 시 열가스 통과를 가능하게 하기 위해 필요합니다. 소결은 연료와 광석을 통제 조건 하에서 연소시키는 기술로 불립니다. 미세 철광석을 플럭스와 코크스
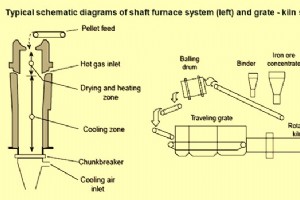
펠릿과 펠릿 플랜트 운영의 이해 펠렛화는 매우 미세한 철광석을 일정 직경 범위(보통 8~20mm)의 구형(펠릿)으로 만드는 응집 공정입니다. 이 펠릿은 고로와 직접 환원 공정에 적합합니다. 펠렛화는 그린(미소성) 펠릿을 형성한 후 가열 경화시킨다는 점에서 소결과 다릅니다. 철광석 펠릿은 선광된 광석이나 광산 원광 미분으로 만들 수 있습니다. 빈광은 선광을 통해 고품위 철광석으로 업그레이드되며, 이 과정에서 생성된 철광석 필터 케이크는 제철 공정에서 사용하기 위해 펠렛화해야 합니다. 또한 선광이 필요 없는 고품위 철광석 가공 중 발생
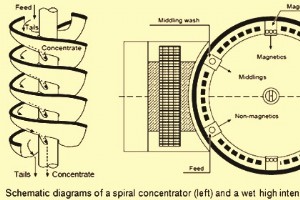
철광석 선광 공정 철은 지구 지각에 풍부한 원소로, 퇴적암에서 2~3%, 현무암·반려암에서 8.5%를 차지합니다. 철이 많은 지역에 분포하므로 상대적으로 가치가 낮아, 광상이 광석 등급이 되려면 높은 금속 함량이 필요합니다. 일반적으로 Fe 25% 이상이어야 경제적 채굴이 가능합니다. 300종 이상의 광물이 철을 함유하지만 주요 철광석 공급원은 ① 자철석(Fe₃O₄), ② 적철석(Fe₂O₃), ③ 괴철석(Fe₂O₃·H₂O), ④ 시데라이트(FeCO₃), ⑤ 황철석(FeS₂) 다섯 광물입니다. 철광석 채광에는 천공, 발파, 파쇄, 선
철광석의 이해와 채광 철(Fe)은 지구 지각에 풍부하고 널리 분포된 원소로, 퇴적암에서 평균 2~3%, 현무암과 반려암에서는 8.5%를 차지합니다. 철의 공급은 전 세계 거의 모든 지역에서 사실상 무한합니다. 그러나 이 철의 대부분은 현재의 제철 공정에서 사용할 수 있는 형태가 아닙니다. 따라서 지구 지각의 총 철 중에서 철강 산업이 경제적·공간적으로 이용할 수 있는 부분만이 정확하게 철광석이라 부를 수 있습니다. 하지만 무엇이 철광석을 구성하는지는 장소와 시기에 따라 크게 다릅니다. 철 함유 광물이 철광석으로 분류될 수 있는지를
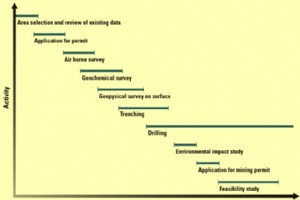
철은 고대에 알려졌으며, 암석권에 주성분 또는 미량으로 편재합니다. 풍부도 순위 4위(산소·규소·알루미늄 다음). 철광석은 25억 년 이상 선캄브리아기 고생대 암석부터 현생 퇴적 환경(철산화물 침전)까지 광범위한 지질 시대·지역·암상에 분포합니다. 최대 농집은 선캄브리아기 층상 퇴적 철광상(banded sedimentary iron formation)으로 세계 철광자원의 주축을 이룹니다. 철광상 발생 유형별 분류(기원·지질 환경 기준) 심성암 기원(Igneous ores): 용암 결정화 중 중철광물 침강·집중(층상) 또는 관입

핫블라스트 스토브는 고로에 연속적으로 열풍을 공급하는 설비입니다. 송풍기에서 나온 냉풍을 체커 브릭(checker brick) 축열체로 예열해 고로 취구로 보냅니다. 고로 상부 가스(BF 가스)를 주연료로 연소시켜 그 현열을 회수하므로 코크 소요량 대폭 저감, 분탄 등 보조 연료 주입 용이, 열효율 향상·생산성 증대·제조비 절감 효과가 큽니다. 역사적 변천 기원전 5세기 중국 고로 존재, 1828년 제임스 보몬트 닐슨(James Beaumont Nielson) 열풍 예열 발명(300°F→연료 8.06→5.16 t/t 절감) 18
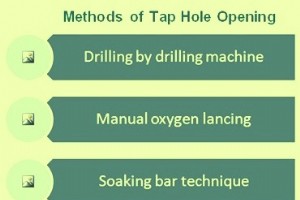
고로는 연속 조업 중 선철(hot metal)과 슬래그를 생산하며, 이들은 노저(hearth)에 축적됩니다. 축적 한계 초과 시 조업 장해가 발생하므로 탭홀(tap hole, 철구)을 통해 주기적으로 배출합니다. 대형 고로는 2~4개 탭홀을 번갈아 사용해 실질적 연속 배출, 중소형은 1개 탭홀로 30~90분 간격 탭핑. 과거 대량 슬래그 발생 시 슬래그 노치(monkey) 병용했으나, 현대 부담 개선(슬래그 250~320 kg/t)으로 탭홀 단독 배출이 일반적입니다. 탭핑 사이클과 유출 패턴 탭핑 사이클: 탭홀 천공 개시 → 고로
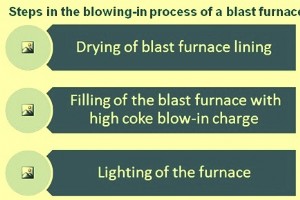
신설 또는 재내화 후 고로를 가동시키는 전 과정을 착풍(blowing-in)이라 합니다. 이 공정은 ① 내화물 건조, ② 고코크 착풍 부담 충전, ③ 코크 착화(점화), ④ 열풍량 점진적 증대 및 빈번한 출선으로 노저 온도 상승의 4단계로 구성되며, 부담 비율(광석/코크)을 예정 스케줄에 따라 조정해 정상 선철 품질 생산까지 이릅니다. 1. 고로 건조 (Drying) 내화 벽돌 시공 슬러리 수분과 흡수 수분을 최대한 제거해 열충격(thermal shock) 방지 및 착풍 열효율 확보가 목적입니다. 수분 잔존 시 착풍 열량 부족으로
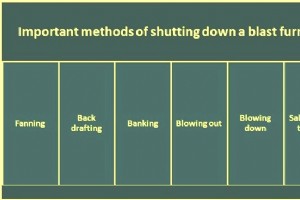
고로는 착풍(着風) 후 선철 생산을 시작하면 15~20년에 달하는 캠페인 수명 동안 연속 운전됩니다. 캠페인 종료 시에는 일반적으로 블로우아웃(blow out) 또는 블로우다운(blow down)을 수행하지만, 운전 중 다양한 이유로 단기 정지가 필요할 수 있습니다. 고로 정지 방식은 목적과 기간에 따라 패닝(fanning), 백드래프팅(back drafting), 뱅킹(banking), 블로우아웃, 블로우다운으로 구분됩니다. 1. 패닝 (Fanning) 하류 또는 상류 설비 문제로 고로의 최대 생산 능력이 일시적으로 불필요해질
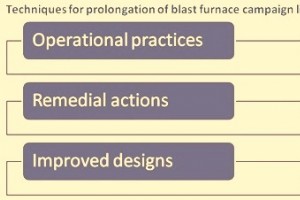
고로(BF) 조업 관행과 캠페인 수명 고로 재건 또는 재라이닝 비용은 매우 높습니다. 따라서 고로 캠페인 수명 연장 기술은 중요하며 적극적으로 추구해야 합니다. 대형 고로는 단위 체적당 캠페인 산출량이 약간 더 높습니다. 이는 대형 고로가 일반적으로 더 현대적 설계이고 잘 자동화되어 있기 때문입니다. 소수 대형 고로로 통합 제철소의 선철(HM) 연속 공급 생존이 달린 만큼 긴 캠페인 수명이 매우 중요합니다. 고로 캠페인 수명 연장 기술(그림 1)은 다음 세 범주로 나뉩니다. 조업 관행(Operational practices)
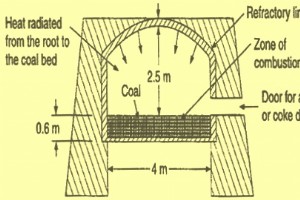
석탄 탄화는 석탄 코킹으로도 알려져 있습니다. 이 공정은 공기 부재 또는 제어된 분위기에서 석탄의 열분해로 구성되어 코크스로 알려진 탄소질 잔류물을 생산합니다. 석탄 탄화 온도 범위 석탄 탄화는 다음 세 가지 온도 범위에서 수행될 수 있습니다. 저온 탄화는 일반적으로 500°C~700°C 온도 범위에서 수행됩니다. 이 탄화 유형에서는 액체 생성물 수율이 높고 기체 생성물 수율이 낮습니다. 생산된 코크스는 높은 휘발분을 가지며 자유 연소합니다. 중온 탄화는 약 800°C 온도 범위에서 수행됩니다. 이 탄화는 무연 연질 코크스를 생
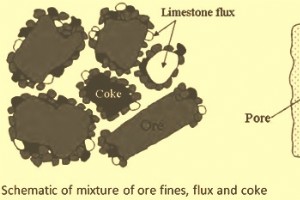
신터(sinter)는 일반적으로 고로(BF) 장입 부담의 주요 구성 요소입니다. 신터는 철광석 신터링 공정 중 생성된 많은 광물 상으로 구성됩니다. 신터의 품질과 특성은 신터의 광물 구조에 의존합니다. 그러나 신터링 조건이 일반적으로 신터 베드 전체에서 균일하지 않기 때문에 상 조성, 따라서 신터 품질은 신터 베드에서 변합니다. 신터 구조는 균일하지 않습니다. 다양한 크기의 기공과 각각 다른 특성을 가진 복잡한 광물 상 집합체로 구성됩니다. 이러한 기공과 광물 상의 조합, 그리고 그들 사이의 상호작용이 신터 품질을 결정하지만, 신
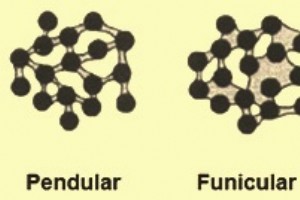
철광석 펠릿화는 1950년대에 시작되어 미세 분쇄된 철광석 정광을 제강 생산에 활용하기 위해 개발되었습니다. 철광석 펠릿화에는 두 가지 주요 공정 유형이 있습니다: 직선 이동 그레이트(STG) 공정과 그레이트-킬른(GK) 공정. STG 공정에서는 펠릿 정지층이 건조, 산화, 소결, 냉각 구역을 통과하는 무한 이동 그레이트 위에서 이송됩니다. GK 공정에서는 건조와 대부분의 산화가 이동 그레이트 위에서 이송되는 정지 펠릿층에서 이루어집니다. 이후 펠릿은 회전 킬른에 적재되어 소결된 후 원형 냉각기에서 냉각됩니다. 펠릿화 공정은 ht
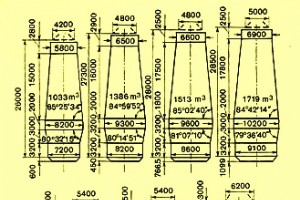
고로(BF)의 설계는 신뢰성 있는 운전, 야금적 성능, 지속적인 고생산성, 긴 캠페인 수명에 근본적인 역할을 합니다. 현대 고로의 설계는 일반적으로 주변 건물 구조를 갖춘 독립형 유닛 개념을 기반으로 하며, 로에 대한 접근과 BF 가스 시스템 지원을 제공합니다. BF 설계는 잠재적 원료와 로의 캠페인 전반에 걸친 운전 조건을 고려하여 부담과 가스 흐름의 최적화를 제공해야 합니다. BF 설계는 쉘, 냉각 요소, 내화물 라이닝의 특성을 통합하여 BF 복합체의 균형 잡힌 전반적 운전을 보장해야 합니다. BF의 각 구역에서 적절한 내화
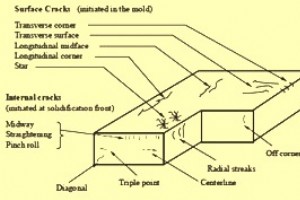
연속 주조(CC)는 액체 강철을 주로 슬래브(두꺼운 것 또는 얇은 것), 블룸, 빌릿 형태의 고체 제품으로 변환하는 공정입니다. 원하는 단면의 주조 제품을 무한한 길이로 생산하는 진보적인 제강 기술 중 하나입니다. CC 공정은 운전 절차, 기술 규범, 첨단 생산 및 제어 기술의 엄격한 준수를 요구합니다. 이러한 조치에도 불구하고 CC 제품의 결함 발생을 완전히 배제할 수는 없습니다. 결함의 형성과 유형은 CC 기계 설비 상태, 주조 제품 형상과 크기, 강종, 주조 온도와 속도, 몰드 진동과 냉각, 주조 분말의 품질과 특성 등 주조
제조공정