산업 제조
제조공정
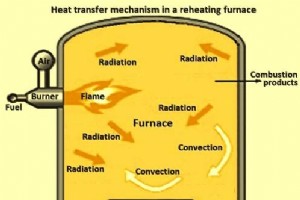
재가열로는 열간 압연 밀에서 강재(빌릿, 블룸, 슬래브)를 약 1,200°C 압연 온도로 가열하여 강철 소성 변형과 압연에 적합하게 만드는 설비입니다. 재가열로 내 가열 공정은 연속 공정으로 강재가 로 입구에서 장입, 로 내 가열, 로 출구에서 방출됩니다. 열은 강재가 로 통과하는 동안 주로 버너 가스와 로 벽면으로부터 대류와 복사로 전달됩니다(그림 1). 그림 1 재가열로 내 열전달 메커니즘 강재 장입 온도 범위: 상온~800°C. 목표 출측 온도는 압연 공정 요건에 따라 결정되며, 압연 속도, 강재 치수, 강종 조성 의존.
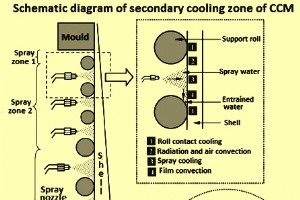
연속 주조기(CCM)는 현재 환경에서 초저탄소·저탄소강부터 고탄소·저합금·고품질 파이프라인 강종까지 광범위한 강종을 효율적으로 주조해야 합니다. 이 범위는 CCM 기계 요소와 제어 시스템뿐만 아니라 2차 냉각 구역(그림 1)에도 최적 주조 파라미터 유지를 위한 조업·유지보수 유연성 확장을 요구합니다. 따라서 제품 품질 향상과 CCM 생산성 증대 요구로 2차 냉각 구역도 핵심 영역이 되었습니다. CCM은 이제 2차 냉각 구역에서 매우 효율적인 분무 냉각 시스템을 필요로 합니다. 그림 1 CCM 2차 냉각 구역 개략도 물 냉각은
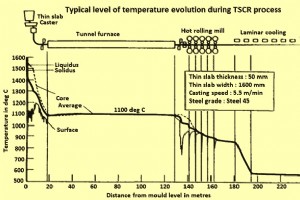
판재 생산을 위해 용강은 일반적으로 연속 슬래브 주조기에서 두께 150~350mm 범위의 슬래브로 주조됩니다. 이 슬래브는 검사, 스카핑 후 슬래브 재가열로에서 압연 온도로 재가열되어 반연속 또는 연속 열간 압연기에서 열연 코일(HRC)로 압연됩니다. 박판 슬래브 주조·압연(Thin Slab Casting and Rolling, TSCR) 기술 개발은 열연 코일 생산 공정 단계 축소의 진전입니다. 본래 TSCR 기술은 설비 투자비와 생산비 절감이 주 목적이었으나, 현재는 철강이 기술 응용 분야에서 선도 소재 위치를 유지하는 가장 유
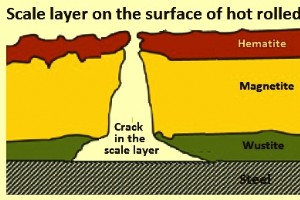
산세(Pickling)는 강 표면의 스케일이나 산화물을 제거하여 다음 공정인 냉간 압연을 위한 표면을 준비하는 공정입니다. 산화 스케일은 후속 냉간 압연 전 열연 강판에서 완전히 제거되어야 하며, 이는 작업 롤 마모 방지와 냉연 제품 표면 결함 예방을 위함입니다. 스케일 두께는 주로 열연 공정 파라미터, 그중에서도 코일링 온도가 주 요인이며, 압연 공정 자체도 큰 영향을 미칩니다. 산화 스케일의 생성과 구조 산화 스케일은 강 열연 시 강 표면이 공기 중 산소(O₂)와 반응하여 철(Fe) 산화물을 형성할 때 생성됩니다. 이 산화층을
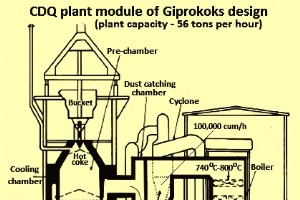
코크스 건식 담금질(Coke Dry Quenching, CDQ)은 코크스 오븐 배터리에서 코크스 생산 시 에너지 절감을 위한 공정입니다. CDQ 플랜트는 코크스 건식 냉각 플랜트(Coke Dry Cooling Plant, CDCP)라고도 부릅니다. 기존 습식 담금질(CWQ) 공정에서는 코크스 오븐에서 밀려 나온 적열 코크스에 물을 분사하여 냉각합니다. 냉각용 물은 증발하여 대기로 방출됩니다. 이 방식의 문제는 적열 코크스의 열에너지가 미사용 증기로 전환되어 손실된다는 점입니다. 또 다른 단점은 CWQ 공정이 비산 코크스 분진을 발생
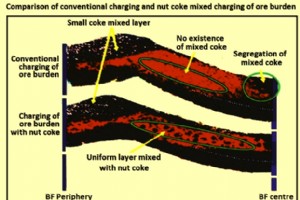
야금용 코크(고로 코크)는 고로(BF)의 안정적인 조업에 필수적인 역할을 합니다. 고로 코크의 일반적인 크기는 30~60mm(일부 고로는 40~80mm 사용)이며, 선철(HM) 생산 원가의 큰 비중을 차지합니다. 이 높은 원가는 코크스 오븐에서 고로 코크 생산 시 다량의 미분(코크 브리즈 -10mm, 너트 코크 10~30mm)이 발생하기 때문입니다. 코크 브리즈는 전량 소결 공정에서 미광 소결에 사용되지만, 과거에는 너트 코크가 제철소 내에서 거의 사용되지 않고 타 업체에 판매되었습니다. 1960년대 V. I. 로기노프 교수가 너트
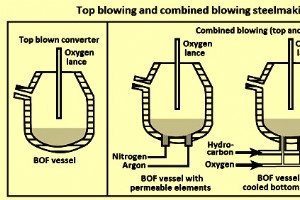
전로 제강 복합 취산 공정 상부 취산 전로에서 산소(O₂) 취산 중 강욕 내 혼합 부족으로 화학 성분과 온도 불균질 발생. 제트 캐비티 직하에 상대적 데드존 존재. 상부 취산 전로 공정 개선 필요성 → 복합 취산 공정 개발. 복합 취산 공정 = 상부 취산 랜스 + 하부 교반 방식 결합. 구성 차이는 주로 하부 튜예르/퍼징 엘리먼트. 완전 냉각 튜예르~비냉각 튜예르~투과성 엘리먼트 범위. 고품질 강종 생산과 경제성 위해 하부 교반 시스템 필수. 기본산소전로(BOF) 전 캠페인 교반 기능 보장 필요. 그림 1은 상부 취산과 복합 취산
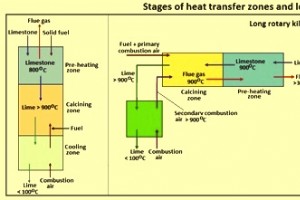
석회석 소성(Calcination) 소성(calcining)은 열분해를 유도하는 열처리 공정으로, 생성물 융점 이하에서 진행. Calcination 어원은 라틴어 Calcinare(석회 굽기). 산화칼슘(CaO, 소석회)은 인류 최장수 화학물질 중 하나, 석회 생산은 가장 오래된 화학 산업. 미국에서 1635년 로드아일랜드서 생석회 최초 생산. 지난 50년간 공정 방법·설계 영역 비약적 기술 진보. 석회석은 제철 산업 기초 원료로 제선, 제강, 보조 공정 전반에 사용. 제철 산업용 석회 대부분은 제강로와 2차 제강 공정 내 불순물
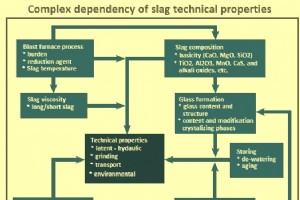
주조장에서의 고로 슬래그 그라뉼화 고로(BF)는 철함유 원료(철광석 덩어리, 신터, 펠렛), 플럭스(슬래그 생성제), 환원제(코크스)를 충전 시스템으로 로 상부에서 연속 장입하는 밀폐 시스템입니다. 내부 환원 공정 생성물은 용선(Hot Metal, HM)과 액체 슬래그. 이들은 로 허스에 축적. 슬래그는 밀도가 낮아 용선 표면에 뜹니다. 허스에 모인 액체 용선과 슬래그는 주기적으로 탭홀을 통해 러너 시스템으로 배출되며, 위어와 댐 시스템으로 용선과 슬래그 분리. 용선은 용선 란들(개방형 또는 토르피도)로, 액체 슬래그는 로 측면 대
아이언 너겟 제조 ITmk3 공정 ITmk3 공정은 제철 기술(IT) 마크 3으로도 불리며 석탄 환원 기술 중 하나입니다. IT 마크 1은 고로(BF) 제철, IT 마크 2는 직접환원(주로 가스기반 환원 공정)입니다(그림 1). 고베제철이 개발한 친환경 공정입니다. 그림 1: 제철 기술 단계 개발 역사 1996~1998년: 실험실 규모 테스트 1999~2000년: 고베제철 가코가와 제철소에 일일 3,000톤 파일럿 플랜트 건설·운전 2002~2004년: 미국 미네소타에 연산 25,000톤 파일럿 데모 플랜트 건설·운전 2
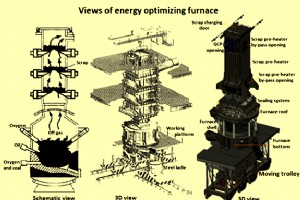
에너지 최적화 전기로(EOF) 에너지 최적화 전기로(EOF)는 1차 제강용 전기로입니다. EOF 제강 공정은 미니 밀 선구자 윌리 코프(Willy Korf)와 동료들이 개발했습니다. 브라질 GERDAU 디비노폴리스 공장, 인도 JSW SISCOL 공장과 무칸드 호스펫 공장에서 가동 중. 최초 장비는 1982년 생산 개시. 표준 용량 30/40톤, 60/80톤, 100/120톤 모델 제공. EOF 주요 특징과 치수: (i) 허스 표면적 6.6~22 m², (ii) 쉘 직경 5.3~7.5 m, (iii) 작업 플랫폼부터 상부까지 총

용선 생산을 위한 FINEX 공정 FINEX 용융환원 공정은 프라이메탈 테크놀로지스(오스트리아)와 포스코(한국)가 공동 개발했습니다. 고로(BF) 공정(고로, 소결공장, 코크스 오븐)과 더불어 용선(Hot Metal, HM) 생산을 위한 상업적으로 검증된 대안 공정입니다. 비코킹 석탄을 직접 사용하며, 철광석 분말을 어떠한 응집 공정 없이 직접 사용할 수 있습니다. FINEX 공정에서는 미세 철광석을 예열·환원하여 3단계 유동층 반응기 시스템에서 미세 DRI(직접환원철)로 만들고, 환원가스는 멜터 가스화기에서 생산합니다. 유동층
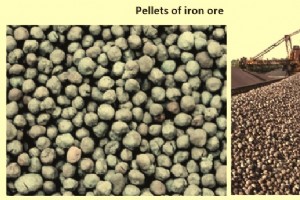
철광석 펠렛과 펠렛화 공정 개요 펠렛화는 200 메쉬(0.074 mm) 미만의 미세 철광석 분말에 벤토나이트 등 첨가제를 혼합하고, 펠렛라이저로 직경 8~16 mm의 근구형/구형 볼로 성형한 뒤 연료로 소성하여 경화시키는 응집 공정입니다. 철광석 분말을 균일 크기의 철광석 펠렛으로 변환하여 고로(BF)나 수직로, 회전로(직접 환원철(DRI) 생산용)에 직접 장입할 수 있게 합니다. 철광석 펠렛 외관은 그림 1과 같습니다. 그림 1: 철광석 펠렛 철광석 펠렛의 대표적 특성 (표 1) 표 1: 철광석 펠렛의 대표적 특성
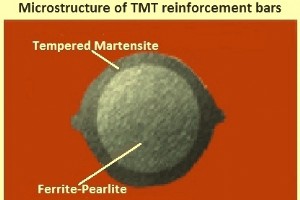
현대 철근 생산에서는 압연 공정 중 담금질(quenching)과 템퍼링(tempering) 기술을 적용하여 고강도 철근을 제조합니다. 이 기술로 생산된 철근을 TMT(열기계처리, Thermo-Mechanically Treated) 철근이라고 합니다. TMT 철근의 특징과 소재 기준 TMT 철근은 일반 저탄소강으로 제작되며, 항복강도, 연성, 탄소 또는 탄소 당량, 항복-인장 비율 등으로 규격화됩니다. 최대·최소 탄소 함량 규정은 용접성과 경화능을 보장하기 위함입니다. 탄소 함량이 너무 낮으면 경화능이 부족해 더 강력한 담금질이 필
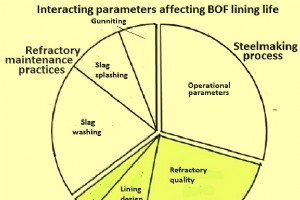
기본 산소 전로(BOF)에서 내화물 라이닝의 목적은 BOF 운영 중 최대 전로 가동률을 제공하여 생산 요구사항을 충족하고, 최저 가능한 단위 내화물 소비를 보장하는 것입니다. 라이닝 수명 증가는 가동률을 개선하여 BOF 생산성과 단위 내화물 소비 감소에 긍정적 효과를 가져옵니다. 현대 BOF 라이닝 현황 현재 BOF 제강 관행에서는 금속 첨가제가 포함된 마그네시아-카본(MgO-C) 레진 결합 벽돌이 BOF 라이닝에 사용됩니다. 이 벽돌은 융착 및 소결 고순도 MgO 혼합물, 고순도 흑연(탄소 함량 5~15% 범위)을 사용하여 제작
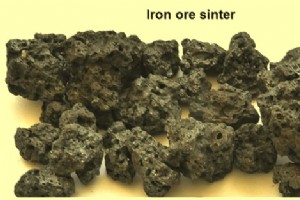
소결 공장은 일반적으로 일체형 제철소에서 고로의 선철 생산과 연관됩니다. 소결 공정은 기본적으로 제선 과정에서 철광석 미분과 야금 폐기물(포집 분진, 슬러지, 밀스케일 등)로부터 고로용 장입 자재인 소결광을 생산하기 위한 사전 처리 공정 단계입니다. 소결 기술은 원래 제철소의 철광석 미분과 야금 폐기물 내 철을 고로에서 이용하기 위해 개발되었습니다. 하지만 현재 초점은 바뀌었습니다. 이제 소결 공정은 고로용 고품질 부담재 생산을 목표로 합니다. 오늘날 소결광은 대형 고로의 주 금속 부담재입니다. 소결 공정의 원리 소결 공정은 철
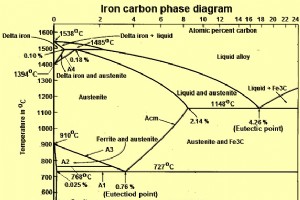
상태도는 합금 연구에서 야금학의 많은 실용적 문제 해결에 매우 중요한 도구입니다. 이 다이어그램은 일정한 대기압 조건에서 합금 시스템에 존재할 수 있는 상의 안정 영역을 정의합니다. 이원계 시스템에서 이 다이어그램의 좌표는 온도와 조성입니다. 합금 시스템에서 상, 온도, 조성 간의 상호 관계는 평형 조건 하에서만 상태도에 의해 제시됩니다. 이러한 조건은 합금의 느린 가열 및 냉각 속도에서 발생하며, 이때 변환 속도론이 중요한 역할을 하지 않습니다. 철-탄소 시스템의 기초 가장 단순한 형태에서 철과 강철은 철(Fe)과 탄소(C)의
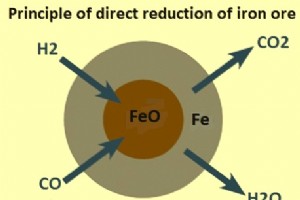
직접 환원 철(DRI: Direct Reduced Iron)은 비코킹 석탄이나 천연가스를 사용하여 철광석이나 기타 철 함유 자재를 고체 상태에서 직접 환원하여 생산되는 제품입니다. 철의 용융점 이하에서 철광석 환원으로 DRI를 생산하는 공정을 일반적으로 직접 환원(DR: Direct Reduction) 공정이라고 합니다. 환원제는 개질 천연가스, 합성가스, 석탄에서 나오는 일산화탄소(CO)와 수소(H₂)입니다. 철광석은 주로 펠릿 및/또는 덩어리(lumpy) 형태로 사용됩니다. 철광석에서 산소(O₂)는 H₂와 CO 기반 화학 반응에
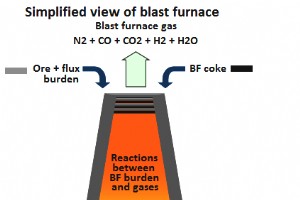
고로(BF) 공정은 제강용 선철(Hot Metal, HM) 생산과 선철 생산을 위한 선도 기술입니다. HM은 고로의 주 제품입니다. HM 생산 중에 고로 가스(BF 가스)가 동시에 생산됩니다. BF 가스는 고로 운영 중 부담재를 통과하여 상승하는 열풍의 기체 상승으로부터 지속적으로 생산되는 부산물 가스의 명칭입니다. 고로에서 탄소의 부분 연소 목적은 부담재에서 산소(O₂)를 제거하는 것이지만, 고로에서 발생하는 가스 양은 고로를 가스 생산자로 만들기도 합니다. BF 가스는 고로 공정 외부에서 소비되는 중요한 화학 에너지원이며, 일
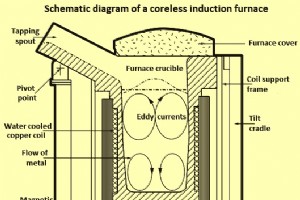
유도로(Induction Furnace, IF)는 전기에너지를 이용해 작동하는 제강용 노 유형입니다. 유도로 제강은 두 가지 전기 제강 공정 중 하나입니다. 다른 전기 제강 공정은 전기로(EAF: Electric Arc Furnace)를 사용합니다. 유도로가 오래전부터 사용되어 왔지만, 유도로를 이용한 연강 생산은 비교적 최근의 현상입니다. 유도로의 용해 원리 IF의 용해 원리는 1차 코일의 고전압 전원이 금속 또는 2차 코일에 저전압, 고전류를 유도한다는 것입니다. IF는 고주파 교류장에 의해 생성되는 와전류(Eddy Curre
제조공정