산업 제조
제조공정
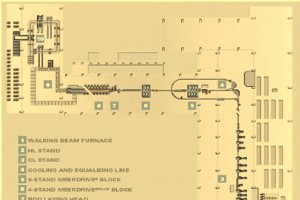
현대 선재 밀의 주요 특징 선재 밀(WRM)의 목적은 강괴를 재가열하고 압연해 선재(wire rod)를 생산하는 것입니다. 선재 밀에서의 선재 생산은 끊임없는 변화의 대상입니다. 선재 품질과 선재 밀의 유연성 및 비용 효율성에 대한 요구가 증가하면서 새롭고 혁신적인 기술과 공정 개발이 필수적이 되었습니다. 현대 선재 밀은 더 작은 치수를 높은 생산 속도로 압연하면서 투자비와 운영비를 합리적 수준으로 유지할 수 있는 고속 밀입니다. 일반적으로 선재 밀은 연간 30만~80만 톱(투 스트랜드 밀의 경우 80만 톱 초과) 생산량으로 설계됩
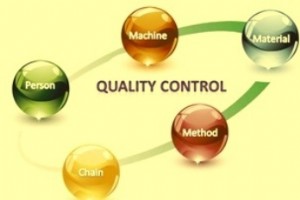
품질 관리 제품이나 서비스의 품질을 보장하기 위해 자주 사용되는 두 용어가 있습니다. 품질 관리(quality control)와 품질 보증(quality assurance)입니다. 이 두 용어는 종종 서로 바꿔 쓰이지만 의미가 다릅니다. 품질 관리는 필요한 시정 조치를 결정하기 위한 평가입니다. 변수들을 상시 관찰하고 한계 범위 내에서 관리하며 공정을 지도하는 행위입니다. 제품이나 서비스의 품질에 영향을 줄 수 있는 파라미터의 측정과 관리에 기반합니다. 반면 품질 보증은 일이 잘못되지 않을 것이라는 확신을 주고 두 번 확인하는 활동
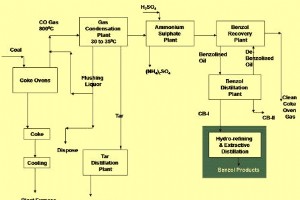
코크스 오븐 부산물 플랜트 코크스 오븐 부산물 플랜트는 부산물 코크스 제조 공정의 필수적인 부분입니다. 코크스 오븐 배터리에서 석탄 건류로 코크스를 생산하는 동안 석탄의 휘발분 기화로 대량의 가스가 생성됩니다. 가스는 코킹 기간 대부분 동안 생성되며, 조성과 발생 속도는 이 기간 동안 변하고, 석탄 장입 온도가 700℃에 도달할 때쯤 보통 완료됩니다. 이 가스를 원료 코크스 오븐 가스(raw coke oven gas)라고 하며, 부산물 플랜트에서 처리됩니다. 부산물 플랜트의 기능은 원료 가스를 처리해 가치 있는 석탄 화학 제품을 회
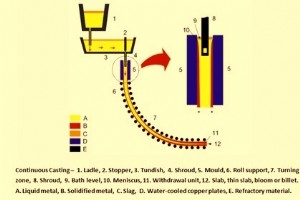
강철 연속 주조의 기초 연속 주조는 액체 강철을 반제품으로 응고시켜 마무리 압연 밀에서 후속 압연을 위한 공정입니다. 강철 연속 주조는 1865년 헨리 베세머 경(Sir Henry Bessemer)에 의해 고안되고 특허받았으나, 엔지니어링과 장비 관련 문제로 상용화되지 못했습니다. 이 문제들이 해결된 후 1950년대에 강철 연속 주조가 상업적으로 도입되었으며, 2012년에는 전 세계적으로 약 14억 7,500만 톤의 연속 주조 강철이 생산되었습니다. 연속 주조는 강철 제조 공정 중 잉곳 주조, 금형 박리, 소킹 피트 가열, 1차 압
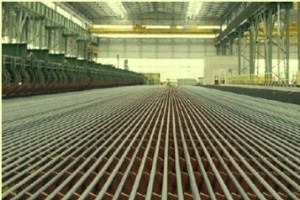
현대 봉강 및 경형강 밀의 주요 특징 봉강 및 경형강 밀의 목적은 강괴를 재가열하고 압연해 봉강과 경형강을 생산하는 것입니다. 이들 밀에서의 봉강 및 경형강 생산은 끊임없는 변화의 대상이 됩니다. 제품 품질뿐만 아니라 밀의 유연성과 비용 효율성에 대한 요구가 증가하고 있습니다. 이로 인해 새롭고 혁신적인 기술과 공정의 개발이 필수적이 되었습니다. 현대 봉강 및 경형강 밀은 특수 봉강 품질 강종과 기계구조용 강을 높은 생산 속도로 압연하면서 투자비와 운영비를 합리적인 수준으로 유지할 수 있는 고속 밀입니다. 현대 봉강 및 경형강 밀은
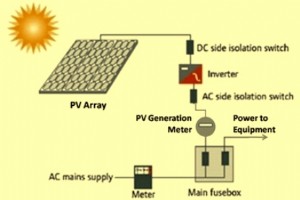
태양광 발전 태양광(PV) 발전은 반도체의 광전 효과를 이용해 태양 복사 에너지를 직류 전력으로 변환하여 전기를 생성하는 방식입니다. 태양광 발전은 재생 가능하고 지속 가능한 에너지원입니다. 전 세계 설치 용량 기준으로 수력과 풍력에 이어 세 번째로 중요한 재생 에너지원입니다. 과학자들이 광전지(photovoltaic cells)라고 부르는 태양전지는 태양 에너지를 직접 전기로 변환합니다. PV라는 이름은 빛(광자)을 전기(전압)로 변환하는 과정인 광전 효과(photovoltaic effect)에서 유래했습니다. 광전 효과는 빛의

풍력 발전 풍력은 태양 에너지의 한 형태입니다. 바람은 태양에 의한 대기의 불균등한 가열, 지구 표면의 불규칙성, 지구의 자전에 의해 발생합니다. 풍향 패턴은 지형, 수역, 식생 피복에 의해 변형됩니다. 풍력 에너지는 움직이는 공기의 운동 에너지입니다. 이 풍력 에너지는 수확할 수 있습니다. 풍력 발전은 풍력 터빈을 이용한 전기 에너지, 풍차를 이용한 기계적 에너지, 풍력 펌프를 이용한 물의 양수나 배수, 선박 추진용 돛 등 유용한 에너지 형태로 풍력 에너지를 변환하는 것입니다. 풍력 에너지는 재생 가능하거나 비전통적인 에너지원입니
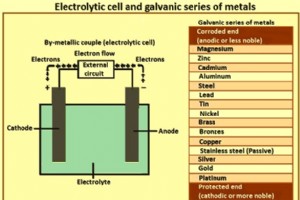
강철 아연도금의 야금학적 측면 표면 보호되지 않은 강철 제품은 비, 눈, 바람, 극한 온도 등 다양한 환경 조건으로 심각한 손상 입을 수 있습니다. 이런 악조건은 철을 산화철로 전환시키고 강철을 부식시켜 부피 증가와 강도 저하 초래. 환경 조건이 강철 표면 작용하지 않게 하려면 다양한 보호 표면 코팅 사용. 여러 표면 코팅 중 아연도금(galvanizing)은 매우 대중적이고 신뢰성 높은 표면 코팅입니다. 용융 아연도금 코팅은 강철 내식성 향상시켜 최대한 오래 최소 유지보수로 지속되게 합니다. 강철 위 아연과 아연 합금 코팅 생성
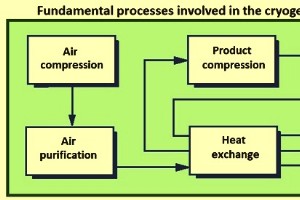
극저온 공기 분리 공정 공기는 다양한 가스로 구성되며, 이 중 질소(N₂)와 산소(O₂)가 전체 시료 부피의 약 99.03%를 차지합니다. 건조 공기는 부피 기준 질소 약 78.08%, 산소 약 20.95%, 아르곤 약 0.93%와 수소, 네온, 헬륨, 크립톤, 제논, 이산화탄소 등 미량 가스를 포함합니다. 주변 공기는 습도에 따라 다양한 양의 수증기와 자연적·인위적 과정 생성 기타 가스 포함 가능. 산소와 질소는 공기 분리 공정으로 공기를 구성 성분으로 분리해 생산. 아르곤, 크립톤 등 희가스는 공기 분리 공정 부산물로 회수 가능
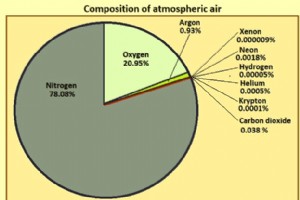
비극저온 공기 분리 공정 건조 대기 공기는 부피 기준 질소 78.08%, 산소 20.95%, 아르곤 0.93%와 소량 기타 가스(수소, 네온, 헬륨, 크립톤, 제논, 이산화탄소 등)로 구성됩니다(그림 1). 대기 공기는 습도에 따라 다양한 양의 수증기와 자연적·인위적 과정으로 생성된 기타 가스를 포함할 수 있습니다. 공기 구성 가스 분리를 위한 두 가지 주요 기술은 (1) 극저온 증류, (2) 비극저온 분리 공정입니다. 비극저온 공정은 일반적으로 대기 공기에서 단일 성분을 분리하는 데 사용됩니다. 그림 1: 대기 공기 조성

부산물 회수형 코크스 오븐의 코킹 공정 개선 기술 코킹 석탄은 부산물 회수형 코크스 오븐 배터리에서 코크스로 전환됩니다. 코킹 공정은 분쇄된 코킹 석탄 배합을 무공기 상태에서 가열해 휘발성분을 제거하는 것입니다. 결과물인 코크스는 단단하면서도 다공성인 탄소 재료로, 고로에서 철 함유 원료 환원용으로 사용됩니다. 부산물 회수형 코크스 오븐은 코크스 오븐 가스, 황산암모늄, 타르, 오일 형태의 휘발성 화학물질도 회수합니다. 지난 30~40년간 개발된 여러 기술로 (1) 열등 석탄의 배합 사용, (2) 코킹 공정 대폭 개선, (3) 생산
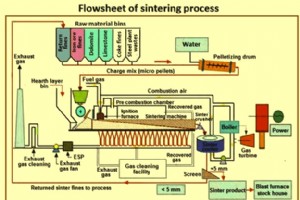
소결 공정 개선 기술 소결 공정은 입도 10㎜ 이하의 철광석 미분, 반입 미분, 플럭스, 코크스 브리즈를 혼합해, 고로(BF)에서 압력과 온도 조건을 견딜 수 있는 체입도 5~30㎜의 소결광을 제조하는 공정입니다. 철광석 미분 소결 공정은 광산에서 발생하는 미분을 채광하고, 이를 고로 투입에 적합한 입도, 물리적 품질, 화학적 조성, 기계적 특성을 갖춘 제품으로 전환하기 위해 개발되었습니다. 소결 공정은 준비된 소결 믹스 부담을 투입하는 소결기에서 수행됩니다. 철광석 소결의 기본 연료는 코크스 브리즈이며, 대체 연료(무연탄 등)로
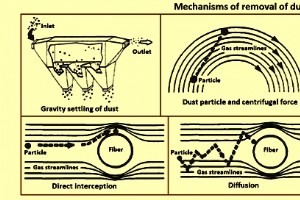
대기 오염 방지 - 미세먼지 배출 제어 제철소에는 고온에서 진행되는 다양한 야금 공정이 있으며, 이들 중 다수는 미분 형태의 원료를 취급합니다. 따라서 이러한 공정들은 오염 가스와 미세먼지를 대기로 배출하기 쉽고, 이는 플랜트 주변 대기 질에 직접적인 영향을 미칩니다. 대기 질을 개선하고 보호하기 위해 다양한 오염 방지 설비가 배출 제어에 활용되고 있습니다. 과거에는 오염 물질 배출량이 매우 높거나 독성이 강한 공정, 또는 회수 가치가 있는 공정에만 방지 설비가 설치되었습니다. 그러나 오늘날 환경 규제가 갈수록 엄격해지고 사회적
제철소의 수자원 관리와 오염 방지 물은 제철소에서 철강 생산에 필수적인 유틸리티입니다. 오랫동안 저렴하고 풍부한 자원으로 여겨져 왔으나, 오늘날 담수 자원의 가용성과 소비 간의 불균형이 심화되면서 깨끗하고 안전한 담수 확보는 현대 사회의 주요 과제가 되었습니다. 물 수요 증가의 주요 요인 인구 증가와 가뭄 취약 지역으로의 이주 급속한 산업 발전과 1인당 물 사용량 증가 기후 변화로 인한 인구 밀집 지역의 기상 패턴 변화 이러한 요인으로 철강 산업은 새로운 물 제약 시대에 진입했습니다. 지난 30년간 환경 오염에 대한 우려가 전
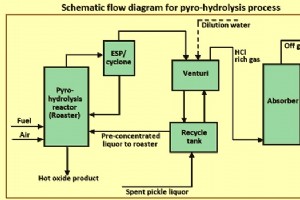
강 피클링과 산 재생의 필요성 강 피클링(pickling)은 강 제조 산업의 중요한 단계 중 하나입니다. 스트립 강, 강선, 기타 강 형태 표면 산화물과 스케일(scale)을 산 용해로 제거하는 특정 강 제품 생산 마무리 공정 부분입니다. 공정 중 산이 표면 산화물과 반응 용해되어 금속 이온이 피클링 용액에 축적됩니다. 피클링은 수용액 산에 침지해 강에서 스케일(표면 산화물)과 기타 오물을 화학적으로 제거하는 공정입니다. 피클링 공정 중 산은 스케일과 모재 강과 반응해 용해 금속염 생성. 이를 위해 피클링 용액 사용, 주로 광물산
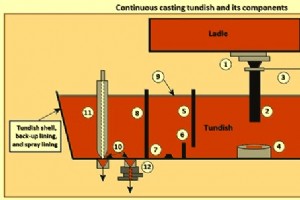
턴디시와 연속 주강에서의 역할 강철 연속 주조는 널리 쓰이는 공정으로 강철 생산의 중요한 단계입니다. 1950년대 연속 주조 공정 도입 이후 전 세계 연속 주강 비중은 크게 증가해 현재 약 97%에 이릅니다. 하지만 공정 활용도 증가와 더불어, 연속 주조기 처리량 증가와 주조 제품 대형화에 맞춰 엄격한 품질 요구사항이 필수적이 되었습니다. 연속 주조 공정에서 강철 주입 래들(steel teeming ladle)에서 몰드(mould)로 용강을 이송하기 위해 턴디시(tundish)라 불리는 중간 용기가 사용됩니다. 턴디시는 몰드 위에
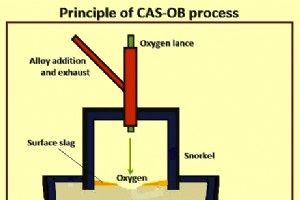
CAS-OB 공정 개요 CAS-OB 공정은 화학적 수단을 통해 강을 가열하는 2차 야금 래들 처리 공정입니다. CAS-OB는 Composition Adjustment by Sealed Argon Bubbling – Oxygen Blowing(밀봉 아르곤 버블링에 의한 성분 조정-산소 블로잉)의 약자입니다. 이 공정은 1980년대 일본제철(Nippon Steel Corporation)에서 개발하고 특허를 받았습니다. CAS-OB 공정에서 가장 중요한 기능은 온도를 최적 수준으로 조정하고 합금 원소를 정확하게 추가하는 것입니다. 가열
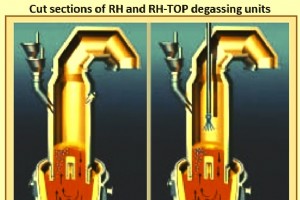
RH 진공 탈가스 기술 개요 오늘날 2차 제련 설비는 1차 제강 공정과 액체 강의 연속 주조 공정 사이의 다용도 연결 고리입니다. 진공 탈가스는 중요한 2차 제강 공정입니다. 이 공정은 원래 액체 강에서 수소 제거용으로 사용되었으나 현재는 2차 정련에도 사용되며 2차 제강의 점점 더 중요한 공정이 되었습니다. 저수소·저질소 함량, 초저탄소 함량, 초저황 함량, 저전체 산소 함량, 강 청정도 향상이 제강소에 진공 처리 설비 설치 이유입니다. 신설 제강소에서는 진공 탈가스 설비가 강 생산 라인에 고려되어 통합됩니다. 기존 공장에도 진
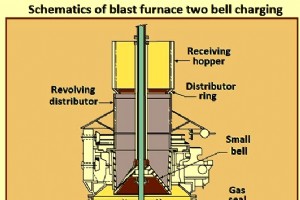
고로 상부 장입 시스템의 진화 고로(BF) 발전사에서 주요 기술적 개선 중 하나는 장입 설비 설치였습니다. 원래 원료는 터널 헤드를 통해 개방된 스택 입구에 투입되었습니다. 고로 조업자들은 개방형 상부 노가 두 가지 단점이 있음을 깨달았습니다. 첫째, 스택에서 배출되는 인화성 가스를 포집해 보일러 연료로 사용할 수 없었고, 둘째, 원료 장입 분포가 고로 조업 비효율을 초래했습니다. 1832년 독일에서 가스 포집을 위한 첫 시도로 장입 구멍 위에 힌지 덮개를 설치하여 원료를 손수레로 투입할 때만 열리도록 했습니다. 또한 상부 스택 측
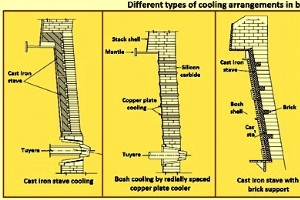
고로 냉각 시스템의 중요성 고로(BF) 재건에 막대한 자본 투자가 소요되는 점을 고려할 때, 과거에는 고로의 캠페인 수명을 연장하기 위한 엄청난 노력이 기울여졌습니다. 고로 제철 공정의 발전과 재료 과학의 진보는 생산성, 연료 소비, 제품 품질, 그리고 고로의 캠페인 수명을 크게 개선했습니다. 1990년대까지 고로 캠페인의 지속 기간은 주로 하부 샤프트, 즉 열 부하가 가장 높은 영역의 수명에 의해 영향을 받았습니다. 열전달, 열응력, 노 캠페인 수명 등의 매개변수가 분석되지 않으면 고로 고장으로 이어질 수 있습니다. 효율적인 냉
제조공정