산업 제조
제조공정
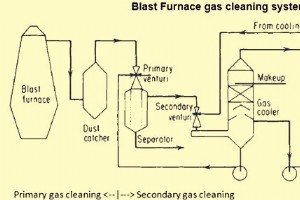
고로(Blast Furnace, BF) 내 액체 철 생산 공정은 고로 상부에서 가스를 생성하는데 이는 BF 공정의 중요한 부산물입니다. 고로 상부 가스(top gas)는 고로 상부 현존 온도와 압력 상태이며 보통 먼지와 물 입자로 오염되어 있습니다. 이 상부 가스는 상당한 발열량을 가지며 원시 BF 가스(raw BF gas) 또는 오염 BF 가스라 부릅니다. 이 상부 가스 조성과 양은 고로 내 기술 공정 성격과 철 생산용 원료 유형 및 품질에 따라 달라집니다. 원시 BF 가스를 추가 이용하려면 고체 입자 함량을 줄이는 특정 공정 시
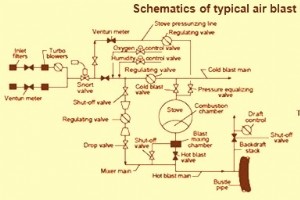
고로(Blast Furnace, BF)는 광석 부담을 환원 가스로 환원해 용선(Hot Metal)을 생산합니다. 환원 가스는 산소가 코크스와 석탄과 반응해 생성됩니다. 이 산소는 풍부화된 뜨거운 공기 열풍(Hot Air Blast)의 일부로 직관, 블로우파이프(blowpipe), 튜에르(tuyere)를 통해 고로 하부에 불어넣고 분배됩니다. 이 세트는 메인 버스들 파이프(bustle pipe)와 연결됩니다. BF 공정에 필요한 산소 풍부화 공기량은 에어 블로어(air blower)가 공급합니다. 에어 블로어는 대기에서 공기를 흡입해
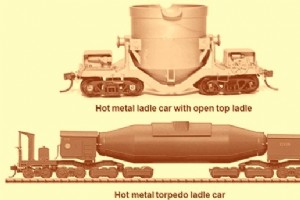
용선(Hot Metal, HM)은 고로(Blast Furnace, BF)에서 하강하는 광석 부담과 상승하는 환원 가스의 반응으로 생산됩니다. 액체 상태이며 고로 헤스(hearth)에 모입니다. 헤스에서 용선은 일정 간격으로 고로 탭홀(taphole)을 통해 탭아웃됩니다. 보통 대형 고로에서는 탭홀 직경 70mm, 길이 3.5m에서 용선 탭핑 속도 7톤/분, 액체 탭핑 속도 5m/초가 일반적입니다. 용선 탭핑 속도는 탭홀 상태와 길이에 크게 영향을 받습니다. 일반적으로 탭아웃된 용선 온도는 1,420~1,480°C 범위입니다. 탭아
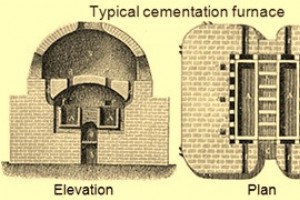
알려진 가장 이른 강철 생산 유물은 아나톨리아 고고학 유적지에서 발굴된 철기 조각으로, 약 4,000년 전인 기원전 1800년경으로 거슬러 올라갑니다. 호라티우스는 이베리아 반도의 팔카타 같은 강철 무기를 기록했고, 노릭 강철은 로마 군대가 사용했습니다. 남인도의 세릭 철(우츠 강철)은 그리스, 로마, 이집트, 동아프리카, 중국, 중동에서 명성이 높았습니다. 알렉산더 대왕(기원전 3세기)을 포함한 남인도와 지중해 기록에 이 강철이 그리스에 선물되고 수출되었다는 기록이 있습니다. 스리랑카의 금속 생산지는 계절풍을 이용한 풍력 노를
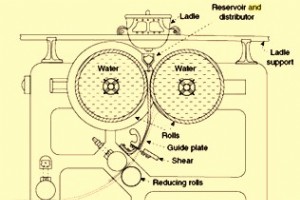
액체 강철을 고체화하는 공법인 연속 주조(CC) 기술은 산소 제강법과 비교해도 역사가 그리 길지 않습니다. 제강 공정의 다른 공정과 달리 연속 주조는 액체와 고체 상을 연결하는 결정적인 고리이며, 야금학적 효과와 기계적 과제를 동시에 해결해야 합니다. 연속 주조의 기본 원리와 현황 연속 주조는 액체 강철을 지속적으로 고체로 변환하며, 다양한 상업 공정을 포함합니다. 이 공정들은 대량의 액체 강철을 후속 가공을 위한 단순한 형상으로 응고시키는 가장 효율적인 방법입니다. 현재 세계 철강 산업의 연속 주조 비율(CC ratio)은 조강
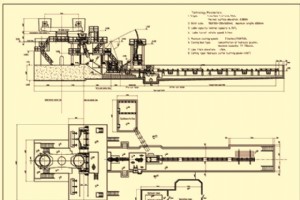
강철 빌렛 연속 주조 강철 연속 주조: 액체 강철을 연속 금속 스트랜드로 응고시키는 공정. 스트랜드 치수에 따라 슬래브, 블룸, 빌렛으로 호칭. 강철 빌렛: 정사각 단면, 한 변 보통 150mm 이하. 경형강 밀, 봉강 밀, 선재 밀 압연 원료. 특정 제품 단조용도 사용. 연속 주조 공정은 1950년대 강철 생산성 증대 위해 발명. 이전엔 잉곳 주조만 가능(여전히 장점 있으나 생산성 수요 항상 충족 못함). 이후 연속 주조는 수율, 품질, 비용 효율 개선 위해 지속 발전. 강철 연속 주조는 이제 전 제철소 선택 공정으로 구식 잉곳
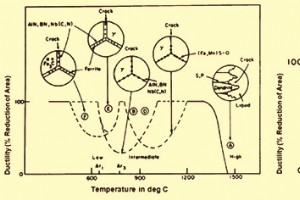
빌렛 연속 주조 중요 측면 강철 빌렛 연속 주조는 여러 요인에 민감한 조작입니다. 적절한 제어 하에 안정적으로 수행하여 건전한 기계적 물성을 가진 안전한 주조 제품 생산과 제한된 지연으로 연속 공정 유지가 필요합니다. 운용 파라미터 양호한 제어로 건전하고 연속적인 빌렛 생산 필수. 빌렛 연속 주조 중요 측면: (i) 빌렛 품질, (ii) 설비 생산성, (iii) 생산비. 운용 파라미터 최적화로 고생산성과 요구 빌렛 품질 달성에 운영비 절감 병행 필요. 설비 가용성과 공정 신뢰성은 빌렛 연속 주조 시 중요 요소. 빌렛 연속 주조는 조
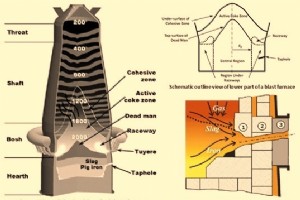
고로 조업에서 허스, 데드맨, 탭핑의 중요성 철광석 수요 증가와 함께 광석 품질 저하 추세가 뚜렷합니다. 광석 품질 저하는 더 많은 슬래그 양을 동반하며, 이는 부담 강하와 허스 내 액체 흐름에 영향을 미칩니다. 이러한 조건은 보시, 스택, 허스 라이닝에 추가 스트레스를 주는 라이닝 마모 메커니즘의 촉매가 됩니다. 고로 탭핑은 악영향을 받고, 주탕장 트러프와 러너는 슬래그 양 증가로 부담을 받습니다. 이 모든 것이 고로 조업에 압박을 가합니다. 저품위 철광석의 고로 조업 영향 슬래그 양 – 저품위 철광석은 더 많은 불순물을 로로
전기로 제강 기술의 발전 제강 기술 발전은 여러 요구사항 충족을 위해 이루어집니다. 이는 네 그룹으로 분류됩니다. 공정 요구사항: 다양한 강종 요구 품질 생산 경제적 요구사항: 생산비 통제로 제품 경쟁력 확보 배출 규제: 규제 기관 설정 배출 기준 준수 보건·안전: 작업자 위험·스트레스·긴장 없는 작업 환경 전기로(EAF) 이해를 위해 전기가 무엇인지 알아야 합니다. 전기는 두 전극 사이 작은 간극(일반적으로 공기)에서 발생하는 전기 방전 형태입니다. 가장 잘 알려진 예가 번개입니다. 아크 용접 경험자도 전기에 익숙합니다. 공작
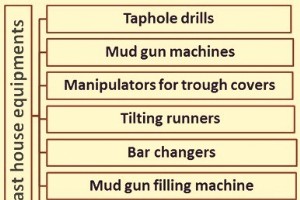
고로 주탕장 설비 고로 주탕장 바닥은 항상 고로 내 가장 위험한 작업장 중 하나입니다. 독성 가스, 흄, 분진 분위기에서 작업하는 것 외에도 조작자는 뜨거운 선철과 슬래그 러너, 용선으로 채워진 래들 근처에서 힘들고 무거운 수작업을 수행해야 합니다. 주탕장 설비 발명·설치 이전에는 탭홀을 수작업으로 개폐했습니다. 개방은 강봉과 쇠망치로, 폐쇄는 점토나 내화물을 탭홀에 반복적으로 다져 넣는 방식으로 역시 길고 무거운 봉을 사용했습니다. 또한 고로에서는 탭홀을 고로 압력에 제대로 닫을 수 없어 풍압을 멈춰야 했으며, 이로 인해 정기적인
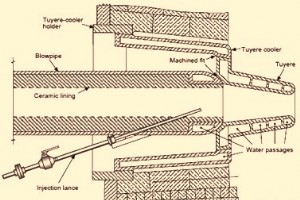
고로 튜이어와 튜이어 스톡 고로(BF)는 철광석 덩어리, 소결광, 펠릿, 코크스, 주입 연료로부터 선철(용선)을 얻는 것이 목적입니다. 이는 뜨거운 농축 공기(열풍)를 고로 내부 기둥을 내려가는 원료·코크스 부담에 통과시킴으로써 달성됩니다. 열풍과 보조 연료는 고로 둘레에 위치한 튜이어를 통해 고로 내로 주입됩니다. 허스 벽 상부 튜이어 존에는 열풍을 로 내로 유입시키는 튜이어 개구부가 있습니다. 튜이어 존의 로 재킷에는 강철 보강 개구부가 있으며, 여기에 구리(Cu) 냉각 엘리먼트가 설치됩니다(그림 1 참조). 재킷의 강철 보강재
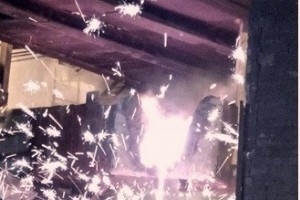
고로 대수리용 살라만더 탭핑 살라만더는 고로 탭홀 아래 로바닥과 허스에 존재하는 모든 액체 및 고체 물질을 말합니다. 살라만더에는 액체 선철과 슬래그, 고체 선철·슬래그·코크스/탄소 혼합물이 포함됩니다. 정상 운전 시 고로 바닥과 허스에는 데드맨과 살라만더가 공존합니다. 고로 재내화 시 로바닥과 허스의 모든 구성물을 완전히 비워야 합니다. 부분 재내화나 탭홀 수리 시에도 이들 구성물 제거가 바람직한데, 이는 부분 수리 시 안전한 작업 조건을 제공하고 순환 냉각·가열에 의한 허스 내화물 손상을 방지하기 때문입니다. 로바닥과 허스 구성
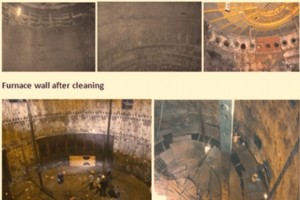
고로 대수리 고로 대수리는 고로 한 캠페인이 종료된 후 수행되는 수리 작업입니다. 대수리 시 주요 작업은 다음과 같습니다: (i) 로 재내화, (ii) 손상된 쉘 부분 수리, (iii) 모든 설비의 대대적인 개조 및 마모된 부품 교체, (iv) 노후화되었거나 수명이 다한 설비, 계기, 자동화 장치 교체, (v) 직전 캠페인 운전 중 필요성을 느낀 개조 작업. 고로 캠페인은 장기간(10~20년) 지속되므로 이 기간 동안 기술 업그레이드가 이루어집니다. 따라서 대수리 시 이러한 기술 업그레이드 사항을 고로에 반영하여 새 캠페인에서 최신
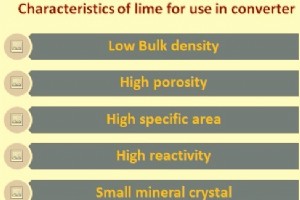
전로 제강용 석회의 품질 석회는 융점이 2,572℃인 백색 결정성 고체입니다. 염기성 산화물로서 산성 산화물(예: 실리카)과 반응합니다. 석회는 석회석(CaCO₃)을 900℃ 이상(일반적으로 1,100℃)으로 가열(소성)하여 생산되는 산화칼슘(CaO)입니다. CaCO₃(s) + 열 → CaO(s) + CO₂(g) 이 반응은 가역적입니다. 산화칼슘은 이산화탄소와 반응하여 탄산칼슘을 생성합니다. 생성되는 이산화탄소가 혼합물에서 배출됨에 따라 반응은 오른쪽으로 진행됩니다. 수산화칼슘 Ca(OH)₂은 석회가 물과 반응(소석)하여 생성됩니다
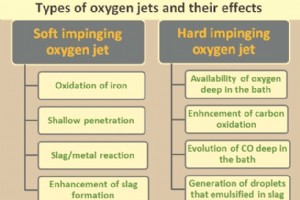
전로 제강에서 산소 취입(Blowing of Oxygen) 전로 제강 시 용선에 산소(O₂) 취입해 불순물 제거: 탄소(C), 규소(Si), 망간(Mn), 인(P) 등. 수냉 랜스로 초고속 산소 분사→용강 생산. 1950년대 탑블로잉 컨버터 상용화·최대 50톤 시절 단일 홀 랜스 팁 사용. 시간 경과→컨버터 대형화→랜스 팁 홀 수 증가→더 넓은 욕조 표면 산소 분배. 고품질 강(저불순물) 수요 증가→초고순도 산소 필요. 제강용 산소 ≥99.5%, 이상적 99.7~99.8%. 잔여: N₂ 0.005~0.01%, 나머지 Ar. 탑블

전로(Basic Oxygen Converter) 라이닝 수명 영향 요인 전로 라이닝 수명·신뢰성·비용은 전로 제강 공정 이용 제강공장 원활 운전에 필수. 라이닝 수명↑ → 컨버터 가용성↑ → 생산성↑. 전로 라이닝 수명 연장 3대 핵심 요인(그림 1): (1) 내화물 품질·적층 패턴, (2) 운전 관행, (3) 라이닝 마모 모니터링·내화물 라이닝 유지보수 관행. 개선된 내재료 개발+개선된 공정 제어+캠페인 중 향상된 유지보수 결합→라이닝 수명 증대 가능. 그림 1: 전로 라이닝 수명 영향 요인 예외 없이 현대 전로는 마그네시

코크스 제조용 석탄 배합(Coal Blend) 선정 석탄 배합은 경제성 관점에서 필수: 고가 프라임/하드 코킹 콜(Prime/Hard coking coal) 비율 낮추고 미디엄/소프트 코킹 콜로 대체. 일부 코크스 오븐 플랜트서는 비코킹/증기탄(Non-coking/Steam coal) 소량 배합도 활용. 부산물 코크스 오븐용 적정 석탄 배합 선정은 코크스 생산자에게 항상 큰 도전. 배합은 다음 요건 충족해야 함. 석탄 준비 공정 분쇄 요건 충족. 모든 성분 과분쇄/미분쇄 안 됨. 충전용 입도 배합: 밀도, 유동성, 입도 분율 요
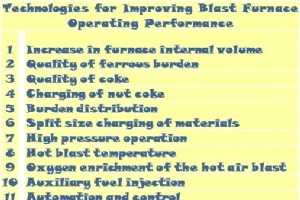
고로(Blast Furnace) 운전 성능 개선 기술 고로는 미래 투자 설비. 전 장비·시스템·구성품 적정 치수 설계와 희망 생산·품질 보장 기술 도입으로 운전 성능 개선 필수. 특히 대수리(Capital repairs) 시 운전 성능 개선 기술 도입이 신규 요구사항(성능, 인원 안전, 저유지보수, 환경 규제) 충족에도 부합. 고로 운전원 핵심 과제: 균일 품질 용선, 최저 비용, 연속·안정 공급. 용선 생산 중단→하류 공정 잠재적 스톱. 다운타임 최소화, 캠페인 수명 최대화. 운전 파라미터 변동 최소화→균일 용선 품질. 적정 기
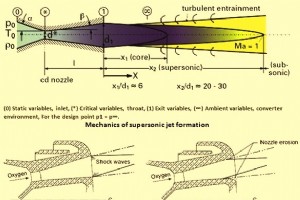
산소 취입 랜스와 전로에서의 역할 전로(Basic Oxygen Furnace, BOF) 제강에서 수냉 랜스로 초음속 산소 제트를 용탕에 분사해 정련합니다. 산소 제트 속도/운동량은 슬래그와 금속 액체층을 관통해 좁은 영역에서 산화 반응 촉진. 제트 속도와 관입 특성은 노즐(랜스 팁) 설계에 따라 결정됩니다. 탑블로잉 랜스 산소 제트는 전로 내 산소·에너지 공급원이자 용탕 교반 동력. 랜스 산소 제트 관련 주요 현상: 산소 제트-용탕 물리적 상호작용에 의한 캐비티 형성, 용탕 교반, 스피팅/분진 발생, 탈탄 생성 CO 가스 후연소(
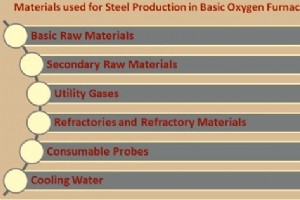
전로(Basic Oxygen Furnace, BOF) 제강 공정 필요 원자재 전로 제강 공정에서 용강 생산에 필요한 원자재는 크게 6가지로 나뉩니다(그림 1). 그림 1: 전로에서 강 생산에 필요한 원자재 주원료: 용선, 스크랩, 석회 등 부원료: 탈산제, 탄소재 유틸리티 가스: 산소, 질소, 아르곤 등 내화물 및 내화 재료: 라이닝 재료, 건닝재, 패칭재 등 소모성 프로브: 온도 프로브, 시료 채취 프로브 등 냉각수: 산소 랜스 및 배가스 냉각용 주원료(Basic Raw Materials) 전로 컨버터 제강 주원료: (
제조공정