


산업 제조
3D 프린팅

시장에 출시된 이후 Sinterit Lisa 프린터는 혁신을 일으켰습니다. 이는 데스크톱 형태의 첫 번째 합리적인 가격의 SLS 프린터입니다. 높은 품질, 사용 편의성, 저렴한 가격, 컴팩트한 크기 덕분에 최근까지 이 기술을 도입하기 어렵다고 여겨지던 분야에서 틈새 시장을 형성했습니다. 이러한 분야 중 하나가 서비스 뷰로입니다. 서비스 뷰로는 다른 기업에 서비스를 제공하는 비즈니스로, 설계, 엔지니어링, 컨설팅 등이 포함됩니다. 이 유형의 비즈니스는 일반적으로 사무실에 위치해 있습니다. 따라서 전통적으로 3D SLS 프린팅 장비를

FDM 프린터 핵심은 익스트루더+핫엔드 조합. 핫엔드: 필라멘트 용융·노즐 유동, 열이 핫존 외부로 누출 방지. 익스트루더: 필라멘트 당겨 핫엔드 내 압력 생성 → 용융 소재 노즐서 일정·균일 토출. 이미지 1: 핫엔드 내부 온도 분포. 출처: E3D.com 이미지 2: 다이렉트 익스트루더. 출처: E3D.com 익스트루더-핫엔드 결합 방식: 다이렉트 익스트루전 vs 보우덴(Bowden). 이미지 3: 다이렉트/보우덴 프린터 개략도. 출처: Recreus.com 다이렉트: 익스트루더+핫엔드 일체형, 당김점-노즐 거리

수년 전만 해도 3D 프린팅 입문은 고가 완제품 구매 또는 RepRap 프로젝트 부품 자작(킷/개별)뿐. 후자는 저렴하나 조립·프로그래밍·캘리브레이션 고난도 지식 필수로 단순 입문자에 진입 장벽 높았습니다. 이미지 1: RepRap Mendel 프린터. 출처: reprap.org 현재 완조립·사전 설정된 FDM 프린터가 초저가(€500 미만, 일부 €300 미만)로 판매. Creality, Tevo, Anycubic, Artillery, Geeetech 등 브랜드가 가성비 모델 공급. 대다수 저가 장비는 품질 저하·빈번 결함·심

핫엔드(Hotend)는 FDM 프린터 핵심 부품이자 겉보기와 달리 가장 복잡한 구성품. 해상도뿐 아니라 내마모성·고온 소재 출력 가능 여부 결정. 선택지·예비 부품·액세서리 다양. 만능 핫엔드는 없으며 주 사용 용도·주력 소재에 따라 최적 모델 결정. 핫엔드 작동 원리 필라멘트 용융·압출해 빌드 공간에 적층하는 요소 집합. 익스트루더(다이렉트/보우덴)와 연동. 기본 구조: 익스트루더가 필라멘트 밀어 소형 챔버서 용융 → 압력에 의해 미세 홀(노즐) 토출 → 베드/부품 위서 고화. 필라멘트 용융 전 최대 강성 유지 필요 → 핫엔드

주얼리 제조는 전통 공정 기반이나 기술 발전과 함께해 왔습니다. 지금까지 3D 프린팅(적층 제조)만큼 주얼리 산업에 충격 준 기술은 없었습니다. 컨템포러리 주얼리 시대 도래로 실험·혁신 주도, 소재 스펙트럼 대폭 확장. 귀금속·보석 외 플라스틱, 패브릭 등이 금속과 결합되거나 주소재로 사용. 주얼리 모델링: CAD-CAM 프로그램 3D 프린팅으로 전통 설계·제조 한계 극복. 출력 전 CAD-CAM으로 3D 모델링 필수. 범용 3D 설계 툴 가능하나 주얼리 전용 프로그램(RhinoJewel, RhinoGold, MatrixGold

FDM/FFF 프린터 사용 중 예상치 못한 문제(특히 비전문가용 장비) 빈발. 지연·불편 초래. 대표적 문제 10가지와 해결책을 정리했습니다. 1. 출력 시작 시 필라멘트 미압출 원인 & 해결 베드-노즐 간격 과소: 베드 레벨링 재실시 익스트루더 과열: 대기 중 중력에 의한 노즐 팁 소재 누출 → 출력 시점 소재 부족. 시작 전 노즐 온도 낮추거나 프라임 라인 활용 익스트루더 텐션 불량: 너무 느슨 → 필라멘트 미이송, 너무 조임 → 필라멘트 손상·표면 품질 저하. 적정 장력 조정 노즐 막힘(Clogging): 최악 케이스.

FDM 프린터 기능 부품 중 레이어 팬(층 냉각 팬)은 가장 중요한 구성품 중 하나. 핫엔드 부근에 보통 팬 2개: 하나는 히트싱크 냉각, 다른 하나는 노즐 출사 소재 냉각(레이어 팬). 본문은 후자 다룹니다. 언제 필요한가 소면적 구역 반복 이동 → 열축적 → 연화 변형 가는 원통 등 장대 형상 → 동일 구역 열축적 → 치명적 변형 급경사 캔틸레버 → 미고체 소재 자중 변형 위 문제 모두 레이어 팬 적정 사용으로 해결. 이미지 1: 소형 부품 팬 미사용(좌) vs 사용(우). 소재별 팬 사용 호환성 설정 전 팬 필요/불

이미지 1: 3D 프린팅 리소페인. 출처: Formlabs 리소페인(Lithophane) = 두께 차이로 투과광량 조절해 입체 이미지 구현. 19세기 기원(왁스 조각→석고 몰드→도자기 소성). 오늘날 3D 프린팅으로 누구나 쉽게 제작 가능. 고해상도 필요로 SLA(광경화) 프린터가 최적. Form 3 Form Cure UniZ Slash XYZ Nobel 1. 사진 선정 SLA 고해상도 덕에 좋은 대비·선명도 사진이면 디테일 우수한 리소페인 변환. 저대비 사진은 흑백 변환, 대비 증대, 배경 제거 등 사진 편집으로 보정.

스펙에 고해상도 표기만으로 모든 출력물이 정확·정밀하진 않습니다. 정확도(Accuracy), 정밀도(Precision), 공차(Tolerance) 개념 정립이 양질 출력 필수. 각각의 3D 프린팅 맥락상 의미를 정리합니다. 정확도(Accuracy) 측정값이 진짜 값에 얼마나 가까운가. 과녁 비유: 중심에 가까울수록 정확. 3D 프린팅에서 진짜 값 = CAD 설계 치수. 출력물이 디지털 설계와 얼마나 일치하는가가 정확도. 정밀도(Precision) 측정의 반복 재현성. 과녁: 항상 같은 지점 맞히면 정밀(중심 아니어도). 3D

3월 13일 업데이트 코로나19 확산 방지라는 예외적 상황과 도전에 직면해, 보건 당국 권고 따라 팀 건강 최우선으로 다음 보안 조치 시행: 내부 팀 대부분 재택근무 전환 현장 필수 인력: 보건 지침 따른 장비·수칙 제공 출장·대면 회의 전면 금지 → 전화·화상 회의 대체 동시 주문 처리·발송은 정상 진행. 예외적 상황으로 인한 배송 지연·문의 응대 지연 양해 바랍니다. 협력 운송사 운영 변동 시 즉시 공지. 3월 18일 업데이트 스페인 정부 요청 따라 Dativic은 보건부에 의료진용 유효 자원 전량 신고. 공식 채널로 아래
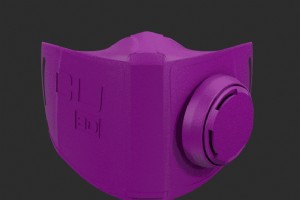
코로나19 세계적 대유행 속 마스크 부족은 의료진뿐 아니라 고위험군 모두에게 심각한 문제. 항균 필라멘트 PLActive 제조사 Copper3D가 거의 모든 FDM 프린터로 출력 가능한 마스크 설계(STL)를 무료 공개했습니다. STL 다운로드 이미지 1: 나노핵 마스크 설계. 출처: 3D Copper. 나노핵 마스크 특징 항균·항바이러스: 고품질 PLA + 특허 나노 구리 첨가제(PLActive) 재활용 가능: 일회용 마스크 환경 오염 방지 평면 패턴: 대량 생산·대부분 FDM 프린터 호환 모듈식 필터 시스템: 구리 나노복

코로나19 확산으로 의료 장비·개인 보호구(PPE) 부족이 심각해지자, 연대와 혁신으로 수많은 솔루션이 등장했습니다. 3D 프린팅 분야에서도 엔지니어, 소재 제조사, 의료 전문가가 협력해 PPE 설계, 호흡기 밸브·커넥터·보조 호흡기 프로토타입 개발로 부족분 해소에 나섰습니다. 또한 메이커 커뮤니티가 자발적으로 프린터 가동. 스페인 Coronavirus Makers 플랫폼(수천 명 자원봉사), 독일·이탈리아·칠레·아르헨티나·콜롬비아 등 유사 조직 결성. 아래는 기업·단체가 무료 공개한 보호구·의료 기기 설계(STL)로, 거의 모

코로나19 팬데믹 초기부터 모든 분야의 기여가 절실했습니다. 우리는 여러 전선에서 작지만 의미 있는 기여를 위해 즉시 행동에 나섰습니다. 최우선은 전 직원 안전·건강. 보건 당국 권고 따라 재택근무 장려, 보호구 지급, 출장·대면 회의 금지 등 조치 시행. 보건부의 의료·방호 물자 요청 시 공식 채널로 의료용 가용 자원 신고·전달. 문 열기·버튼 누르기 등 비접촉 니즈에서 착안해 LU_Touch 도어 오프너 개발. 수차례 프로토타입 후 크리에이티브 커먼즈 라이선스로 설계 공개 → 전 세계 3D 프린터 사용자 누구나 제작 가능

이미지 1: 고탄소강 필라멧™ 소결 모델. 출처: The Virtual Foundry 미국 위스콘신 소재 The Virtual Foundry(TVF)는 용융 금속 전문가들이 2014년부터 필라멘트와 액세서리를 개발해 온 회사입니다. 초기 황동·구리·청동 고함량 필라멘트는 소결 후 순금속 물성을 못 냈으나, 킥스타터 성공으로 순금속과 동등한 물성 구현에 성공, 소재군 확대(316L 스테인리스, 고탄소 철, 6061 알루미늄, 텅스텐). 모든 Filamet™ = 기본 금속 + 생분해성 친환경 폴리머(PLA). 노출 금속 입자·휘발

3D 프린팅 기술 덕분에 상상한 것을 그대로 구현하는 설계가 가능해졌습니다. 건설, 자동차, 의료 등 수많은 분야에서 중요한 진전과 비용 절감을 이뤘습니다. 기존 기술로도 품질 좋은 설계는 가능하지만, 3D 프린팅은 가장 복잡한 디자인도 문제없이 출력·사용할 수 있게 합니다. 전문가 조언 5가지를 통해 누구나 고품질 출력을 달성할 수 있습니다. 1. 3D 프린팅에 맞춘 설계 배치 조정 기계·조립 장비 제작 시 가장 중요한 단계. 3D 프린터는 100% 정밀하지 않습니다. 부품 간 적절한 간극(클리어런스) 설계로 편차 보정 필수.

레진 3D 프린팅도 FDM처럼 대중화되며 다양한 물성과 용도의 레진 라인업이 갖춰졌습니다. SLA, DLP, LED/LCD, LFS 등 광경화 방식 프린터용 레진 종류와 적용 사례를 정리했습니다. 레진 대분류 FDM과 마찬가지로 표준(Standard)과 고급(Advanced) 두 그룹으로 나뉩니다. 표준 레진(Standard Resins) 범용으로 모든 레진 프린터에서 사용 가능. 우수한 표면 마감, 중간 수준 기계적 물성. 예: ABS 유사 물성(zABS), 초고속 출력(zUDP), 사용자 지정 색상(Color Base Ki
용도에 최적인 소재 선정은 수많은 변수·요건 탓에 복잡한 결정입니다. 이를 돕고자 약 40가지 속성(기계적, 전기적, 광학, 열적, 물리화학적…)으로 필터링 가능한 신규 고급 검색 엔진을 웹사이트에 도입했습니다. 검색 엔진 활용법 왼쪽 컬럼에 필터 표시 특정 속성 보유 여부 필터 원하는 수치 범위 지정 필터 각 속성 상세 설명은 용어집 참조 유의 사항 검색 결과 값은 참고용 근사치이며 구속력 없습니다. 정확한 물성치는 각 제품 페이지의 기술 데이터시트에서 확인해야 합니다. 검색엔진 값은 서로 다른 시험법 간 근사·변환을 거

3D 출력물은 외피(Shell)와 내부 채움(Infill) 두 영역으로 구성됩니다. 두 파라미터 설정이 기계적 강도, 표면 마감, 출력 시간, 비용을 결정합니다. 본문에서는 내부 채움인 인필에 집중합니다. 인필 비율(Infill Percentage) 인필은 부품 내부 공간을 채우는 소재 비율입니다. 슬라이서에서 0%(중공)~100%(완전 충진) 조절 가능. 동일 레이어 높이·폭 기준 최적 비율은 부품 용도에 따라 다릅니다. 10%: 비기능 프로토타입, 전시용 모델. 출력 시간 대폭 단축. 20% (기본값): 중저하중 범용 부

FDM 프린터 사용자가 중급 수준에 도달하면 기능성과 마감 면에서 더 복잡한 부품을 원하게 됩니다. 프로그래밍된 일시정지와 금속 인서트 활용으로 프린터 성능을 확장하는 방법을 소개합니다. 예약 일시정지(Scheduled Pause) 일시정지는 간단하지만 많은 사용자가 망설이는 기능입니다. 먼저 정지할 높이(mm)를 정확히 파악해야 합니다. 슬라이서에 따라 레이어 번호로 직접 표시되거나, 레이어 번호 × 레이어 두께로 계산합니다. 정지 높이(예: 14mm)를 알면 두 가지 방법으로 프로그래밍 가능합니다. G코드 직접 수정: 해

3D 프린팅 산업의 발전과 함께 부품의 제조 가능성과 마감 품질 향상 요구가 커지고 있습니다. 그중에서도 FDM 3D 프린터로 출력한 부품의 크롬 도금 기술이 주목받고 있습니다. PC-ABS 같은 신소재 등장은 FDM 프린팅에 혁신을 가져왔습니다. 높은 기계적 강도와 내환경성을 갖춘 PC-ABS는 우수한 크롬 도금 표면을 얻기에 가장 적합한 플라스틱 중 하나입니다. 플라스틱 크롬 도금은 금속과 동일한 외관을 가지면서 훨씬 가볍고 저렴해 장식용·비기능성 부품에 널리 쓰입니다. 이미지 1: Polymaker PC-ABS 출력 부품
3D 프린팅


