산업 제조
3D 프린팅
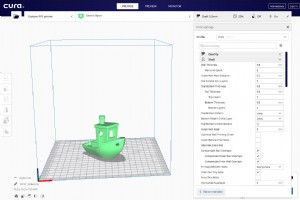
FDM 3D 프린팅에서 출력 품질을 좌우하는 수많은 변수는 사용자 설정 프로파일에 집약됩니다. 노즐 온도, 출력 속도, 내부/외부 구조 등 수정 가능한 파라미터가 무한하므로, 프로파일 작성 시 반드시 고려해야 할 핵심 정보를 정리했습니다. 프로파일 작성 전 고려 사항 파라미터를 조정하기 전, 출력 결과에 직접적인 영향을 미치는 다음 요소들을 먼저 파악해야 합니다. 1. 파트 형상(Geometry) 부품의 모양과 두께는 속도, 레이어 두께 등 출력 파라미터를 결정합니다. 미세한 형상이 포함된 경우 품질 확보를 위해 출력 속도를

금속 합금 프로토타입 제작과 소량 양산 분야는 3D 프린팅 기술 덕분에 비약적으로 발전했습니다. 하지만 일부 전통 기법은 사라지지 않고 진화해 왔습니다. 그 대표 사례가 로스트 왁스 주조(Lost Wax Casting)입니다. 수천 년 역사의 이 기법은 원래 왁스 원형을 수작업으로 만들던 것에서, 왁스 금형으로 소량 양산이 가능해졌고, 마침내 폼2(Form 2) 같은 3D 레진 프린터와 캐스터블 레진(Castable Resin), 또는 FDM 프린터용 로스트 왁스 전용 소재(MoldLay)인 폴리캐스트(PolyCast) 등으로 혁신

기술적 관점에서 3D 프린터는 현재 우리가 보유한 가장 진보적이고 미래지향적인 장비 중 하나입니다. 장비 접근성이 높아지고 가격이 낮아짐에 따라, 다양한 분야와 산업계가 이 기술에 적극 투자하고 있습니다. 이제 3D 프린터를 가장 활발히 활용하는 분야를 살펴보고, 이 장비들의 미래 전망을 개괄해 보겠습니다. 기업이 3D 프린팅에 투자해야 하는 이유 기업 투자를 이끄는 이점은 다양합니다. 비용 절감: 자체 3D 프린팅 비용은 외부 업체 의뢰비의 1/3~1/4 수준이며, 납기 단축과 운송비 절감 효과도 큽니다. 생산 공정 간소화:
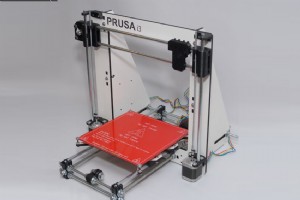
2005년 애드리안 바우어 박사의 자가 복제 FDM 3D 프린터 등장과 함께 레프랩(RepRap) 및 오픈소스 운동이 시작된 이래, 이 분야는 현재까지 비약적으로 발전해 왔습니다. 본 글에서는 성공적인 출력물을 구현하는 데 결정적인 역할을 했던 3D 프린터와 핵심 부품들을 되짚어 봅니다. 3D 프린터의 진화 FDM 기술 특허가 만료되자 오픈소스를 기반으로 한 다양한 3D 프린터 모델이 쏟아져 나왔습니다. 초기 모델들은 관형 구조에 단순한 전자 장치를 갖추고 있었으며, 대개 열전도 베드(Hot bed)가 없었습니다. 하지만 2012
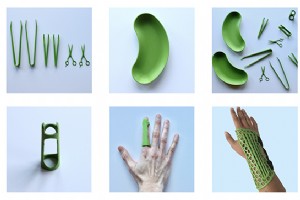
3D 프린팅은 의학 분야에 깊이 관여하고 있습니다. 하지만 많은 사람들은 이를 알지 못합니다. 2011년은 카이바 지온프리도(Kaiba Gionfriddo) 사건 덕분에 의료 분야에서 3D 프린팅이 급부상한 해로 꼽힙니다. 카이바는 기관지를 약화시켜 붕괴시키는 질병을 가지고 태어났습니다. 기관내삽관 중에도 호흡 정지 순간이 있었고 심장에도 영향을 미쳤습니다. 하지만 그린(Green)과 홀리스터(Hollister) 두 생체역학 공학 전문가의 개입으로, 카이바의 기관지에 생체적합성 장치를 설계·프린팅·연결하는 데 성공했습니다. 카이바
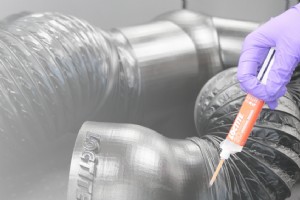
3D 프린터 사용자는 점점 더 복잡하고 큰 부품 제작을 원하지만, 지식 아닌 프린터 한계나 원피스 제작 불가능으로 제약받곤 합니다. 가장 단순하고 경제적 해결책은 부품을 분할 출력 후 접합하는 것. 아래 접착제 유형, 조인트 유형, 성공적 접합 권장사항 제시: 접착제 유형 FDM 3D 프린팅 초기엔 PLA, ABS용 일반 접착제 사용. 이 접착제들은 특정 상황(습한/추운 환경, 진동 노출)에서 접합 실패로 퇴출. 기술 진화로 3D 프린팅 전용 접착제 개발돼 위 문제 해결. 예: PrintaGlue, 30초 경화로 대부분 필라멘트
3D 프린팅은 이미 모두의 입에 오르내리며 대다수가 일반 사용자와 전문 사용자 일상 모두에 주는 이점을 인지하지만, 덜 알려진 사실은 이 기술을 보완할 기계들이 있다는 점. 여기선 레이저 커터를 다룹니다. 3D 프린터와 레이저 커터는 완전히 다른 기계로 반대 작업 수행하지만, 구성 레벨에선 유사합니다. 3D 프린터는 최종 부품과 다른 형태의 원료(필라멘트, 펠릿, 레진 등)로 3차원 물체 제작. 반면 레이저 커터는 최종 부품과 동일 형태이되 더 큰 원료(목재 시트, 강철 등) 필요, 2차원 작업만 가능. 레이저 커터(전문가용) 장점
3D FDM 프린팅에서 스풀에 노트(매듭)가 있다는 표현을 쓸 때, 완전히 잘못된 것이며 이유를 설명하겠습니다. 필라멘트 풀림 없이 수동으로 매듭 짓기는 절대 불가능. 누구나 테스트 가능: 실, 보빈 준비해 수동 감기. 과정에서 매듭 짓기 시도, 필라멘트 풀림 없이는 불가능. 이제 필라멘트 와인딩(공장 공정) 중 유사 상황 발생 확률 생각하면, 와인딩 기계를 익스트루더 아래로 통과시켜야 하므로 더더욱 불가능. 위와 같이 필라멘트 생산 공정에서 매듭 발생 불가능함이 입증됐으니, 발생할 수 있는 건 오버랩(Overlap, 겹침)입니다
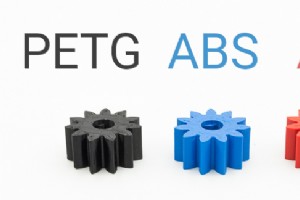
이전 글에서 PETG와 PLA 비교에 이어, 여기선 PETG, ABS, ASA 간 차이점과 유사점을 다룹니다. PETG와 ABS는 FDM/FFF 3D 프린팅 분야 최다 소비 소재군에 속합니다. PETG는 강도와 출력 용이성 균형으로, ABS는 수년간 산업계 중용으로. ASA는 점점 더 많은 사용자 유입, 특히 높은 기계적·환경적 내성 필요층에서. ABS(아크릴로니트릴 부타디엔 스티렌)는 산업계에서 각종 하우징이나 외부 부품 제작 시 플라스틱의 대명사입니다. 보통 지속적 조작 대상. ABS는 경도, 특정 화학 원소 내성, 강성, 고온
지난 목요일 7일과 금요일 8일, 갈리시아 기술 분야 주요 신생 기업들과 함께 아코루냐에서 열린 IX 라콘 네트워크(Lacon Network) 연례 행사에 참가했습니다. 우리 부스에서 3D 프린팅의 잠재력과 응용, 소재와 프린터 최신 개발품을 선보였습니다. 이번 행사도 작년과 마찬가지로 참석자와 콘텐츠 양면에서 큰 성공이었으며, 매 회 관심이 커지고 있습니다. 지역·국가 TV가 행사 주요 부분을 취재하고 여러 전시자 생방송 인터뷰를 진행했으며, 우리 공동 창업자 두 명도 포함됐습니다.
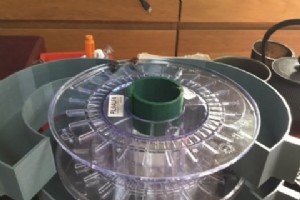
FDM 3D 프린팅을 시작하면 필라멘트 스풀을 소비하게 되고 문제에 직면합니다: 다 쓴 빈 스풀들을 어떻게 할까? 일부 제조사는 SAN(스티렌아크릴로니트릴) 등 재활용 쉬운 소재를 쓰지만, 재활용 불가하거나 폐기물 발생을 원치 않는다면 여러 재사용법이 있습니다. 수납 시스템 3D 프린팅 커뮤니티에서 가장 널리 퍼진 용도는 스풀을 수납 시스템 베이스로 쓰는 것입니다. 만들려면 서랍을 출력해 스풀에 나사로 고정만 하면 됩니다. 유명 3D 모델 저장소에 단순 2단 서랍부터 SD카드, 다양한 노즐 직경, USB 수납칸, 더 많은 공간을 위
3D 프린팅 분야는 지속 성장 중이며, 전문·가정용 모두 더 많은 사람이 모델, 시제품, 부품 제작용으로 3D 프린터를 구매합니다. FDM 또는 SLA 3D 프린터의 3차원 작동 방식은 복잡한 형상 부품 제작을 가능케 하지만, 프린터 유형(데스크톱/산업용)에 따라 달라지는 일정한 한계가 있음을 인지해야 합니다. 특히 전문 분야에서는 이 기술이 대형 부품 소량 생산 또는 중소형 부품 다량 생산에 이상적임을 고려해야 합니다. 3D 프린팅 입문 시 사용자가 스스로 물어야 할 핵심 질문: 3D 프린터를 어떤 용도로 쓸 것인가? 답은 쉽습
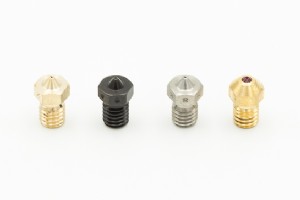
3D 프린팅 사용자들의 큰 의문 중 하나는 시판 다양한 노즐 유형 간 차이점, 상황별 선택, 사용·관리 팁입니다. 이 글과 후속 2편에서 FDM/FFF 3D 프린터 익스트루더 노즐 관련 모든 의문에 답하려 합니다. 3D 프린터 노즐 분류 노즐 분류 시 두 주요 특성 고려: 소재와 출구 직경. 출구 직경 직경 범위는 0.20mm(이미 0.15mm, 0.10mm도 존재)부터 1.2mm까지 다양. 소재 황동(브라스) 노즐: 익스트루더 노즐 최다 사용 소재. 높은 열전도율·안정성, 쉬운 가공, 저렴한 가격. 주요 단점: 섬유 함유 마모성
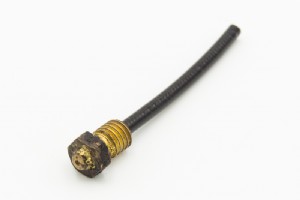
3D 프린터 노즐은 다른 소재와 접촉(마찰)하는 모든 요소처럼 사용에 따른 마모가 발생하며, 이전 글에서 언급했듯 마모 정도는 노즐 소재와 사용 필라멘트 유형에 따라 다릅니다. 마모 심각성을 감지하는 2가지 간단한 기법: 시각적 방법 마모가 심하면 노즐 팁에서 육안으로 확인 가능합니다. 다음 이미지 참고. 이미지 1: 노즐 비교 모든 출력 파라미터가 정확하고 3D 모델에 결함 없으며 노즐이 육안으론 양호해 보여도 내부가 마모돼 플라스틱 내부 난류로 기형과 불량 표면 마감 유발 가능. 이론적 방법 이 방법 적용엔 사용 중인 3D
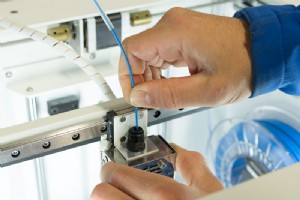
익스트루더 막힘(jam)의 주원인은 저품질 소재 사용, 불량 보관 또는 제조사 권장 범위 밖 온도 사용으로 인한 필라멘트 내 이물질입니다. 해결을 위해 다음 방법들을 권장합니다: 콜드 풀(Cold Pull) 가장 간단하고 빠른 방법입니다. 먼저 익스트루더를 막힌 필라멘트의 출력 온도까지 가열(예: PLA 190°C). 다음 유리 전이 온도 근방까지 온도 낮춤(PLA 기준 90°C 이상)으로 소재 고체화와 막힘 유발 이물질이 필라멘트와 함께 굳게 함. 이제 한 손으로 필라멘트 당기고 다른 손으로 익스트루더 고정. 필라멘트에서 이물질이
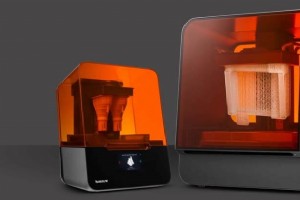
유명 SLA 3D 프린터 브랜드 폼랩(Formlabs)이 3D 프린팅 세계에 혁신을 가져왔습니다. 최적화된 제조 기술로 신형 레진 3D 프린터 Form 3와 Form 3L을 출시했습니다. 이미지 1: Form 3와 Form 3L. 출처: Formlabs Form 3와 Form 3L 모두 새로운 LFS(Low Force Stereolithography, 저력 입체조형) 출력 기술을 탑재했습니다. 선형 조명과 유연한 탱크로 액체 레진을 고체 부품으로 변환합니다. 조명 담당은 LPU(Light Processing Unit, 광처리 장치
ASA는 1970년 BASF가 Luran S 상표명으로 만든 ABS와 유사한 비정질 열가소성 테르폴리머입니다. 구조적 차이는 ASA가 아크릴 엘라스토머를, ABS가 부타디엔 엘라스토머를 쓴다는 점입니다. ASA는 장시간 야외 노출(비, 추위, 바닷물) 후에도 외관과 내충격성 유지돼 엔지니어링 플라스틱으로 불립니다. 그래서 우리 일상 제품 곳곳에 쓰입니다: 주택 부품(지붕재), 전기 설비(접속함), 자동차 부품(프론트 그릴), 장난감, 실외 구조물(파이프, 건축 프로파일) 등. 3D 프린팅에서 ASA 필라멘트 응용 ASA(아크릴로니트
색채 이론은 원하는 효과를 내기 위해 안료를 배합하는 기본 규칙 모음입니다. 기본 4개 안료 배합으로 크로마틱 레인지의 모든 색상 구현 가능. 이는 언뜻 단순해 보이지만 인쇄에서는 예술이고, 3D 프린팅에선 더 복잡합니다. Fillamentum 같은 선도 제조사들의 수년간 FDM/FFF 기술 개발로 천연 베이스 펠릿과 특정 안료 배합을 최적화해 다양한 색상 구현에 성공했으며, 다른 생산 로트에서도 정확히 동일한 색상 코드 구현까지 가능해졌습니다. Fillamentum은 제조 품질과 소재·색상 다양성으로 3D 프린팅계에서 입지 굳힌
습기는 물체가 머금은 물 또는 대기 중 수증기입니다. 모든 생물에게 물은 음식보다 더 필수적인 생존 요소지만, 무생물에게 습기는 보통 산화와 많은 소재의 열화를 유발하는 골칫거리입니다. 3D 프린팅, 구체적으로 필라멘트에서 과도한 습기 농도는 긴 문제 목록을 초래하며, 그 끝은 모두 3D 출력 실패입니다. 수분 흡수 효과로 인한 문제들: 취성 증가, 직경 증가(보우덴 익스트루더 프린터에서 문제 가능), 필라멘트 열화, 필라멘트 끊김 등. 또한 수분 흡수 필라멘트는 더 높은 익스트루전 온도를 필요로 함을 유의하세요. 출력 안 할 때는
크리스마스가 코앞으로 다가왔고, 3D 프린터로 가장 재미있고 즐거운 부분인 맞춤형 오너먼트와 선물 제작 기회가 찾아왔습니다. 크리스마스는 전 세계가 기다리는 연중 최대 축제로, 모든 곳이 조명과 화려한 장식으로 빛납니다. 며칠간 친구·가족과 모여 이야기와 선물을 나눕니다. 장식과 선물 영역에서 3D 프린팅이 빛납니다. 누구나 맞춤형 요소를 만들 수 있게 해주는 기술로, 트리 장식부터 베이킹 몰드까지 가능합니다. 3D 프린터로 만들 몇 가지 아이디어를 소개합니다: 크리스마스 트리 장식 크리스마스 트리는 이 시기 가장 대표적인 요소입니
3D 프린팅