산업 제조
제조공정
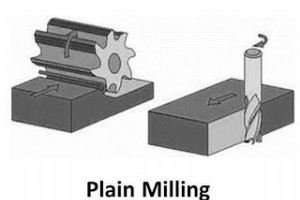
밀링 머신은 가장 범용성 높은 공작기계로, 선삭, 면삭, 슬롯, 챔퍼링 등 거의 모든 가공을 수행합니다. 대칭/비대칭 공작물 가공 모두 가능하며, 금형 산업에서 필수 장비입니다. 대표 밀링 가공 공정 플레인 밀링 (Plain Milling) - 평면 가공의 기본 커터 축이 가공면과 평행. 가장 보편적, 거의 모든 작업에 적용, 모든 밀링 머신에서 가능. 엔드 밀링 (End Milling) - 수직 축 가공 & 슬롯 커터 축이 가공면과 수직. 평면 가공 외에 슬롯, 포켓, 윤곽 가공에 주력. 엔드밀(End Mill) 사용. 갱 밀
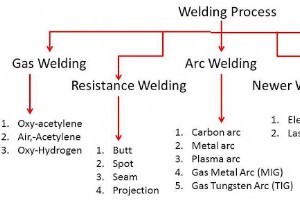
용접은 동종/이종 금속 또는 비금속을 열, 압력, 필러 재료 유무에 관계없이 접합하는 공정입니다. 영구 체결 수단으로 제조업의 근간입니다. 신소재의 미래도 용접성(Weldability)에 달렸다고 해도 과언이 아닙니다. 용접성은 융점, 열전도율, 열팽창계수, 표면 상태, 미세조직 변화 5대 요인에 의해 결정됩니다. 용접의 3대 대분류 (상태 변화 기준) 1. 압력 용접 / 플라스틱 용접 (Plastic/Pressure Welding) 모재를 소성 상태(Plastic State)로 가열 후 외부 압력으로 접합. 액체-고체 상전환 수
아크 용접의 양대 산맥인 MIG(Metal Inert Gas) 용접과 TIG(Tungsten Inert Gas) 용접의 차이점을 12가지 항목으로 비교합니다. 실무에서 공정 선택 시 판단 기준이 될 핵심 스펙만 추렸습니다. 상세 비교표 No.MIG 용접TIG 용접 1Metal Inert Gas 용접 (금속 불활성 가스)Tungsten Inert Gas 용접 (텅스텐 불활성 가스) 2금속봉 = 전극 + 필러 겸용, 공작물 = 타전극텅스텐봉 = 비소모성 전극, 필러 별도 공급 3가스 실드 메탈 아크 용접 (GMAW)가스 실드
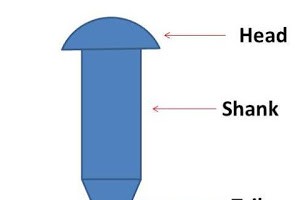
기계나 구조물에서 수많은 소부품이 결합됩니다. 접합 설계는 기계 설계만큼 중요하며, 느슨한 접합은 운전 중 파손으로 직결됩니다. 기계 접합은 영구 접합(용접, 리벳)과 비영구 접합(볼트)으로 나뉩니다. 리벳(Rivet)은 원통형 생크(Shank)와 헤드(Head)를 가진 영구 기계적 패스너입니다. 구조물, 선박, 보일러, 항공기, 배럴 등에서 구조 부재 접합에 광범위하게 쓰입니다. 분해 시 부품 파손이 불가피한 간섭 끼워맞춤(Interference Fit) 방식입니다. 리베팅(Riveting) 공정 양쪽 판에 구멍 가공 리벳 생
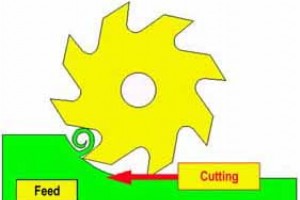
밀링은 회전 커터로 공작물에서 재료를 제거하는 가공 공정입니다. 커터 회전 방향과 이송 방향 관계에 따라 업 밀링(Up Milling, 통상 밀링)과 다운 밀링(Down Milling, 클라임 밀링)으로 나뉩니다. 업 밀링: 커터 회전 방향 ≠ 이송 방향 (공구가 이송 반대 방향으로 회전). 칩이 위로 배출. 칩 두께 0→최대 증가. 다운 밀링: 커터 회전 방향 = 이송 방향 (공구가 이송 방향과 동일하게 회전). 칩이 아래로 배출. 칩 두께 최대→0 감소. 12가지 상세 비교 No.업 밀링 (Up Milling)다운 밀
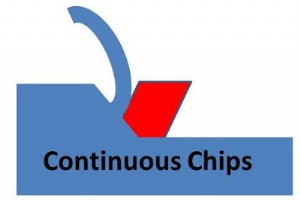
가공 과정에서 발생하는 칩(Chip)은 단순한 폐기물이 아닙니다. 칩의 형태는 가공 상태, 공구 수명, 표면 조도, 동력 소모를 진단하는 핵심 지표입니다. 공작물·공구 소재, 치수, 이송·절삭 속도, 마찰, 절삭 환경(온도, 윤활)에 따라 칩 형상이 결정됩니다. 금속 절삭 3대 칩 종류 1. 연속칩 (Continuous Chips) - 이상적 칩 특징: 연속된 리본 형태, 두께 균일, 매끄러운 표면 발생 조건: 연성 재료(알루미늄, 연강, 구리 등) + 고속 절삭 + 저마찰 + 큰 레이크 각 + 얕은 절삭 깊이 + 적정 냉각/윤활
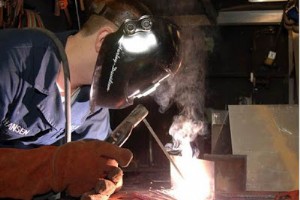
용접(Welding), 납땜(Soldering), 브레이징(Brazing)은 산업 현장에서 가장 널리 쓰이는 3대 금속 접합 공정입니다. 모두 접합이란 목적은 같지만, 온도, 강도, 용도, 필러 등에서 명확히 구분됩니다. 각 공정 개요 용접 (Welding) - 기계 산업의 주력 모재를 용융점 이상(~3,000℃)으로 가열해 필러 유무와 상관없이 융합 접합. 영구 체결, 최대 기계적 강도 확보가 목적. 가스 용접, 아크 용접, 압력/마찰 용접 등으로 세분화. 장점: 고강도 영구 접합, 홀 불필요(응력집중 적음), 경량화, 고
용접의 두 대표 주자인 아크 용접(Arc Welding)과 가스 용접(Gas Welding)의 차이점을 13가지 항목으로 비교 분석합니다. 열원, 온도, 강도, 효율, 비용 등 실무 판단에 필요한 모든 기준을 담았습니다. 상세 비교표 No.아크 용접 (Arc Welding)가스 용접 (Gas Welding) 1전기로 아크 발생시켜 열원 확보아세틸렌, 수소 등 연료 가스 연소열 이용 2고온 발생 (~6,000℃), 가스 용접보다 높음상대적 저온 (~3,600℃) 3가스 용접보다 강한 접합부 형성상대적으로 약한 접합부 4표면
지난 글에서 용접, 브레이징, 납땜을 비교했는데, 오늘은 용접(Welding)과 브레이징(Brazing)의 차이점을 심층 분석합니다. 두 공정 모두 금속 접합에 쓰이지만 적용 조건과 특성이 크게 다릅니다. 가장 본질적인 차이는 모재 용융 여부입니다. 용접: 모재를 용융점 이상으로 가열하여 접합 (약 3,600℃) 브레이징: 모재를 용융점 미만으로 가열하고 필러(브레이즈)로 접합 (약 600℃) 상세 비교표 (9가지 핵심 항목) 항목용접 (Welding)브레이징 (Brazing) 1. 접합 원리모재를 용융시켜 필러 유무와
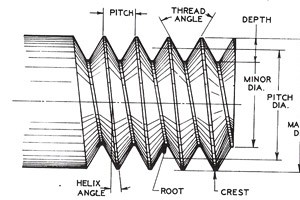
선반으로 나사를 가공하는 방법을 알기 전에, 나사(Thread)의 정의를 명확히 해야 합니다. 나사는 원통 또는 원뿔 면을 따라 형성된 나선형 홈(Helical groove) 또는 마루와 골(Crest & Root)의 연속입니다. 기술적으로는 균일한 단면을 가진 나선형 마루가 실린더나 콘을 감싼 형태로 정의됩니다. 나사는 외부 나사(External/Male)와 내부 나사(Internal/Female)로 나뉘며, 체결용, 동력 전달용, 회전→직진 운동 변환용 등으로 쓰입니다. 나사 핵심 용어 피치(Pitch): 인접한 두 나사산의
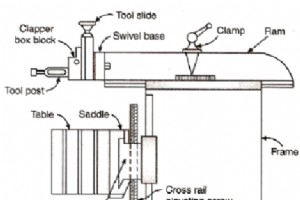
셰이퍼 머신은 단일 점 절삭 공구가 공작물 위에서 왕복 운동하며 수평·수직 평면을 가공하는 공작기계입니다. 전진 스트로크(절삭)와 후퇴 스트로크(복귀) 두 단계로 작동하며, 절삭은 전진 시에만 일어납니다. 작동 원리: 퀵 리턴 메커니즘 (QRMM) 핵심은 퀵 리턴 메커니즘(Quick Return Motion Mechanism)입니다. 전진(절삭)은 저속, 후퇴(복귀)는 고속으로 동작하여 유휴 시간 최소화, 가공 속도 향상을 실현합니다. 주요 구성 부품 베이스(Base): 중공 주철 주물로 진동 흡수(댐퍼) 역할, 절삭유 탱크 겸
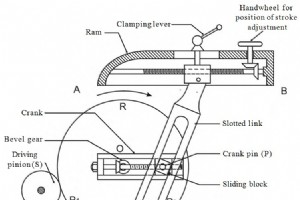
지난 글에서 셰이퍼 머신의 작동 원리, 구조, 용도 등을 다뤘습니다. 셰이퍼는 평면, 홈, 키웨이 등을 가공하는 공작기계입니다. 구동 방식, 램 위치/운동, 테이블 설계, 절삭 스트로크 방향 등에 따라 다양하게 분류됩니다. 1. 구동 메커니즘별 분류 크랭크 타입 (Crank Type) - 가장 보편적 불 기어의 회전 운동을 크랭크 기구로 램의 왕복 운동으로 변환합니다. 램 끝에 공구 헤드가 장착되어 절삭합니다. 왕복 스트로크 길이가 공구 이동 길이와 동일합니다. 구조가 단순하고 신뢰성이 높아 가장 널리 쓰입니다. 기어 타입 (Ge
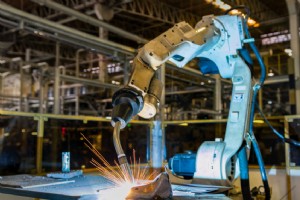
용접하면 흔히 두 금속 부품을 접합하는 공정을 떠올리지만, 실제로는 세라믹, 플라스틱 등 비금속 소재의 접합에도 널리 활용됩니다. 제조업에서 접합(Joining)과 조립(Assembly)은 핵심 공정입니다. 접합 vs 조립 접합(Joining): 용접, 브레이징, 납땜, 접착 등으로 영구적으로 결합하며 분해가 어렵습니다. 항공우주, 자동차, 오일·가스 등 주요 산업의 핵심 공정입니다. 파이프·탱크가 용접이 아닌 다른 방식으로 접합된다면 누유·파열 위험이 큽니다. 조립(Assembly): 볼트, 너트, 체결부로 분해 가능한 결합을
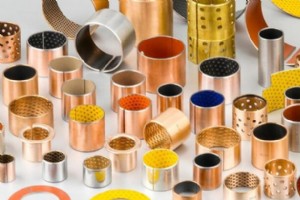
자가윤활 부싱(Self-lubricating bushings)은 윤활유 공급이 불가능하거나 최소화해야 하는 환경에서 베어링이 작동해야 할 때 사용됩니다. 고체 윤활막이 상대 부품과 직접 접촉하며 마찰면을 보호·윤활하여 베어링 수명 연장과 신뢰성 향상을 동시에 달성합니다. 부싱 MFG(Bushing MFG) 소개 2006년 설립된 저장 부싱 MFG 유한공사(Zhejiang Bushing MFG Co., Ltd.)는 부싱 전문 제조업체로, 무급유 베어링(Oil-free bearings)을 주력 제품으로 합니다. 청동, 황동, 플라스틱
21세기 글로벌화와 기술 혁명의 물결 속에서 세계는 지구촌으로 통합되었고, 소비자의 니즈·원츠·선호도는 끊임없이 진화하고 있습니다. 기업들은 생존과 성장을 위해 생산성 극대화와 고객 만족도 제고를 동시에 추구해야 하는 과제에 직면했습니다. 이러한 흐름 속에서 사람의 노동력을 기계로 대체하는 자동화 투자가 가속화되었고, 수직 폼 필 실(Vertical Form Fill Seal, VFFS) 포장기는 포장 산업의 핵심 설비로 확고히 자리잡았습니다. VFFS 포장기란? VFFS 포장기는 롤 필름(롤 스톡)에서 포장 백을 성형·충전·밀봉

먼저 못 제조 기계의 기본 작동 원리와 다양한 기능, 응용 분야에 대해 전반적으로 살펴보겠습니다. 이름에서 알 수 있듯 이 기계의 주된 기능은 못(nail)을 제조하는 것입니다. 그렇다면 못 제조 기계는 실제로 어떻게 작동할까요? 인증된 코일에서 와이어를 인출하여 기계에 투입합니다. 그리퍼 다이가 와이어를 단단히 고정합니다. 와이어가 설정된 길이로 절단·성형됩니다. 기계식 해머가 와이어 상단을 타격하여 못 머리를 형성합니다. 각 구성 요소는 저마다 정해진 기능을 수행하며, 이 모든 요소가 유기적으로 결합되어 높은 생산성을 구현합
제품용 부품을 설계하고 제조할 때 고려해야 할 제조 방식은 여러 가지가 있습니다. 그중 가장 일반적인 두 가지 방법은 CNC 가공과 사출 성형입니다. 두 방식 모두 다양한 플라스틱 부품 제작에 적합하지만, 각각 뚜렷한 장단점을 가지고 있습니다. 이 가이드에서는 CNC 가공과 사출 성형을 비교하여 제품 개발에 더 적합한 공정이 무엇인지 판단하는 데 도움을 드립니다. CNC 가공이란? CNC(Computer Numerical Control, 컴퓨터 수치 제어) 가공은 원하는 재료의 블록에서 시작하여 컴퓨터 제어 하에 절삭 공구를 사용
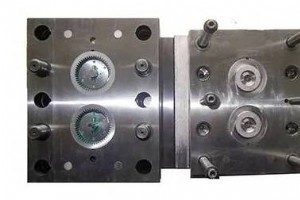
플라스틱 사출이 무엇이고 플라스틱 사출 성형 공정이 무엇인지 일반적·간략 소개로 시작하겠습니다. 기본 개념 명확히 이해한 후 심층 개념으로 넘어가겠습니다. 효과적·효율적 이해 위해 기본 개념부터 시작하는 게 중요합니다. 첫째, 플라스틱 사출 성형은 다양한 제품 제작에 쓰입니다. 주로 플라스틱 병뚜껑, 장난감, 악기 특정 부품, 소형 테이블, 기계 부품 세트, 다양한 용기 포함. 플라스틱 사출이 이 세계에서 매우 중요한 역할 수행함이 명백. 게다가 현대 글로벌화 시대, 기술 발전이 세계 완전 혁신시킨 지금, 플라스틱 사출은 이 빠르게

종이봉투 제조기의 첨단 기술 기능에 대한 심층적 통찰에 앞서, 먼저 우리 일상에서 종이봉투와 그 사용에 관한 일반적이고 기본적인 개념을 짚어보겠습니다. 종이봉투란 기본적으로 무엇인지부터 시작해 보겠습니다. 종이봉투는 일상용품으로 간주되어 우리 일상에서 끊임없이 쓰입니다. 무언가 들고 다닐 때나 쇼핑·식료품점 갈 때 항상 종이봉투가 있습니다. 휴대가 간편하고 휴대성이 좋아 일상용품으로 매우 흔합니다. 식료품, 의류, 기타 소소한 물품 운반 시 큰 편의를 제공합니다. 운반 편의성 덕분에 운송 시 큰 용이함으로 여겨집니다. 소비재 운반
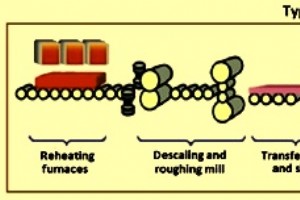
두께 200mm 이상의 연속 주조 슬래브를 사용하여 열간 압연 스트립을 만듭니다. 슬래브를 단 몇 밀리미터 두께의 시트/플레이트로 변환하는 것이 평판 강재 압연에서 가장 중요한 단계입니다. 작업은 열간 압연기(HSM)에서 수행됩니다. 열간 압연 코일은 취급과 운반이 용이하도록 코일 형태로 생산된 신장된 강판/플레이트(스트립)입니다. 요즘 열간 압연기는 재래식 열간 압연기이거나 연속 주조 박판 압연용 스트립 밀입니다. 재래식 HSM의 주요 기능은 반제품 슬래브를 압연 온도로 재가열한 다음 대형 모터로 구동되는 일련의 압연 밀 스탠드
제조공정