산업 제조
제조공정
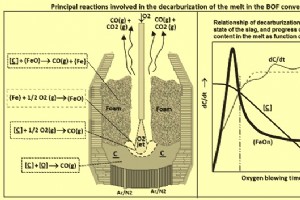
기본산소로(BOF) 슬래그 폼핑 기본산소로(BOF) 제강에서 초음속 산소(O₂) 제트가 뜨거운 금속 욕조 표면에 분사됩니다. 욕조 내 불순물 원소인 탄소(C), 규소(Si), 망간(Mn), 인(P)이 주입 O₂에 의해 산화돼 CO(일산화탄소), CO₂(이산화탄소), SiO₂(실리카), MnO(산화망간), P₂O₅(오산화인), 산화철 형태로 욕조에서 제거됩니다. 기체 산화물(90% CO, 10% CO₂)은 소량 FeO와 석회(CaO) 분진과 함께 로 상부에서 배출. 다른 액체 산화물은 첨가 플럭스와 녹아 액체 슬래그 형성, 욕조 정련
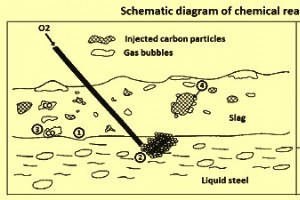
전기로 슬래그 폼핑(Foaming of Slag in EAF) 슬래그 폼핑(거품 슬래그 형성)은 현대 전기로(EAF)에서 중요하고 필수적인 관행이 되었습니다. 좋은 폼핑 슬래그는 공정 효율과 여러 이점에 크게 기여하기 때문입니다. 슬래그 폼핑 품질은 EAF 제강 공정의 중요 요소로, 액체 욕조 열이 EAF 벽으로 손실되지 않게 보장합니다. 슬래그 폼은 넓은 표면적 형성과 용탕-대기 직접 접촉 차단으로 EAF 제강에 이롭습니다. 슬래그 폼핑은 유용하면서 경제적인 기술입니다. 에너지 절약뿐 아니라 여러 이점으로 널리 쓰입니다: (1)

콘스틸 전기로 공정 콘스틸(Consteel) 공정은 특허받은 혁신적 에너지 절약 기술로, 전기로(EAF) 스크랩 예열을 위해 인터스틸 테크놀로지(Intersteel Technology Inc., 미국 노스캐롤라이나 샬럿, 1994년부터 테킨트/테노바 그룹 소속)가 개발했습니다. 첫 산업 적용은 1989년 게르다우-아미스틸 샬럿(미국)에서 이뤄졌으며, 이후 꾸준히 산업계 수용이 확대돼 현재 콘스틸 EAF 공정은 검증되고 신뢰받는 제강 기술입니다. 에너지·원료 효율 극대화, 쉬운 조작·유지보수, 환경 친화성을 모두 갖췄습니다. 콘스틸
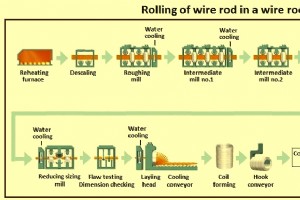
와이어 로드 압연의 중요 측면 와이어 로드는 강 빌렛을 열간 압연해 생산하는 원형 단면의 강재입니다. 와이어 로드는 2차·3차 가공 공정을 거쳐 최종 제품으로 만들어지며, 이 최종 제품들은 여러 산업 분야에서 핵심 부품으로 쓰입니다. 최근 몇 년간 와이어 로드 생산 기술 개발은 사용자들의 품질 요구 증대에 의해 주도되어 왔습니다. 주요 용도로는 자동차 타이어 보강용 스틸 코드(황동/청동 도금 비드 와이어, 코드 와이어), 고강도 케이블, 현수교·도로용 아연도금 와이어, 철도 분기기, 스프링 와이어, 프리스트레스트 콘크리트 보강재(P
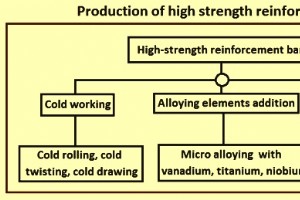
고강도 철근의 생산과 특성 지난 몇십 년간 철근콘크리트 구조물에는 대부분 항복강도 415MPa(415N/mm²) 철근이 보, 거더, 기둥에 쓰였고, 특수 모멘트 저항 골조에 속하지 않는 기둥에는 간혹 500MPa급이 사용되었습니다. 하지만 현재는 고층 콘크리트 건물과 내진 설계가 중요한 구조물에서 415MPa급을 대체해 고강도 철근이 널리 쓰이고 있습니다. 이는 지진 하중에 효과적으로 대응하기 위함입니다. 일반적으로 고강도 철근은 항복강도(YS) 500MPa 이상인 철근으로 정의됩니다. 일본에서는 내진 부재에 항복강도 690MPa급
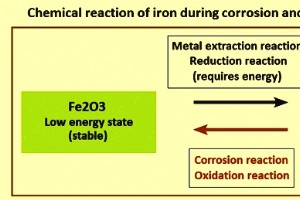
탄소강의 부식 ISO 8044:2010에 따르면, 부식은 금속과 그 환경 사이의 물리화학적 상호작용으로, 금속 특성의 변화를 초래하며, 이들이 부분인 금속, 환경, 또는 기술 시스템의 중대한 기능적 손상을 초래할 수 있다. 금속 또는 시스템 특성의 변화가 바람직하지 않은 결과를 초래할 때 부식이 관찰됩니다. 이는 단순한 외관 손상에서부터 큰 경제적 손실을 초래하고 사람들에게 위험을 줄 수 있는 기술 시스템의 완전한 고장에 이르기까지 다양합니다. 부식은 금속이 환경과 직접 화학적 및 전기화학적으로 반응하여 파괴되거나 열화되는 것으로
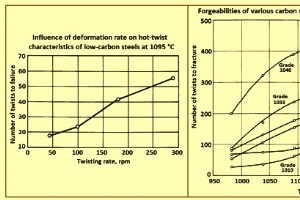
탄소강 및 합금강의 단조 탄소(C)강 및 합금강의 단조는 소재를 원하는 부품 형상으로 성형하면서, 단조 소재의 주조 구조를 정제하고, 수축 공극을 치유하며, 소재의 기계적 특성을 개선하는 금속 가공 공정입니다. 후속 기계 가공량도 줄어들지만, 이는 완제품 형상과 사용되는 단조 공정에 따라 달라집니다. 주조 잉곳은 단조의 전통적인 시작점입니다. 잉곳에서 직접 단조하거나, 잉곳에서 열간 가공된 블룸이나 빌렛에서 단조합니다. 연속 주조 강철의 광범위한 사용으로, 연속 주조 제품이 이제 일반적으로 초기 소재로 사용됩니다. 주조 잉곳 외에도
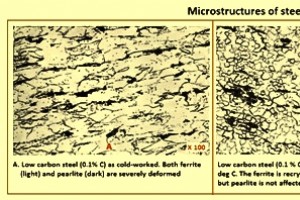
강철의 어닐링 금속이 냉간 가공(상온 변형)되면 변형으로 인한 전위 밀도 증가로 미세조직이 심하게 왜곡됩니다. 냉간 가공은 가공 경화 또는 변형 경화라고도 합니다. 금속이 냉간 가공되면 강도와 경도는 증가하는 반면 연성은 감소합니다. 결국 파손 위험 없이 추가 성형 작업을 수행하기 위해 어닐링이 필요합니다. 또한 일부 강철은 주로 냉간 가공으로 강화됩니다. 이 경우 강철이 사용 중에 눈에 띄게 연화되지 않는 것이 중요합니다. 높이 왜곡된 미세조직을 가진 냉간 가공 강철은 고에너지 상태에 있으며 열역학적으로 불안정합니다. 어닐링은 냉
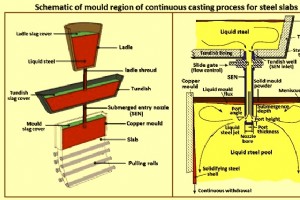
연속 주조 몰드 연속 주조 공정에서 용강은 레들에서 턴디시를 거쳐 몰드로 흐릅니다. 몰드는 연속 주조 공정의 심장부로서 공정 효율과 스트랜드 품질에 매우 중요한 역할을 합니다. 최종 주조 형상과 스트랜드 표면 품질이 몰드에서 결정됩니다. 몰드 내 조건이 올바르지 않으면 스트랜드 품질을 나중에 보정할 수 없습니다. 몰드에 들어가면 용강은 수냉식 구리 몰드 벽에 닿아 응고되어 고체 쉘을 형성합니다. 몰드는 기본적으로 고순도 구리 합금으로 제작된 수냉식 내벽을 포함하는 개방형 박스 구조입니다. 블룸, 빌렛, 라운드 빔 블랭크, 슬래브,
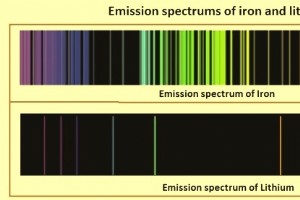
발광 분광 분석을 이용한 금속 분석 발광 분광 분석 기술은 1800년대 중반의 실험에서 시작되었지만, 여전히 원소 분석을 수행하는 가장 유용하고 유연한 수단 중 하나로 남아 있습니다. 자유 원자는 에너지 환경에 놓이면 일련의 좁은 파장 구간에서 빛을 방출합니다. 이 구간들을 방출선이라고 하며, 이들이 만드는 패턴을 방출 스펙트럼이라고 하는데, 이는 해당 원자의 고유한 특성입니다. 선들의 강도는 일반적으로 이를 생성하는 원자의 수에 비례합니다. 시료 중 원소의 존재는 여기 광원에서 해당 원소의 특성선 하나 이상이 나타남으로써 확인되며
크로스컨트리 압연기 강철 압연과 주요 설비 대부분 강철 제품은 연속 주조기 주조품으로부터 일련 압연과 마무리 조작 통해 압연됩니다. 두 롤 직경 같고 축 동일 평면 상 반대 방향 동일 회전속도 회전, 압연 재료 기계적 특성 균질, 롤 힘만 작용할 때 단순 압연이라 함. 압연은 가장 중요한 금속 성형 공정. 철/비철 금속 합금 95% 이상 가용 형상 압연으로 가공. 압연 금속 가용 형상: 판, 시트, 스트립, 포일, 레일/빔/채널/앵글/바/로드/이음매 없는 파이프 등 다양한 형강. 두 일반 압연 공정: 열간 압연, 냉간 압연. 열간
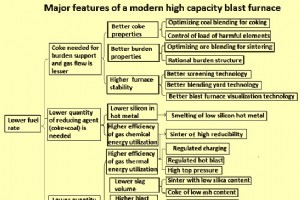
현대 대용량 고로 주요 특징 일관제철소 성능은 제선 설비 성능에 크게 의존. 일관제철소에서 고로(BF) 선철(HM) 생산은 전 세계 철강 제선 선호 루트. 강 생산 단가는 고로 선철 단가에 크게 의존. 따라서 고로는 제철소 매우 중요한 설비. 현대 고로는 대용량으로 큰 유효 부피 가짐. 많은 첨단 기술적 특징 보유. 첨단 기술 특징으로 더 높은 캠페인 수명과 더 나은 생산 지표 달성. 더 큰 간접 환원대와 더 작은 비표면적 가져 가스 이용 효율 향상, 열손실 감소, 연료율 저감 효과. 현대 대용량 고로 코크스율, 석탄율, 연료율 보
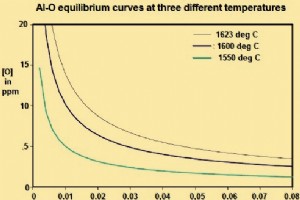
페로합금(Ferroalloys)은 철(Fe)과 실리콘(Si), 망간(Mn) 등 다른 원소 한 가지 이상이 높은 비율로 합금된 물질입니다. 이들은 취성이 있어 직접 제품 제조용으로 부적합합니다. 페로합금은 제강 공정의 중요한 원자재로, 주로 강의 탈산(Deoxidation)과 합금화(Alloying)에 사용됩니다. 페로합금은 순수 원소보다 낮은 용융 온도 범위와 낮은 밀도를 가져 순수 원소보다 용융 강에 더 쉽게 혼입됩니다. 페로합금은 용융 강에 첨가되어 용융 강 내 과잉 산소(O₂) 제거인 탈산 공정을 수행합니다. 산소에 대한 친화
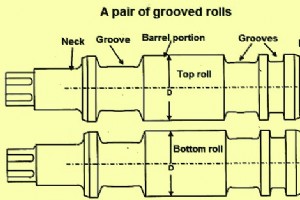
압연기 롤 야금학 롤은 압연기에서 압연 재료 단면을 줄이는 데 쓰이는 도구나 기구입니다. 고응력 도구이며 마모 대상입니다. 형강과 평제품 압연 모두에 필요합니다. 최근 압연 기술이 극적으로 개선되고 변했지만 롤은 항상 압연기 가장 중요한 부품으로 남았습니다. 롤 무게는 밀 유형과 크기, 롤 유형에 따라 다를 수 있습니다. 압연 중 롤은 고하중을 받고 롤과 압연 재료 사이 접촉면이 마모됩니다. 압연 제품 프로파일에 따라 롤 바디는 평제품(판, 스트립) 압연용 매끄러운(평면) 것일 수도 있고, 형상 재료(형강) 압연용 홈 가공된 것일
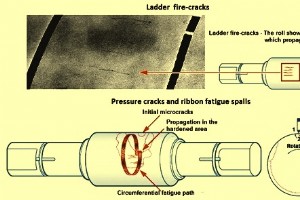
압연기 롤 이상과 파손 롤은 압연기에서 압연 재료의 단면과 형상을 줄이는 데 쓰이는 교체 부품입니다. 압연기에서 고응력 부품이며 마모 대상이 됩니다. 평제품 압연기와 형강 압연기 모두에서 쓰입니다. 롤은 압연기에서 가장 중요한 부품이며 압연기 성능은 롤 품질과 성능에 크게 의존합니다. 롤은 혹독한 조건에서 작동하며 내마모성, 인성 등 여러 특성의 최적 조합이 요구됩니다. 압연 중 롤은 고하중을 받으며 롤과 압연 재료 사이 접촉면이 마모됩니다. 또한 롤은 압연 중 일반적으로 노출되는 기계적, 열적 변동을 견딜 수 있어야 합니다. 따라
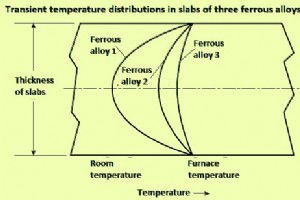
로 내 연료 연소와 열전달 로는 피가열물(로에서 가열할 재료) 가열과 화학 반응을 위해 열이 필요합니다. 열에너지의 세 가지 공급원은 (i) 연료 연소, (ii) 전기 에너지, (iii) 발열 반응을 통한 화학 에너지입니다. 전열로를 제외하면 이 열 요구량(화학 에너지 제외)은 연료 연소로 충족됩니다. 연료는 기체 연료(코크스 오븐 가스, 고로 가스, 전로 가스 같은 부생가스, 천연가스, LPG 등), 액체 연료(중유, 타르 등), 고체 연료(석탄, 코크스 등)일 수 있습니다. 연소 기초 모든 연료는 위치 에너지를 포함합니다. 연
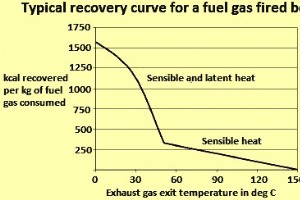
폐열 회수 기술 폐열은 공정에서 빠져나가 대기로 들어가는 공기, 배기가스, 공정 제품의 폐스트림과 관련된 에너지입니다. 다양한 공정에서 생성되지만 실질적 용도에 투입되지 않고 대기로 손실되거나 낭비되는 에너지입니다. 경제적 방식으로 유용한 목적을 위해 일부 에너지 분율을 회수할 수 있을 만큼 충분히 높은 온도에서 공정에서 배출되는 에너지입니다. 폐열 정의에서, 열을 운반하는 폐스트림이 결국 대기나 지하수와 혼합되어 이들 스트림 내 에너지가 유용 에너지로 이용 불가능해진다는 것이 내포되어 있습니다. 환경에 의한 폐에너지 흡수는 종종
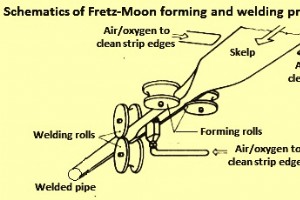
용접관 생산 공정 강관은 한 위치에서 다른 위치로 유체 또는 유동화된 제품을 이송하는 데 주로 사용되는 긴 중공 튜브입니다. 주로 두 가지 구별되는 생산 공정으로 생산되며, 그 결과 용접관 또는 이음매 없는 강관이 됩니다. 용접 강관은 종심(longitudinal seam) 또는 나선심(spiral/helical seam)으로 생산됩니다. 이 관들의 직경은 약 6mm~2,500mm 범위이며 벽 두께는 0.5mm~약 40mm 범위입니다. 용접관 생산의 기재는 압연 평판 제품으로, 관 생산 공정, 관 치수 및 용도에 따라 열간 압연(H

철근(Rebar) 생산을 위한 템프코어(Tempcore) 공정은 열간 압연된 철근이 압연기의 최종 압연 스탠드(Stand)에서 나온 직후 물로 표면을 집중적으로 담금질(Quenching)하고, 이후 공랭 과정에서 코어(Core)에 남아 있는 열이 방출되면서 담금질된 표면층이 셀프 템퍼링(Self-tempering)되는 특허 공정입니다. 템프코어 공정은 1970년대 초 벨기에 리에주(Liege)의 금속학 연구 센터(Centre de Recherche Metallurgiques, CRM)에서 개발된 열기계적 공정 중 하나로, 미세 합금
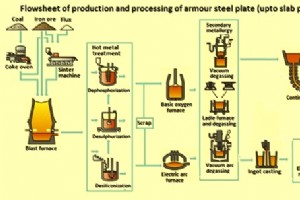
장갑강의 생산 및 가공 오늘날 저중량으로 관통탄(AP)을 격파할 수 있는 경량 장갑 기술 개발이 가속화되고 있습니다. 이러한 노력의 다수는 알루미늄과 티타늄 같은 저밀도 금속 적용을 포함하지만, 강 합금은 사용 가능한 장비와 인력으로 상업 및 군사 작전 지역에서 장갑 부품을 제작할 수 있다는 능력 때문에 많은 탄도 및 구조적 용도에서 여전히 경쟁력이 있습니다. 이는 강재 솔루션의 주요 장점입니다. 강재는 높은 밀도에도 불구하고 인성, 용이한 구득성, 저비용, 주조성, 용접성 등의 특성으로 인해 가장 종합적인 성능을 발휘하는 장갑 소
제조공정