산업 제조
제조공정
비전통 가공 공정 (Non-Traditional Machining Process) 오늘은 비전통 가공 공정의 필요성, 종류, 장단점에 대해 알아보겠습니다. 가공은 금속 성형 및 형상 가공에서 가장 중요한 공정 중 하나입니다. 거의 모든 제조 공정에 사용됩니다. 전통적 가공 공정에서는 공구가 공작물과 직접 접촉합니다. 공구 마모, 복잡한 형상 가공 비효율, 낮은 표면 조도 등 전통적 가공의 많은 단점과 한계가 있습니다. 전통적 가공은 공작물 경도에 의해 제한됩니다. 전통적 가공으로 경질 표면을 가공하려면 더 단단한 공구 재료가 필요한
열간 가공과 냉간 가공의 차이점 오늘은 열간 가공(hot working)과 냉간 가공(cold working)의 주요 차이점에 대해 설명하겠습니다. 둘 다 금속 성형 공정입니다. 금속의 소성 변형이 재결정 온도 이상에서 수행되면 열간 가공, 재결정 온도 이하에서 수행되면 냉간 가공이라고 합니다. 이 외에도 많은 차이점이 아래에 설명되어 있습니다. 순번 냉간 가공 (Cold Working) 열간 가공 (Hot Working) 1 재결정 온도 이하 온도에서 수행 재결정 온도 이상 온도에서 수행 2. 재결정 온도 이하
단조 vs 주조 (Forging vs Casting) 오늘은 단조(Forging)와 주조(Casting)의 차이점에 대해 설명하겠습니다. 주조와 단조는 모두 금속 성형 및 형상 가공의 산업 공정입니다. 다른 공정은 다른 조건에서 사용됩니다. 주조와 단조의 주요 차이점은 주조에서는 금속을 반드시 가열하여 액체 상태로 만든 후 몰드에 주입하지만, 단조에서는 열을 가하든 안 가하든 압력을 가해 원하는 형상으로 변형시킨다는 점입니다. 단조에서 금속을 예열하더라도 액체 상태로는 만들지 않습니다. 하지만 이 두 용어를 구별하기 전에 주조가 무
모래 물성 (Sand Properties) 이 글에서는 몰딩 공정에서 바람직한 모래의 물성에 대해 알아보겠습니다. 본론에 앞서 몰딩은 매우 고온에서 수행된다는 기본 개념을 이해해야 합니다. 따라서 몰딩 재료는 높은 내화도(refractoriness)를 가져야 합니다. 금속/비금속 재료 모두 몰드 제조에 사용할 수 있지만, 모래는 몰딩에 가장 많이 사용되는 비금속 재료입니다. 높은 내화도와 고온에서의 화학적 안정성을 가집니다. 쉽게 구할 수 있고 저렴하며 형상 가공이 쉽습니다. 한 가지 의문이 들 수 있습니다. 내화도만이 모래가 선
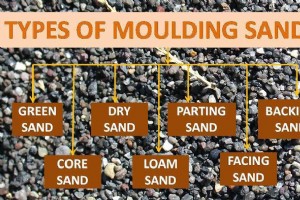
몰딩 공정용 모래의 종류 이 글에서는 몰딩 공정에 사용되는 모래의 종류에 대해 알아보겠습니다. 모래는 몰딩에 가장 많이 사용되는 비금속 재료입니다. 실리카 모래는 우수한 내화도와 다공성을 가져 몰드 제조에 바람직합니다. 고온에서도 높은 강도를 가져 몰드 제조에 가장 유용한 재료입니다. 기본적으로 몰딩 모래는 실리카에 물, 점토, 일부 바인더를 혼합한 것입니다. 공정마다 다른 종류의 모래를 사용합니다. 용도에 따라 몰딩 모래는 다음과 같이 나눌 수 있습니다. 1. 그린 샌드 (Green Sand) 자연사(natural sand)
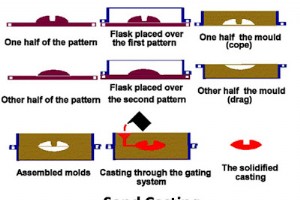
주조의 종류 (Types of Casting) 이 글에서는 제조 산업에서 사용되는 주조 공법의 종류에 대해 알아보겠습니다. 주조는 주로 중공업에서 사용되는 주요 제조 공정입니다. 터빈 외장, 선반 베드, 밸브 케이싱, 수력 터빈 블레이드, 펠턴 휠, 프랜시스 러너 등 주요 기계의 대부분의 부품이 주조로 제작됩니다. 주조 제품은 단조품에 비해 강도가 낮지만, 이 기술로 매우 복잡한 형상도 주조할 수 있습니다. 주조는 다양한 형상과 재료에 널리 사용됩니다. 다양한 형상과 재료에 사용되는 다양한 주조 방법이 있습니다. 주조에는 다음과

주조 결함의 종류 이 글에서는 주조 결함의 종류, 원인, 해결책에 대해 알아보겠습니다. 결함은 모든 공학적 공정에서 흔한 현상입니다. 어떤 공정이든 한계가 있어 결함을 유발합니다. 적절한 설계와 몰딩으로 결함 없는 주조품을 얻을 수 있지만, 제어 한계와 인적 개입으로 인해 결함이 일반적으로 발생합니다. 작업에 적절한 주의를 기울이면 주조 결함을 최소화할 수 있습니다. 일반적으로 적절한 주조 제품도 약간의 결함을 가지므로, 주조 업계에서는 이러한 결함을 최소화하기 위한 연구가 진행 중입니다. 이러한 주조 결함은 초음파 검사, 방사선
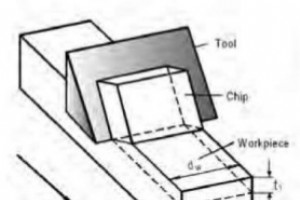
직교 절삭과 경사 절삭의 차이점 오늘은 직교 절삭(orthogonal cutting)과 경사 절삭(oblique cutting)의 차이점에 대해 논의하겠습니다. 직교 절삭이란 무엇인가? 경사 절삭이란 무엇인가? 금속 절삭은 일반적으로 가공(machining)으로 알려져 있으며, 제조 산업에서 가장 흔한 현상입니다. 크고 작은 모든 제품은 최종 제품을 얻기 위해 가공 공정을 거칩니다. 따라서 금속 절삭의 기본 유형에 대한 지식은 매우 중요합니다. 금속 절삭을 이야기할 때 직교와 경사라는 두 용어가 떠오릅니다. 이 둘은 공구의 이송 각
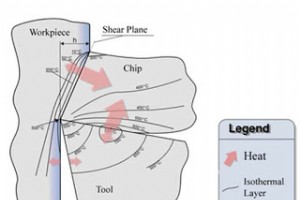
공구 마모 (Tool Wear) 오늘은 공구 마모의 메커니즘, 종류, 특히 플랭크 마모(flank wear), 크레이터 마모(crater wear), 노즈 마모(nose wear)에 중점을 두고 논의하겠습니다. 공구 마모는 금속 절삭에서 흔한 현상입니다. 공구 마모를 논하기 전에 공구가 어떻게 파손되는지 알아야 합니다. 절삭 공구는 다음 세 가지 조건으로 인해 파손됩니다. 과도한 충격과 힘으로 인한 공구 파손 플라스틱 변형 또는 공구의 화학적·물리적 상태 변화로 인한 마모 플랭크 마모, 크레이터 마모 같은 점진적 마모 처음
지그와 픽스처 (Jigs and Fixtures) 오늘은 지그(Jig)와 픽스처(Fixture)가 무엇인지, 작동 원리, 장점, 그리고 둘의 차이점에 대해 논의하겠습니다. 논의에 앞서 먼저 지그와 픽스처의 개념을 이해해야 합니다. 가공은 공구를 사용하여 이동하거나 고정된 공작물에서 금속을 제거하는 과정입니다. 이 공정은 선반, 밀링, 드릴링 등의 공작기계에서 수행됩니다. 공작물이 작고 단순하면 기계에 쉽게 장착할 수 있어 공작물을 고정하는 별도 메커니즘(픽스처 개념)이나 공구를 가이드하는 메커니즘(지그 개념)이 필요하지 않습니다.
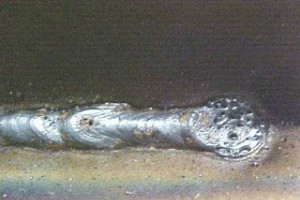
용접 결함의 종류 오늘은 용접 결함의 종류, 원인, 검사, 해결 방법에 대해 알아보겠습니다. 결함은 모든 제조 공정에서 흔히 발생하는 현상입니다. 이는 공정의 한계와 인적 요인 때문입니다. 결함 없는 용접 접합부를 만드는 것은 불가능하지만, 적절한 예방 조치를 통해 어느 정도 줄일 수 있습니다. 오늘은 모든 종류의 용접 결함에 대해 알아보겠습니다. 용접 후 접합부 강도를 약화시키는 결함들이 발견되는데, 이를 용접 결함이라 합니다. 주요 용접 결함은 다음과 같습니다. 기공 (Porosity) 가장 일반적인 유형입니다. 용접부에 기
납땜과 용접의 차이점 오늘은 용접(welding)과 납땜(soldering)의 주요 차이점에 대해 설명하겠습니다. 둘 다 금속 접합 공정이지만 용도에 따라 서로 다릅니다. 기본적으로 용접은 기계적 응력과 하중을 견딜 수 있는 접합을 만드는 데 사용되며, 금속 간에 매우 강한 접합을 형성합니다. 반면 납땜은 콘덴서, 저항기 같은 작은 전기 부품을 전자 패널에 접합하는 데 사용됩니다. 납땜의 주 기능은 전기적 부하를 견딜 수 있는 전기적으로 강한 접합을 만드는 것입니다. 참고: 용접과 브레이징의 차이점도 함께 읽어보세요 이 두 공정
납땜과 브레이징의 차이점 납땜(soldering)과 브레이징(brazing)은 모두 서로 다른 접합 조건에서 사용되는 금속 접합 공정입니다. 두 공정 모두 보충재를 사용하고 임계 온도 이하에서 수행되기 때문에 구별하기가 혼란스러울 수 있습니다. 오늘은 납땜과 브레이징의 차이점을 명확히 설명하여 두 공정을 확실히 이해할 수 있도록 하겠습니다. 가장 기본적이고 주요한 차이점은 납땜은 전기적 부하를 견딜 수 있는 전기적으로 강한 접합을 만드는 데 사용되고, 브레이징은 기계적 하중과 응력을 견딜 수 있는 기계적으로 강한 접합을 만드는 데
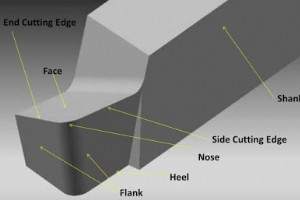
단일 절삭 공구 (Single Point Cutting Tool) 오늘은 단일 절삭 공구의 기하학과 지정 방법에 대해 논의하겠습니다. 단일 절삭 공구는 금속 절삭 산업에서 원하는 형상을 만들기 위해 널리 사용됩니다. 선반과 셰이퍼 가공에서 터닝, 페이싱, 챔퍼링, 보링, 셰이핑 등의 작업에 사용됩니다. 이 절삭 공구는 단일 절삭점을 가지고 있어 공작물 표면을 문질러 가공합니다. 오늘은 이 공구의 기하학과 지정 방법에 대해 알아보겠습니다. 단일 절삭 공구는 플랭크(flank), 페이스(face), 절삭날(cutting edge),
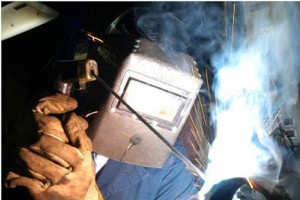
아크 용접 공정의 종류 오늘은 아크 용접 공정과 그 종류에 대해 알아보겠습니다. 아크 용접은 금속을 접합하기 위해 산업 현장에서 널리 사용되는 용접 방식 중 하나입니다. 금속을 녹여 접합부를 형성하는 융접(fusion welding)의 일종으로, 공작물을 녹이는 데 필요한 에너지를 전기 아크에서 얻기 때문에 아크 용접이라 부릅니다. 아크 용접의 주요 장점 중 하나는 높은 온도를 쉽게 생성할 수 있다는 점으로, 이는 용접에 매우 바람직합니다. 용접 온도는 약 6,000~7,000℃에 달합니다. 보충재를 사용하는 경우와 사용하지 않는
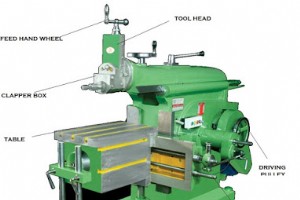
셰이퍼 머신: 주요 부품 및 작동 원리 오늘은 셰이퍼 머신의 부품과 작동 원리에 대해 알아보겠습니다. 셰이퍼 머신은 평면, 홈, 슬롯 등을 가공하는 데 일반적으로 사용됩니다. 공작물은 셰이퍼 머신의 조정 가능한 공구대에 고정됩니다. 단일 절삭 공구가 왕복 운동을 하며 공작물에 마찰하여 불필요한 금속을 칩 형태로 제거합니다. 이 기계는 램, 테이블, 클랩퍼 박스, 공구 헤드, 컬럼, 크로스 레일, 스트로크 조절 장치, 테이블 지지대, 베이스 등 여러 중요 부품으로 구성되어 있으며, 각각이 기계의 원활한 작동을 담당합니다. 셰이퍼 머
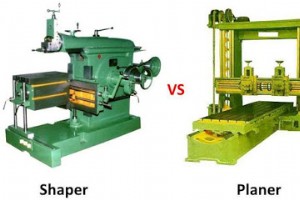
셰이퍼(Shaper)와 플래너(Planer)는 이름이 비슷하고 둘 다 평면 가공, 슬롯/그루브, 볼록/오목 형상을 만들지만, 작동 원리와 적용 대상이 근본적으로 다릅니다. 핵심 차이: 셰이퍼 = 공작물 고정, 공구 왕복 / 플래너 = 공구 고정, 공작물 이동. 셰이퍼는 소형 공작물, 플래너는 대형 공작물 전용입니다. 10가지 상세 비교 No.셰이퍼 (Shaper)플래너 (Planer) 1테이블에 올려지는 소형 공작물 가공대형/중량 공작물 가공 가능 (테이블 이송) 2공구(램)가 이동 부품공작물(테이블)이 이동 부품 3공작물
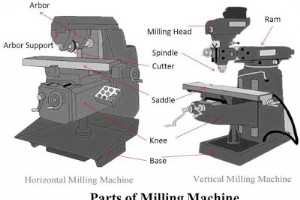
밀링 머신은 회전 절삭 공구(밀링 커터)로 금속 공작물을 가공합니다. 커터는 보통 공구 축에 수직으로 절삭합니다. 모든 형상·크기 공작물 가공 가능으로 툴·다이 산업에서 핵심 장비입니다. 슬롯, 그루브, 드릴링, 형상 가공 모두 수행합니다. 밀링 머신 기본 부품 (수평/수직 공통) 베이스(Base): 주철 주물, 전 하중 지지, 고압축 강도 필수. 절삭유 탱크 겸용, 진동 댐퍼 역할. 컬럼(Column): 베이스 위 수직 장착. 니, 테이블 지지. 중공 구조로 구동 기어, 스핀들 모터 내장. 니(Knee): 최초 이동 부품. 컬
망치(Hammer)는 기계 산업에서 못 박기, 부품 제거, 단조 평면 만들기 등 충격력 전달 도구로 필수적입니다. 일상생활에서도 목공, 벽면 작업 등에 쓰입니다. 손잡이(Handle)와 헤드(Head, 중금속, 손잡이와 수직 장착)로 구성되며, 헤드 형상·크기와 타격력에 따라 용도가 갈립니다. A. 수동 망치 (Hand Powered Hammers) - 18종 1. 볼 펀 해머 (Ball Peen Hammer) 한쪽 면 구형(볼), 반대편 평면. 리벳 성형, 금속 가공 주용도. 다양한 크기 구비. 2. 클로 해머 (Claw Ham
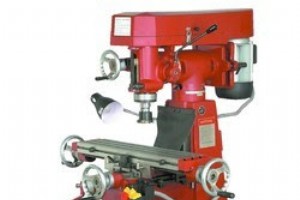
밀링 머신은 비대칭 공작물 가공에 최적화된 만능 공작기계로, 금형 제조 핵심 장비입니다. 용도별로 다양하게 진화해왔으며, 주요 분류 체계를 정리합니다. 1. 컬럼-니 타입 (Column & Knee Type) - 가장 보편적 베이스에 수직 컬럼, 기어 드라이브 내장. 니(Knee)가 상하 이동, 새들(Saddle)이 횡이송, 테이블이 종이송·클램핑. 수직 밀링 머신 (Vertical Milling Machine) 스핀들 수직 배치. 아보어 불필요. 원통형 커터(페이스밀, 엔드밀) 사용. 금형, 금형 베이스, 평면/슬롯/포켓 가공에
제조공정