산업 제조
제조공정

대장장이 화로는 수천 년간 금속 작업자들이 사용해 왔습니다. 대장장이는 화로를 이용해 금속을 가열하고 모양을 만듭니다. 화로의 설계와 목적은 수천 년간 거의 변하지 않았으며, 오늘날 우리가 아는 현대 화로도 본질적으로 선대 화로와 같은 원리로 작동합니다. 여기서는 각 화로 유형의 작동 원리, 나만의 대장장이 화로 제작법, 집에서 대장장이를 시작하는 데 필요한 모든 것을 설명합니다. 대장장이 화로란? 대장장이 화로는 대장장이가 금속을 가열해 물건, 도구 등을 만드는 화덕입니다. 일반적으로 열원과 산소 공급부로 구성된 분지 형태로, 금
이 가이드는 강철을 단조하는 데 사용되는 기본 기술과 대장장이의 기초 기법을 다룹니다. 작업을 시작하기 전에, 대장간에서 초급부터 고급 프로젝트를 단조하는 데 사용되는 16가지 필수 대장장이 기법을 익혀보세요. 대장장이의 5가지 단조 기법 다음 단조 기법은 모든 대장간에 필수적입니다. 프로젝트에 따라 이 기본 대장장이 기법 각각을 매 단조 세션에서 모두 사용하게 될 것입니다. 구부리기 (Bending) 금속에 곡선이나 굽힘을 만들려면 가열한 후 모루 뿔 위에 올려놓고 망치로 쳐서 원하는 곡선을 만듭니다. 통째로 가열하기보다는 구부릴
파워 해머란? 파워 해머는 전기나 증기로 해머를 들어 올려 타격하는 기계식 단조 기구다. 금속 가공자들은 1880년대 후반부터 파워 해머를 사용해왔다. 이 도구들은 본질적으로 수동 해머와 같은 목적을 가지지만, 더 효율적이고 정확하다. 놀랍도록 강력하고 효과적인 도구로, 대장장이들이 더 고난도 단조 프로젝트를 더 빠르게 완수하도록 돕는다. 파워 해머는 블레이드스미스(칼·날 제작자)들이 단조 용접 공정에서 칼, 블레이드 등을 만드는 데 특히 효과적이다. 또한 강철 공구 단조와 리벳 마감에도 흔히 쓰인다. 파워 해머 작동 원리 간단히

큐폴라 용해로(Cupola Furnace)는 코크스(Coke) 연소열로 주철(Pig iron, Scrap iron)을 연속 용해하는 수직 원통형 용해로입니다. 주조 공장의 심장으로 150년 이상 주철 대량 용해의 표준 설비였으나, 최근 유도로(Induction furnace) 전환이 가속화되고 있습니다. 이미지 출처 큐폴라 용해로 구조 (Construction) 쉘(Shell): 강판 원통 + 내화 벽돌/플라스틱 내화물 라이닝. 하부 점토/모래 바닥 라이닝(일회용) 탭 홀(Tap hole) & 슬래그 홀(Slag hole
사출 성형(Injection Molding)은 열가소성/열경화성 수지, 엘라스토머, 유리 등을 용융 상태에서 고압으로 금형 캐비티에 사출·충전·냉각·고화시켜 원하는 형상의 제품을 대량 생산하는 공정입니다. 다이캐스팅(금속)과 원리 유사하나 폴리머 가공에 특화되어 있으며, 플라스틱 제품 제조의 절대 주력 공정입니다. 사출 성형기 주요 구성 (Main Components) 호퍼(Hopper): 펠릿/분말 원료 저장·공급. 건조기 연계 필수(수분 제거) 배럴(Barrel) & 스크류(Screw): 원료 이송·압축·용융·혼련·계
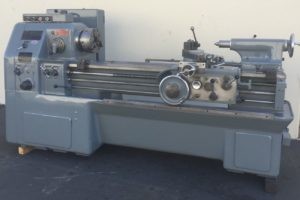
선반(Lathe)은 공작기계의 어머니(Mother of machine tools)라 불릴 만큼 기초이자 핵심 장비입니다. 공작물을 회전시키고 바이트(Bite/단일 절삭공구)를 이송시켜 원통, 테이퍼, 나사, 구면 등 회전체 형상을 가공합니다. 용도·정밀도·자동화 수준에 따라 8대 유형으로 발전해왔습니다. 선반 8대 유형 상세 (Types of Lathe Machines) 1. 센터/엔진 선반 (Centre / Engine Lathe) - 기본형 가장 범용, 가장 보편적. 베드, 헤드스톡, 테일스톡, 캐리지 기본 구성 초기
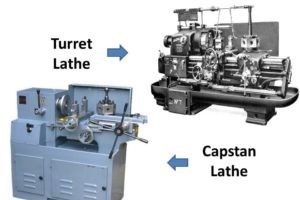
캡스턴 선반(Capstan Lathe)과 터렛 선반(Turret Lathe)은 엔진 선반을 개량한 반자동 선반(Semi-automatic lathes)입니다. 가공 사이클은 자동이나 공작물 교체, 공구 세팅은 수동입니다. 테일스톡 대신 6각 터렛(Turret)을 장착해 다중 공구(선삭, 보링, 나사, 드릴, 페이싱)를 색인 회전시켜 한 번 척킹으로 다공정 완료하는 대량 생산용 장비입니다. 캡스턴 선반 vs 터렛 선반 10대 핵심 차이 No. 비교 항목 터렛 선반 (Turret Lathe) 캡스턴 선반 (Capstan
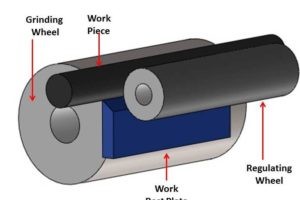
센터리스 연삭(Centerless Grinding)은 공작물을 센터(센터 홀)나 척(Chuck)으로 고정하지 않고, 연삭휠(Grinding wheel) + 레귤레이팅 휠(Regulating wheel) + 워크 레스트 블레이드(Work rest blade) 3요소로 지지·구동·가공하는 독창적인 연삭 방식입니다. 공작물 회전 구동이 레귤레이팅 휠 마찰력에 의존하므로 센터리스(무심)라 부릅니다. 외부 센터리스 연삭 (External Centerless Grinding) - 표준형 3요소 메커니즘 연삭휠(Grinding Wh
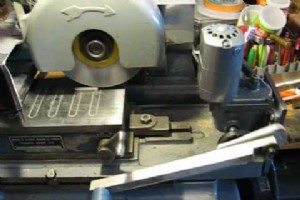
연삭(Grinding)은 연마입자(Abrasive grains)가 결합된 연삭휠(Grinding wheel)로 공작물 표면을 미세 절삭하여 고정밀 치수, 미세 면조도, 고경도 소재 가공을 실현하는 정밀 마무리 공정입니다. 선반, 밀링 등 1차 가공 후 최종 치수/조도 확보용 2차 가공으로 필수적입니다. 연삭기 4대 기본 분류 (Conventional Grinding Machines) 1. 평면 연삭기 (Surface Grinding Machine) 평평한 면 가공 주목적. 성형 연삭휠 사용 시 곡면/단면도 가공 가능. 주축
공학 재료(Engineering Materials)는 기계, 구조물, 전자, 의료, 항공우주 등 모든 공학 시스템의 근간입니다. 기계적(강도, 인성, 경도 등), 물리적(밀도, 전도율, 광학), 화학적(내식성, 조성), 제조적(주조성, 가공성) 특성을 종합 고려해 최적 소재를 선정해야 합니다. 소재 선정 7대 고려 요소 (Selection Criteria) 작용 응력(정적/동적/충격/피로/크리프) 내식/내산화/내마모 환경 사용 온도 범위(상온~초고온) 요구 강성/유연성/형상 자유도 제조 공정 적합성(주조, 단조, 가공,
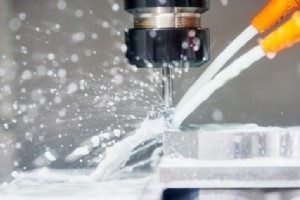
금속 가공에서 절삭유(Cutting Fluid / Coolant)는 냉각(Cooling)과 윤활(Lubrication) 듀얼 역할을 수행하며, 공구 수명, 표면 조도, 치수 정밀도, 칩 배출, 가공 정밀도를 좌우하는 필수 인자입니다. 저속 가공에선 윤활, 고속 가공에선 냉각 역할이 지배적입니다. 절삭유의 핵심 기능 (Functions) 냉각: 공구-공작물 계면, 공구-칩 계면 마찰열 제거 → 공구 온도 하강, 열변형 방지, 공구 수명 연장 윤활: 공구 레이크 면-칩, 플랭크 면-가공면 마찰 감소 → 절삭력↓, 발열↓, 조
열처리(Heat Treatment)는 금속 소재를 가열·보유·냉각하여 미세 조직을 제어함으로써 기계적 특성(강도, 경도, 인성, 연성), 물리적 특성, 화학적 특성을 목적에 맞게 개선하는 핵심 공정입니다. 단순히 강하게 만드는 것을 넘어 가공성 향상, 잔류 응력 제거, 조직 균질화, 표면 개질 등 다목적 기술입니다. 열처리의 목적 (Objectives) 결정립 미세화(Grain refinement) 가공성 향상(Improved machinability) 내부 잔류 응력 제거(Stress relief) 취성 유발 가스(수소
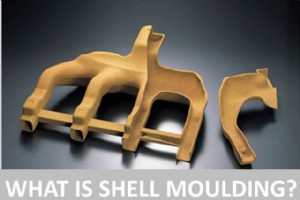
셸 몰딩(Shell Moulding / Shell Mold Casting)은 수지 결합 모래(Resin-coated sand)를 가열 금형(Pattern)에 덮어 얇은 셸(Shell) 금형을 만드는 주조법입니다. 고정밀도, 양호한 표면 조도, 박육/복잡 형상 구현, 자동화 용이성으로 정밀 주물 대량 생산에 최적화된 공정입니다. 셸 몰딩 공정 단계별 상세 (Process Steps) 1단계: 금속 패턴 제작 (Metal Pattern Making) 주물 수축, 가공 여유, 드래프트 등 패턴 여유(Pattern all
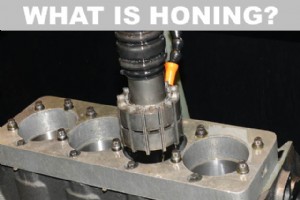
호닝(Honing)은 연마 스톤(Stick/Stone)을 장착한 원통형 맨드렐(Mandrel)이 자전(Rotation) + 왕복(Reciprocation) 복합 운동을 하며 구멍 내경을 정밀 마무리하는 초정밀 가공법입니다. 드릴링/보링 후 최종 치수·형상·조도·크로스 해치 패턴(Cross-hatch pattern) 형성을 위해 필수 공정입니다. 엔진 실린더, 유압 실린더, 정밀 베어링 하우징 등이 대표 적용처입니다. 호닝 공정 상세 (Process Details) 작동 메커니즘 호닝 헤드/맨드렐: 확장 가능 바디에 연마

래핑(Lapping)은 연마 입자(Abrasive)를 캐리어 액체(오일, 그리스 등)에 현탁시킨 슬러리(Slurry) 상태에서 공작물과 래핑 플레이트(Lapping plate)를 상대 운동시켜 극미량(0.003~0.03 mm)을 제거함으로써 초정밀 평면도·평행도·면조도를 얻는 초정밀 마무리 공정입니다. 연삭(Grinding) 후 최종 치수/조도 보정용으로 쓰입니다. 래핑 공정 원리 (Principle) 래핑 플레이트: 주철(일반적), 구리, 황동, 세라믹 등 연질 소재. 공작물보다 부드러워 연마입자가 플레이트에 임베딩(E
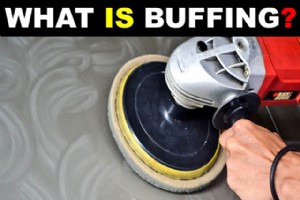
자동차 흠집 제거, 광택 복원 시 필수 공정인 버핑(Buffing)은 회전하는 천 버핑 휠에 미세 연마제(알루미나, 실리콘 카바이드 등)를 묻혀 공작물 표면을 문지르며 미세 금속을 제거해 거울 면조도(Mirror finish)를 얻는 연마 마무리 공정입니다. 저비용·고효율로 자동차, 이륜차, 선박, 자전거, 공구, 하드웨어, 가전 등 전 산업에 적용됩니다. 버핑 공정 상세 작동 원리 (Mechanism) 버핑 휠: 리넨, 면, 브로드클로스, 캔버스 등 다층 적층 구조. 연마제 보유·전달 매체 역할 연마제(Compound
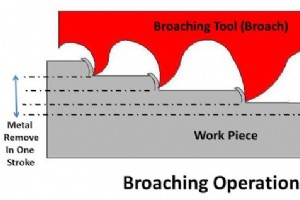
브로칭(Broaching)은 다수의 점진적 치아(Progressive teeth)를 가진 전용 공구(브로치, Broach)를 공작물에 대해 직선 운동시켜 한 번의 스트로크로 원하는 형상을 깎아내는 정밀 가공법입니다. 자동차 산업(기어, 스플라인, 키웨이, 정밀 홀) 등 대량 생산 현장에서 고정밀·고능률로 널리 쓰입니다. 브로칭 공정 원리와 형상 가공 형제 원리 (Principle) 셰이핑(Shaping) 공정과 유사하나, 셰이핑이 단일 날로 다중 스트로크로 가공하는 데 반해, 브로치는 치아 높이가 점차 커지는 다단 치아를
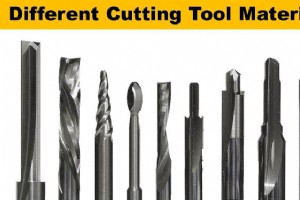
절삭 공구 재료는 가공 정밀도, 표면 조도, 생산성, 공구 수명을 좌우하는 핵심 요소입니다. 이상적인 공구 재료는 고온 경도(Hot hardness), 내마모성, 인성, 열전도율, 낮은 열팽창 계수, 고강도, 낮은 마찰 계수, 화학적 안정성을 겸비해야 합니다. 대표 공구 재료 11종의 특성과 적용 범위를 정리했습니다. 주요 절삭 공구 재료 상세 비교 1. 탄소 공구강 (Carbon Tool Steel) 성분: C, Si, Mn 등 용도: 연질재(알루미늄, 마그네슘, 목재) 가공용 드릴, 탭, 다이, 끌 등 수공구 절삭
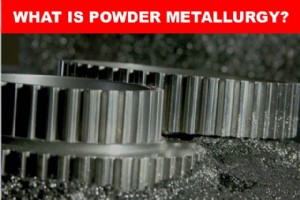
분말 야금(Powder Metallurgy, P/M)은 금속 분말을 금형에 충전·압축(Compacting)하고 소결(Sintering)하여 최종 형상에 가까운 부품을 제조하는 근소성(Net-shape) 제조 기술입니다. 절삭 가공 최소화, 복잡한 형상 구현, 대량 생산성, 합금 설계 자유도 등에서 독보적 강점을 가집니다. 분말 야금 4대 기본 공정 (+ 2차 가공) 1. 분말 제조 (Powder Preparation) 원료 금속을 분말화하는 단계입니다. 주요 제조법: 아토마이제이션(Atomization): 용융
밀링 머신은 회전하는 다중 치아 공구(밀링 커터)로 공작물을 가공하는 가장 범용적인 공작기계입니다. 가공 형상, 소재, 정밀도 요구사항에 따라 최적의 커터를 선정하는 것이 품질과 생산성의 핵심입니다. 대표적인 10가지 밀링 커터의 특징과 용도를 정리했습니다. 주요 밀링 커터 10종 상세 1. 엔드 밀 (End Mill) 바닥날과 측면에 모두 날을 가져 드릴링, 슬로팅, 프로파일링 등 전방위 가공이 가능합니다. 드릴 비트는 축방향만 절삭되나 엔드 밀은 전방향 절삭이 가능합니다. HSS(고속도강) 또는 초경 재질이며, 플루트(
제조공정