산업 제조
제조공정
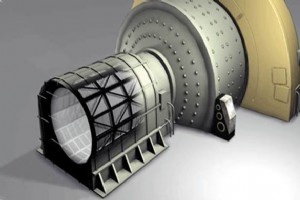
분쇄기(Mill)는 고체 물질을 분쇄, 파쇄, 절단하여 미립자로 만드는 장비로, 광물 처리, 시멘트, 화학 등 다양한 공정의 필수 설비입니다. 고대의 근력/수력/풍력 구동에서 현대적 전동 구동으로 진화했으며, 오늘은 산업 현장의 양대 산맥인 SAG 밀(Semi-Autogenous Grinding Mill)과 볼 밀(Ball Mill)을 비교합니다. 이미지 출처 SAG 밀 (Semi-Autogenous Grinding Mill) 작동 원리 대형 회전 드럼 내부에 강구(Steel balls, 9~20% 볼 차지)와 대형 광석
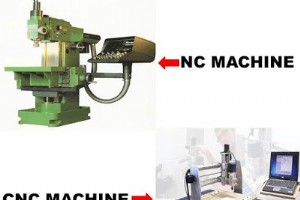
NC(Numerical Control, 수치제어)와 CNC(Computer Numerical Control, 컴퓨터 수치제어)는 모두 정해진 코드 언어(G코드 등)에 따라 공작기계를 자동 제어하는 시스템입니다. 하지만 프로그램 저장 방식, 수정 편의성, 정밀도, 유연성 등에서 결정적인 차이가 있습니다. NC 공작기계 (Numerical Control Machine) NC는 펀치 카드, 자기 테이프 등 외부 저장 매체에 프로그램을 기록하여 기계에 공급하는 방식입니다. 기계 자체에 메모리가 없어 매 사이클마다 테이프를 읽으며 동작합니
단조(Forging)는 금속을 가열하여 소성 상태가 된 후 압축력을 가해 원하는 형상을 얻는 금속 성형 공정입니다. 기본적으로 열간 가공(Hot working)에 속하지만, 실온에서 가공하는 냉간 단조(Cold forging)도 존재합니다. 오늘날 단조는 자동차, 항공, 중장비 등 거의 모든 제조 산업의 핵심 공정으로 자리잡고 있습니다. 단조 공정이란? 주요 단조 작업(Operation) 가해지는 힘의 방향에 따라 크게 두 가지 기본 작업으로 나뉩니다. 1. 인발(Drawing Down) 소재의 길이를 늘리고 단면적을
단조 공정에서도 여타 제조 공정(주조의 주조 결함, 용접의 용접 결함 등)과 마찬가지로 공정상의 한계와 인적 요인에 의해 다양한 결함이 발생할 수 있습니다. 단조는 모든 제조 공정 중 가장 우수한 기계적 특성을 부여하지만, 아래와 같은 일반적인 결함들이 수반되기도 합니다. 주요 단조 결함의 유형, 원인 및 대책 1. 미충진(Unfilled Section) 금형의 일부가 소재로 채워지지 않아 제품 형상이 불완전한 결함입니다. 주요 원인은 금형 설계 불량, 부적절한 단조 기술, 소재량 부족, 불충분한 가열 등입니다. 적절한
압출(Extrusion) 공정이란? 압출은 빌릿/잉곳에 압축력을 가해 다이를 통과시켜 단면적 감소·형상 부여하는 공정입니다. 인발(인장)과 대조적으로 압축 응력 주체로, 단일 패스 대변형(압출비 10~100:1) 가능. 알루미늄 프로파일, 강관, 플라스틱, 세라믹, 식품까지 전소재 적용. 금속 성형의 스위스 아미 나이프라 불립니다. 압출 공정: 컨테이너-빌릿-다이-플런저 시스템 작동 원리 빌릿(표준 단면/길이) 준비: 열간 시 가열로(400~500°C Al, 1100~1250°C 강) 압출 프레스(수평/수직)에 빌릿 로드
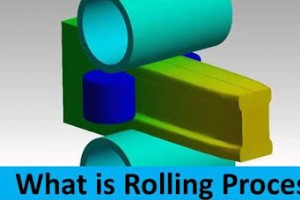
압연(Rolling) 공정이란? 압연은 회전하는 롤 쌍 사이에 금속 소재(잉곳, 블룸, 슬래브, 빌릿)를 통과시켜 압축 변형으로 단면적 감소·길이 증가·형상 부여하는 대표적 금속 성형 공정입니다. 고생산성, 우수 표면/조직, 대형 구조재 제작에 필수적. 고설비비로 대량 생산 시 경제적. 압연 공정: 잉곳 → 블룸/슬래브 → 빌릿/판재 → 최종 제품 핵심 압연 용어 (제품 분류 체계) 용어정의/규격비고 잉곳 (Ingot)주조품, 기공/블로홀 포함. ~1200°C 열간 압연으로 블룸화단조용 잉곳과 구분 블룸 (Bloom
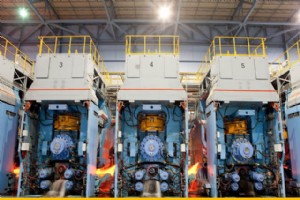
압연기(Rolling Mill)란? 압연기는 회전하는 롤 사이에 소재를 통과시켜 압축 변형으로 단면적 감소·길이 증가시키는 장비입니다. 롤 수·배열·크기에 따라 6대 기본 타입으로 분류되며, 제품 종류(판재, 봉강, 형강, 파이프), 소재(강, 알루미늄, 비철), 생산량, 정밀도 요구에 따라 선택됩니다. 주요 압연기 타입 비교 개요 1. 2하이 압연기 (Two-High Rolling Mill) 상하 2개 롤 대향 회전. 가장 기본 구조. 비가역식(Non-reversing): 롤 회전 방향 고정. 소재 왕복 이송 위해 컨베
인발(Drawing) 공정이란? 인발은 인장력으로 다이를 통과시켜 단면적 감소·길이 증가시키는 금속 성형 공정입니다. 압출(압축)과 대조적으로 인장 응력 주체. 와이어(유연, 코일 가능), 로드(강성, 직선), 튜브(맨드렐 필요) 3대 분야로 나뉩니다. 전기 와이어, 스프링, 정밀 샤프트, 유압 튜브, 의료 니들 등 필수 부품 양산 공정. 인발 공정: 다이 통과 인장 변형 인발 공정 필수 조건 충분한 연성 (인장 변형 견딜 연신율) 높은 인장 강도 (인발 하중 버팀) 표면 청정 (산화피막/스케일 제거: 산세/쇼트 블라스팅
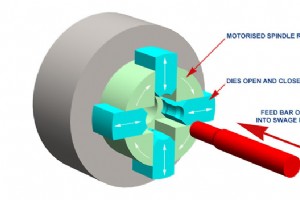
스웨이지(Swaging / Rotary Swaging)란? 스웨이지는 봉재/관재를 회전하는 다중 다이가 반복 타격(초당 10~20회)해 지름 축소·형상 변형시키는 냉간 단조 공정입니다. 단조와 유사하지만 회전 다이의 고속 반복 타격으로 재료 흐름 제어가 용이하고, 칩 없는 넷셰이프(near-net-shape) 가공이 가능합니다. 드라이버 팁, 납땜 인두 팁, 중공 드라이브 샤프트, 쇼크 업소버 로드 등 제작에 쓰입니다. 로터리 스웨이지: 회전 다이 세트 + 왕복 해머 구조 작동 원리 및 공정 1단계 - 소재 준비: 단조/압
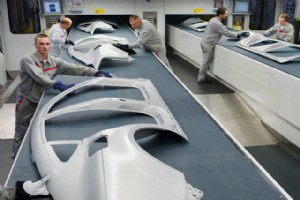
판금 절단(Sheet Metal Cutting) 공정이란? 판금 절단은 전단력(시어링)으로 판재를 분리하는 공정군입니다. 펀치-다이 간 클리어런스에서 전단 응력이 재료 전단 강도 초과 시 파단·분리됩니다. 절단면 품질(전단면, 파단면, 버), 치수 정밀도, 금형 수명이 클리어런스·재료·윤활·펀치 형상에 의해 결정됩니다. 판금 제품: 차체, 책상, 캐비닛, 항공기 동체, 캔, 도어 전단 메커니즘: 펀치-다이 클리어런스에서 전단 파단 주요 절단 공정 종류 1. 시어링 (Shearing) - 직선 절단 길로틴 시어, 로
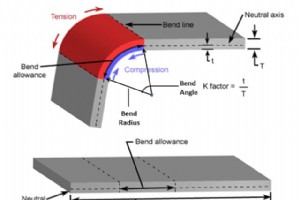
판금 벤딩(Sheet Metal Bending)이란? 판금 벤딩은 판재에 모멘트를 가해 소성 변형시켜 형상을 변경하는 성형 공정입니다. 길이·두께는 이론상 불변(실제 미세 변화), 형상만 변화. 자동차 차체, 가전 외장, 가구, 브래킷, 클립 등 거의 모든 판금 제품에 적용됩니다. 벤딩 용어 이해가 공정 설계·불량 분석의 기초입니다. 핵심 벤딩 용어 벤딩 용어: 중립축, 내/외측 파이버, 벤딩 허용치, 벤드 앵글/레디우스, 스프링백 중립축(Neutral Axis): 응력 제로 선. 내측 압축, 외측 인장 경계. 내측 파이버
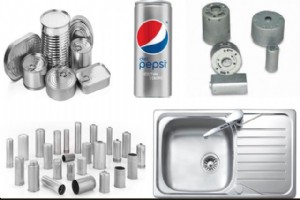
딥 드로잉(Deep Drawing)이란? 딥 드로잉은 평판 블랭크를 다이를 통해 펀치로 눌러 원통형/박스형 중공 제품으로 성형하는 판금 성형 공정입니다. 길이·두께 변화 없이(이상적) 형상만 변환되며, 캔, 냄비, 싱크, 연료 탱크, 자동차 패널 등 일상·산업 전반에 쓰입니다. 성형 한계(주름, 파단) 제어가 핵심 기술입니다. 딥 드로잉 제품: 캔, 싱크, 연료탱크, 자동차 패널 주요 구성 요소 딥 드로잉 금형: 펀치, 다이, 블랭크 홀더, 블랭크 다이(Die): 블랭크가 들어가는 공동. 공구강, 주철, 초경, 플라
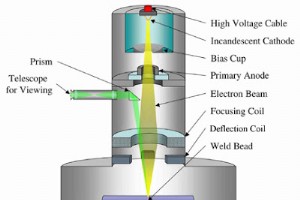
전자빔 용접(Electron Beam Welding, EBW)이란? 전자빔 용접은 고진공(10⁻³~10⁻⁵ Pa) 환경에서 가속된 고에너지 전자빔(5~150 keV)을 공작물에 조사해 운동에너지를 열에너지로 변환, 극소 영역을 순간 용융·접합하는 고에너지 빔 용접법입니다. 1958년 독일 K.H. 슈타인발 개발. 극심한 깊이/폭비(10:1~30:1), 최소 열영향부, 초고순도 용접부로 항공우주, 원자력, 의료, 반도체 핵심 부품에 필수적입니다. 작동 원리 열전자 방출(텅스텐/탄탈럼 음극, 2,500°C) → 전계 가속(5~150
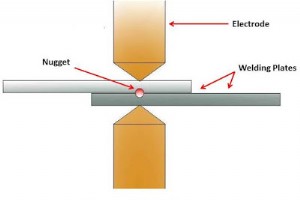
저항 용접(Resistance Welding)이란? 저항 용접은 접합부 계면 전기 저항에서 줄 열(Joule heating, H = I²Rt)로 금속을 국부 용융시키고, 가압력으로 접합하는 열전기적 용접법입니다. 필러·플럭스·실드 가스 불필요, 완전 자동화 용이, 고속·고생산성으로 자동차 차체 조립(스팟 용접) 등 대량 생산 라인의 핵심 공정입니다. 작동 원리 열 발생: H = I²Rt (I: 전류, R: 계면 접촉 저항, t: 통전 시간) 접촉 저항 R: 표면 거칠기, 산화막, 온도, 압력에 의존. 계면에서 최대 → 국부 용융.
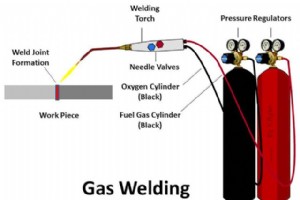
가스 용접(Gas Welding / Oxy-fuel Welding)이란? 가스 용접은 연료 가스(주로 아세틸렌)와 산소를 연소시켜 고온 불꽃(약 3,100°C)을 만들고, 이 열로 모재와 필러 로드를 용융·융합시키는 액상 용접법입니다. 19세기 말 개발돼 20세기 초중반 산업 용접 주력 공정이었으나, 아크 용접(MIG/TIG/SAW)에 밀려 현재는 박판, 배관, 수리, 현장 작업, 예술 용접 등에 특화돼 사용됩니다. 작동 원리 C₂H₂ + 5/2 O₂ → 2CO + H₂O + 열 (1차 연소, 내염) CO + 1/2 O₂ → CO
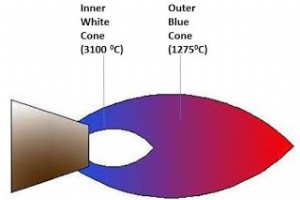
가스 용접 불꽃(Flame) 종류란? 가스 용접(옥시-아세틸렌)에서 산소와 연료 가스 혼합 비율에 따라 세 가지 특징적 불꽃이 생성됩니다. 불꽃 종류는 용융 풀 화학 반응(산화/탄화/중성), 온도 분포, 용접 품질을 결정하므로 재료·용도에 맞춰 정확히 설정해야 합니다. 1. 중성 불꽃 (Neutral Flame) - 기준 불꽃 혼합비: 산소 : 아세틸렌 ≈ 1 : 1 (부피비) 구조: 내염(백색, ~3,100°C) + 외염(청색, ~1,275°C) 2존 특징: 연소 완전, 화학적 중성, 금속에 산화/탄화 작용 없음. 연소 생성물
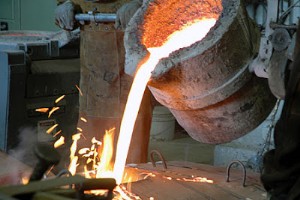
주조(Casting)란? 주조는 용융 금속을 원하는 형상의 공동(mold cavity)에 부어 응고시켜 제품을 얻는 제조 공정입니다. 인류 가장 오래된 금속 가공법(청동기 시대~)이자, 현재도 복잡 형상, 대형품, 난가공 재료, 복합 소재 제조에 대체 불가능한 핵심 공정입니다. 선반 베드, 엔진 블록, 터빈 케이싱, 밸브 바디 등 주요 기계 부품 다수가 주조품입니다. 주조 공정 흐름: 용해 → 주탕 → 응고 → 탈사 → 세정 → 열처리 → 검사 공통 작업 절차 원료 선별·배합 → 전기로/유도로/큐폴라에서 용해·정련 주형
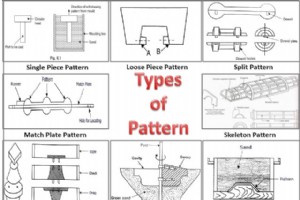
주조 패턴(Pattern)이란? 패턴은 주물 형상의 복제품으로, 주형사(모래)를 다져 주물 공동(cavity)을 만드는 원형입니다. 패턴 치수·형상·표면 품질이 그대로 주물에 전이되므로 주조의 어머니라 불립니다. 좋은 패턴 조건: 저비용·수리 용이·경량·내마모성·치수 안정성(흡습 변형 없음)·탈형 용이·긴 수명. 주조 패턴 주요 종류 개요 패턴 재료 재료특징용도 목재(소나무, 마호가니 등)가공 용이, 경량, 저비용, 흡습 변형 있음소량, 대형, 시제품 알루미늄 합금내마모, 치수안정, 경량, 가공성 양호중량 생산, 정
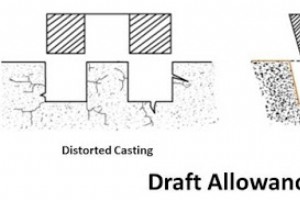
패턴 허용차(Pattern Allowance)란? 패턴(주형 원형)은 최종 주물보다 약간 크게 만듭니다. 이 치수 차이를 허용차(allowance)라 하며, 주조 공정 특성(수축, 가공, 탈형 등)에 의한 불가피한 치수 변화를 보상하기 위함입니다. 정확한 허용차 설계가 주물 치수 정밀도와 가공비 절감의 열쇠입니다. 주요 허용차 종류 1. 수축 허용차 (Shrinkage Allowance) - 가장 중요 금속이 액체→고체→상온 냉각되며 부피/선형 수축하는 것을 보상. 3단계 수축: 액체 수축: 용융→응고 개시. 라이저로 보상 응

원심 주조(Centrifugal Casting)란? 원심 주조는 회전하는 금형에 용융 금속을 부어 원심력으로 금속을 금형 외벽으로 밀어붙여 응고시키는 주조법입니다. 1807년 영국 A.G. 에크하르트 발명, 20세기 초 특허. 중공 원통형 제품(파이프, 튜브, 부시, 링)을 고밀도·고기계적 특성으로 양산하는 데 최적입니다. 작동 원리 금형이 중심축 중심으로 고속 회전(보통 300~3,000 rpm)하면 용융 금속에 원심력(F = mω²r)이 작용해 외벽으로 밀착됩니다. 비중 큰 금속은 외측, 가벼운 슬래그/산화물/가스는 내측(중심
제조공정