산업 제조
제조공정
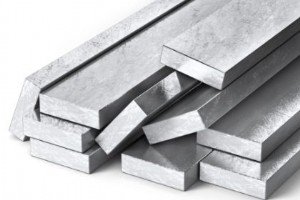
다음 금속 제조 프로젝트를 시작할 때 어떤 강종을 사용할지 고려하는 것은 중요합니다. 금속 가공 프로젝트에 적합한 강종 선택은 중요하지만 종종 간과되는 결정입니다. 강에는 여러 종류가 있지만 가장 흔한 두 가지는 스테인리스강과 탄소강입니다. 겉보기엔 비슷해 보이지만 몇 가지 핵심 뉘앙스에서 차이가 있습니다. 결정을 돕기 위해 탄소강과 스테인리스강의 특성 차이를 자세히 소개합니다. 탄소강과 스테인리스강 소재 기초 지식 강은 주로 철과 약 2% 탄소로 구성됩니다. 탄소 함량이 2%를 초과하면 주철이라 부릅니다. 주철도 유용한 용도가
서문 업계에서는 인더스트리 4.0을 실현하려면 아직 배울 것이 많다고 말합니다. 배워야 할 지식 중 공정(크래프트맨십)은 가장 기초적이고 가장 먼저 이해해야 할 분야입니다. 공장 전체 생산 관련 비즈니스에서 공정 업무는 기초적이고 선도적인 위치에 있습니다. 설비가 공장의 근육이고, 센서와 네트워크가 신경이라면, 공정은 공장의 영혼입니다. 따라서 공정 개선은 필연적입니다. 1. 공정 업무 개선은 기존 공정의 린(Lean) 최적화에서 시작하여 공정 표준화를 실현하고, 공정 린화를 추진하며, 공정 강건성을 연구해야 합니다. 전통적 생
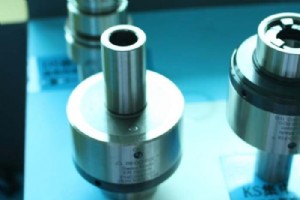
리머 가공 과정에서 구멍 직경 과대, 내면 조도 불량 등 많은 문제가 자주 발생합니다. 오늘 자주 발생하는 10가지 문제와 해결책을 정리했습니다. 1. 구멍 직경이 커지고 오차가 클 때 리머 외경 설계값이 너무 크거나 리머에 버가 있습니다. 절삭 속도가 너무 높습니다. 부적절한 이송 또는 과도한 가공 여유. 리머 진입 각도가 너무 큽니다. 리머가 휘었습니다. 리머에 절삭날이 있습니다. 연마 시 리머 날의 흔들림이 너무 큽니다. 절삭유 선정이 부적절합니다. 리머 장착 시 테이퍼 생크 표면의 기름을 닦지 않았거나 테이퍼 면이 손상되었
2021년 1월 27일 베이징 시간 기준, 전 세계 코로나19 누적 확진자 수가 1억 명을 넘어섰습니다. 이 날은 특별한 의미로 역사에 기록될 것입니다. 1억 명! 이는 지구상 인구의 약 1/70이 바이러스에 감염되었다는 뜻으로 충격적이며, 매우 슬픈 숫자입니다. 전 세계 코로나19 확진자가 1억 명을 넘어섰습니다. 12개월 전만 해도 상상하기 어려웠던 수치입니다. 1년 후, 팬데믹은 여전히 수십억 명의 일상을 옥죄고 있습니다. 세계 일부 지역에서는 확진자가 급증하고 있으며, 매일 더 많은 사람들이 사랑하는 사람을 잃고, 사업을
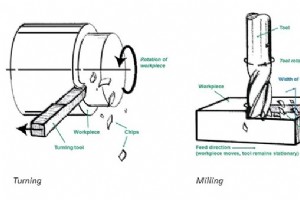
CNC 가공 작업장에서 부품을 제조하고 싶지만 올바른 공정을 잘 모르면 혼란스러울 수 있습니다. 특히 CNC 가공 서비스에 익숙하지 않다면 더욱 그렇습니다. 우선, 머시니스트는 부품 제작을 위해 특정 자동화 기술을 사용한다는 점을 기억하십시오. 가장 흔한 것은 CNC 밀링과 CNC 터닝입니다. 둘 다 고유한 목적이 있으며 서로 경쟁하지 않습니다. 즉, CNC 터닝을 이해하는 것은 CNC 밀링을 이해하는 것만큼 중요합니다. 이 글은 CNC 터닝에 관한 것이므로, 제조 현장에서 왜 이 공정이 중요한지 알아보겠습니다. CNC 터닝이
기계 가공 중 공작물 소재, 환경, 가공 방식 등 다양한 이유로 기계적 마모가 발생합니다. 기계 마모는 제품 품질, 정밀도, 가공 효율에 매우 해롭습니다. 따라서 기계 가공을 수행하는 모든 사람에게 기계 가공 마모 예방은 매우 중요합니다. 1. 기계 마모의 일반적인 유형과 특징 (1) 길들이기 마모 (Running-in wear) 정상 하중, 속도, 윤활 조건에서 기계에 발생하는 정상적인 마모입니다. 이 마모는 매우 느리게 진행됩니다. (2) 경입자 마모 (Hard particle wear) 부품 자체에서 떨어진 마모 입자와
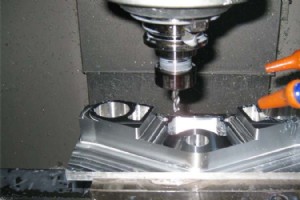
고속 가공의 역사 고속 가공 기술은 1920년대 독일 발명가 칼 살몬 박사(Dr. Carl Salmon)에 의해 처음 개발되었습니다. 그는 특정 공작물 금속에 대해 절삭 공구와 공작물 계면에서 발생하는 열이 특정 임계 주축 속도에서 피크에 달한다는 사실을 발견했습니다. 고속 가공은 복잡한 코어와 캐비티 형상을 가진 금형 제조뿐만 아니라 항공우주 산업의 구조 부품 제조에도 사용됩니다. 매우 빠르지만 매우 가벼운 저압 절삭에 초점을 맞춘 공정입니다. 이러한 빠른 절삭은 전체 소재 제거율을 증가시킵니다. 고속 가공의 정의 고속 절삭
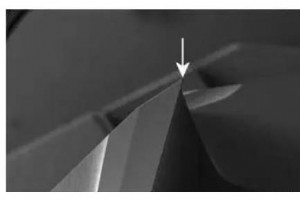
가공 센터에서 사용하는 CNC 공구는 최대한 빠르고 날카로워야 하는 것 아닌가요? 왜 패시베이션을 할까요? 사실 공구 패시베이션은 문자 그대로의 의미가 아니라 공구 수명을 개선하는 한 가지 방법입니다. 레벨링, 폴리싱, 디버링 등의 공정을 통해 절삭 공구의 품질을 향상시킵니다. 이는 공구 정밀 연삭 후 코팅 전의 정상적인 공정입니다. 공구 패시베이션이란? 디버링, 레벨링, 폴리싱을 통해 공구 품질을 개선하고 수명을 연장하는 것입니다. 공구 정밀 연삭 전과 코팅 전 공정의 명칭은 국내외에서 통일되지 않았습니다. 날 무디기(bla
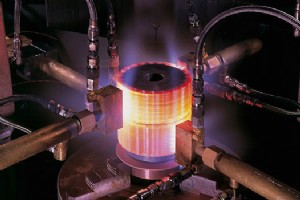
표면 경화 공정은 기계, 전자, 의료기기, 항공우주, 석유·가스 등 전 산업 분야의 제품에 매우 중요합니다. 우리는 다양한 제품을 생산하며 최종적으로 여러 임무를 수행합니다. 많은 애플리케이션은 표면의 높은 경도나 강도를 요구하며, 복합적인 사용 응력은 내마모성 표면뿐만 아니라 충격 응력을 견디기 위한 심부 강도와 인성도 요구합니다. 핵심 특성을 위한 두 가지 일반적인 공정 이러한 다양한 특성을 얻기 위해 두 가지 일반적인 방법이 사용됩니다: 담금질과 템퍼링 전후로 표면의 화학적 조성을 변경합니다. 사용 공정에는 침탄, 질화,
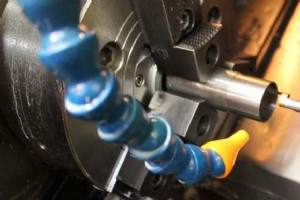
CNC 터닝은 디지털 도면을 기반으로 컴퓨터가 정밀하게 부품을 제조하는 가공 공정입니다. 최근 CNC 기술의 급속한 발전으로 금속, 플라스틱, 목재 등 다양한 소재의 신뢰할 수 있는 부품, 제품, 공구를 그 어느 때보다 쉽게 제작할 수 있게 되었습니다. 터닝은 선반을 사용하여 절삭 공구로 공작물에서 소재를 제거하는 작업입니다. 이제 CNC 콘솔의 도움으로 터닝 공정에서 수동 개입을 배제할 수 있습니다. 업계에 빠르고 신뢰할 수 있는 도구를 제공하여 CNC 터닝을 통해 맞춤형 부품을 정밀 가공하고, 불필요한 소재를 제거하여 원하는
공구 편향(Tool Deflection)은 CNC 가공에서 흔히 발생하는 문제입니다. 기계 채터링을 유발하고 가공 부품의 표면 마감을 망치며 치수 정밀도를 해칩니다. 일반적으로 공구는 척에 단단히 고정되지만, 작동 중 소재의 반작용 힘이 공구 작동 힘을 초과하면 공구가 의도치 않은 방향으로 밀리거나 휘게 됩니다. 정밀도와 고품질 표면 마감을 갖춘 부품을 생산하려면 공구 변형을 최소화하는 것이 중요합니다. 절삭 힘이 공구 강성을 초과하면 공구 편향이 발생하여 공구가 휘게 됩니다. 작동 중에는 공구 휨을 체감하기 어렵지만, 최종 검사
프로젝트 진행 시 전자 CAD 도면을 확보하면 도면 작성 공정을 대폭 생략할 수 있어 효율과 정확성이 향상됩니다. 하지만 도면 불규칙 등 여러 이유로 CAD 도면을 소프트웨어에 원활하게 임포트하지 못하는 경우가 많습니다. 전자 도면이 불완전하거나 손상되었을 때 성공적으로 임포트하기 위한 방법과 팁을 정리했습니다. CAD 도면 임포트 후 화면이 너무 작게 표시될 때 CAD 도면을 소프트웨어에 임포트하면 최대화해도 화면이 매우 작게 표시됩니다. 그러나 CAD 소프트웨어로 열면 정상적으로 보입니다. 이는 CAD 도면 내에 원치 않는 프
CNC 제조 장비의 보급으로 절삭 기술이 비약적으로 발전했습니다. 효율성 향상, 제품 품질 개선, 정밀 가공 제품 생산 능력이 눈에 띄게 향상되었습니다. 초내열 합금 및 복합 소재의 등장으로 절삭 공구에 대한 품질 요구사항은 더욱 엄격해졌습니다. 공구 마모는 가장 흔한 현상이며, 장시간 작업 후 오작동이나 고장이 발생할 수 있습니다. 사실 모든 절삭 공구는 수명 주기 동안 마모를 겪습니다. 흔한 현상이지만 과도한 마모는 제품과 기계에 악영향을 미칩니다. 마모로 인한 부정확성은 공작물에 악영향을 주고 주요 장비를 손상시킬 수 있습

완벽한 CNC 가공 부품을 얻기 위해서는 몇 가지 핵심 사항을 염두에 두어야 합니다. 올바른 치수 및 공차, 형상, 원자재 품질 등 주요 지표는 제조 전부터 결정됩니다. 하지만 가공 후에도 표면 마감 공정은 필수적입니다. 표면 마감이란? 표면 마감은 가공 부품의 전반적인 텍스처(결 방향, 조도, 파도)를 정의하고 개선하는 공정입니다. 특히 항공우주 및 의료 분야에서는 흠잡을 데 없는 표면 마감이 매우 중요합니다. 마감 단계에서 불량품이 발생하는 것은 작업장이 원하는 결과가 아닙니다. 그렇다면 마감 단계에 진입하기 전 고려해야 할
가공 정밀도는 제품 정밀도를 나타내는 주요 지표로, 가공면 기하 파라미터 평가 용어입니다. 가공 정밀도는 공차 등급으로 측정. 등급 값 작을수록 정밀도 높음. IT01, IT0, IT1, IT2, IT3 ~ IT18까지 20개 공차 등급 존재. IT01이 부품 최고 가공 정밀도, IT18이 최저. 일반 공업·광산 기계 IT7, 일반 농기계 IT8. 제품 부품 기능 따라 요구 가공 정밀도 다르고, 가공 형태와 공정도 다름. 이 글은 선삭, 밀링, 평삭, 연삭, 드릴링, 보링으로 달성 가능한 가공 정밀도 소개. 1. 선삭(Tur
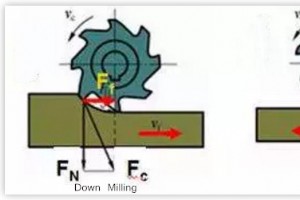
밀링 커터는 일반적으로 다날 공구입니다. 동시에 절삭에 참여하는 치아 수 많고, 절삭날 길며, 절삭 속도 높아 생산성 높습니다. 다양한 밀링 커터 적용으로 평면, 홈, 계단 가공 가능하며 기어, 나사, 스플라인 축 치형, 각종 성형면 가공도 가능. 밀링 커터 종류와 용도 밀링 커터 종류는 치아 구조에 따라 예리 치아 밀링 커터와 릴리프 치아 밀링 커터로 구분. 치아와 밀링 커터 축 상대 위치에 따라 원통 밀링 커터, 앵글 밀링 커터, 페이스 밀링 커터, 성형 밀링 커터 등으로 구분. 치아 형상에 따라 직선 치아, 나선 치아, 앵귤
나사 가공은 CNC 머시닝 센터의 매우 중요한 응용 분야 중 하나입니다. 나사 가공 품질과 효율은 부품 가공 품질과 머시닝 센터 생산 효율에 직접 영향. CNC 머시닝 센터 성능 향상과 절삭 공구 개선으로 나사 가공 방법 지속 개선되고, 나사 가공 정밀도와 효율 점진적 향상. 기술자가 가공 시 나사 가공 방법 합리적 선택해 생산 효율 높이고 품질 사고 예방할 수 있도록 실무에서 흔히 쓰이는 CNC 머시닝 센터 나사 가공 방법 정리: 탭 가공 방법 1. 탭 가공 분류와 특징 탭으로 나사 구멍 가공하는 게 가장 일반적인 방법. 주
가공 산업에서 머시닝 센터 위치 결정 기준이 중요하다는 건 아는데, 구체적으로 무엇일까요? 설계 기준 포함된 스테이션 가공을 머시닝 센터에서 동시에 완료할 수 없을 때, 위치 결정 기준과 설계 기준 최대한 일치시켜야 함. 동시에 이 기준 위치 결정 후 모든 주요 정밀 부품 한 번 클램핑으로 가공 가능해야 고려. 일반적으로 머시닝 센터에서 완료되는 공정은 마지막에 배치. 머시닝 센터에서 기준과 각 스테이션 가공 모두 수행 시, 위치 결정 기준 선정 시 최대한 많은 가공 내용 완료 고려 필요. 이를 위해 모든 면 가공 용이한 위치
1. CNC 머시닝 센터 흔한 고장 유형 1.1 시스템 고장 시스템 고장은 CNC 머시닝 센터에서 비교적 흔한 고장 유형으로, 주로 자체 조건 불량과 관련 부품이 사용 기준 미달로 인해 발생합니다. 냉각 시스템 누출 시 장기 사용 후 냉각 시스템에 큰 압력 가해지고, 중부하 환경에서 누출 쉬움. 이로 인해 CNC 머시닝 센터 운전 중 열 발생, 시스템 응답 느려지고 가공 정밀도에 큰 영향. 심각하면 알람 발생 후 자동 정지. 동시에 다른 축 이동 시 지정 범위 초과 이동 시 과행정 알람 발생. 1.2 랜덤 고장 시스템 고장에 비

CNC 가공에서 자주 마주치는 문제들입니다. 이 30가지를 마스터하면 가공 업무에 도움이 될 것입니다. 절삭 온도 영향: 절삭 속도, 이송률, 이송량(백절삭량). 절삭력 영향: 이송량, 이송률, 절삭 속도. 공구 내구성 영향: 절삭 속도, 이송률, 이송량. 이송량(백절삭량) 2배 → 절삭력 2배 증가. 이송률 2배 → 절삭력 약 70% 증가. 절삭 속도 2배 → 절삭력 점진적 감소. 즉, G99(회당 이송) 사용 시 절삭 속도 커져도 절삭력 큰 변화 없음. 철분 배출 상태와 절삭 온도 정상 범위 여부로 절삭력 판단 가
제조공정